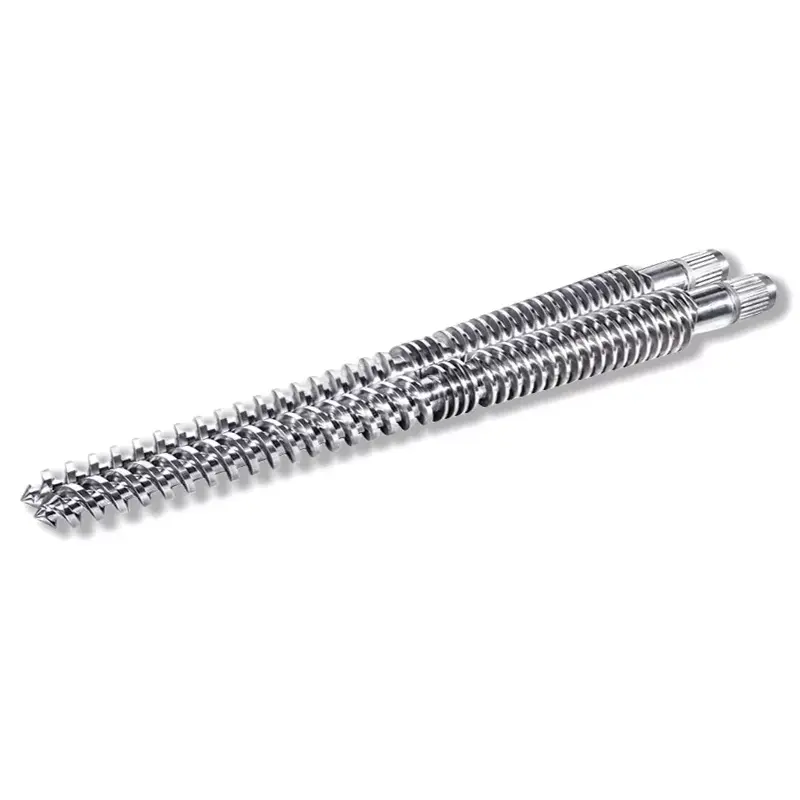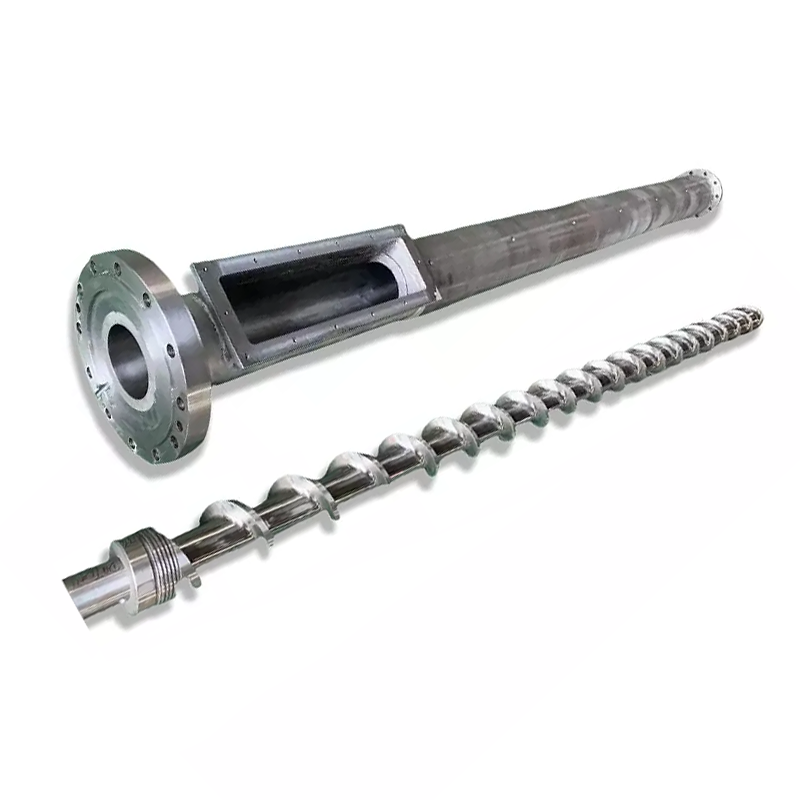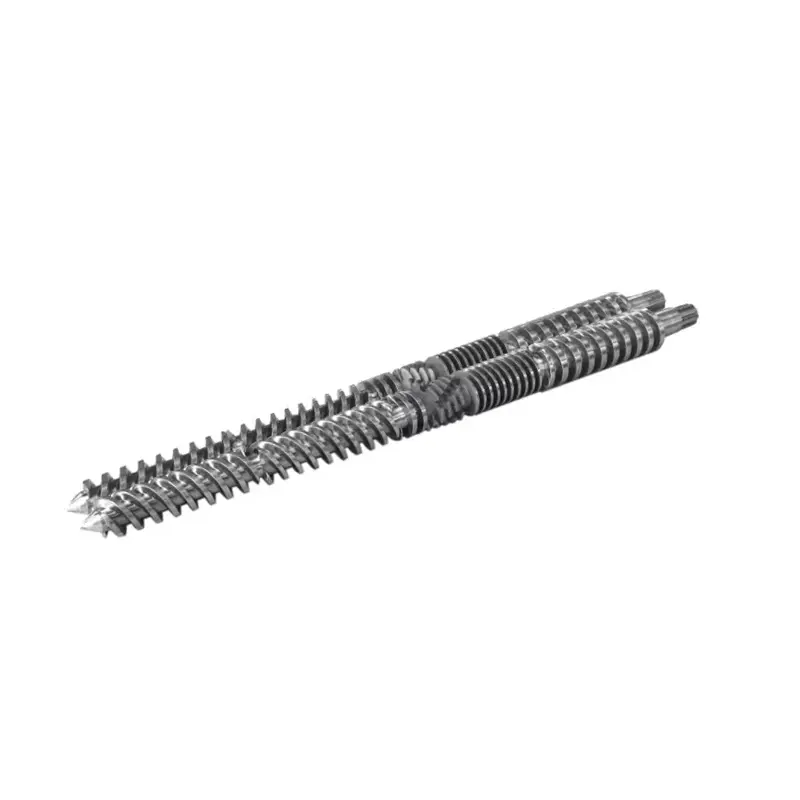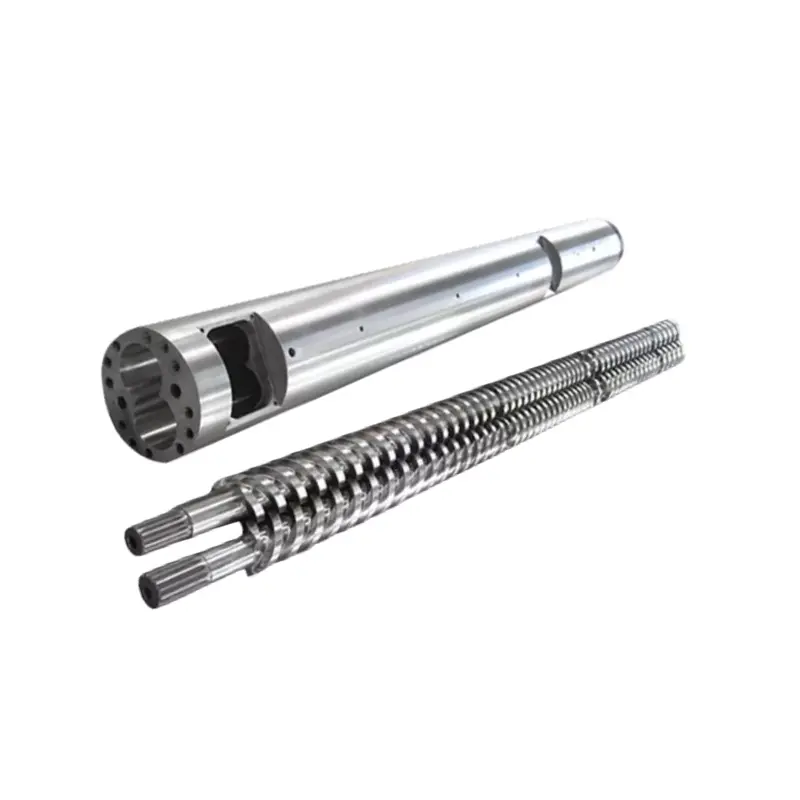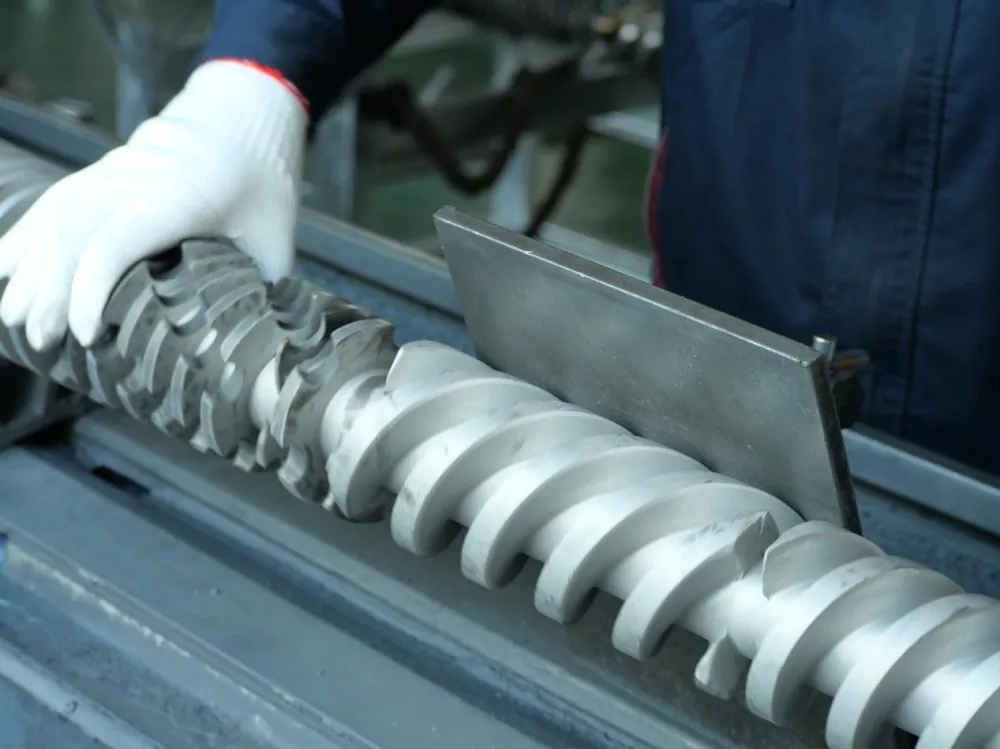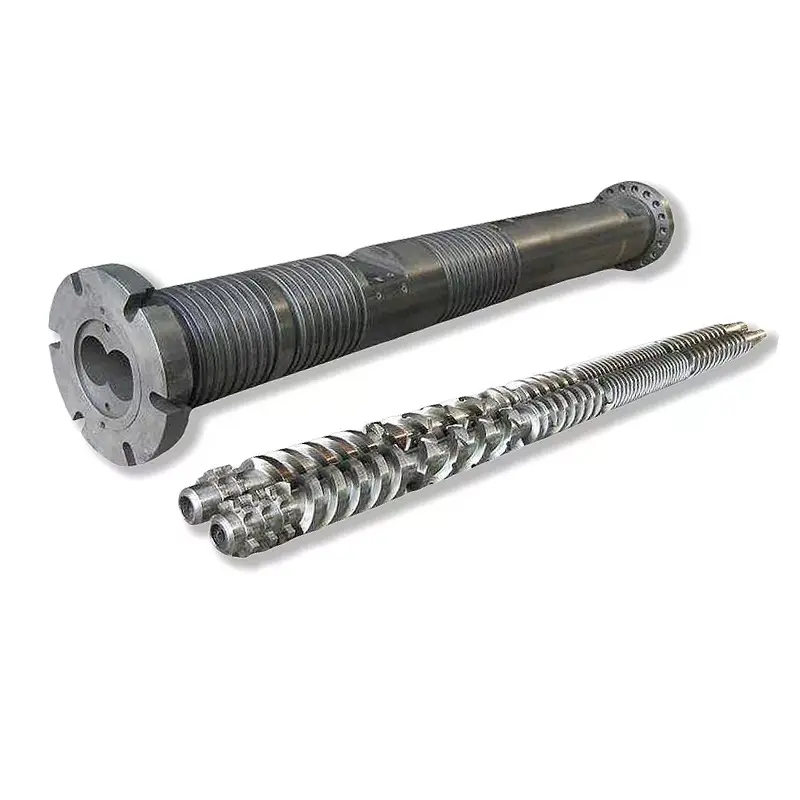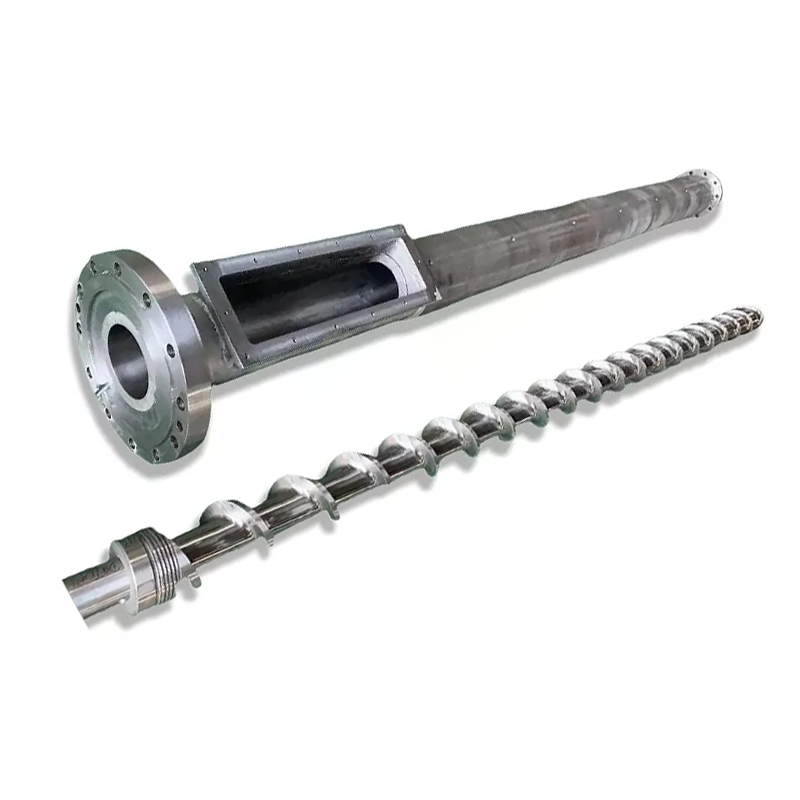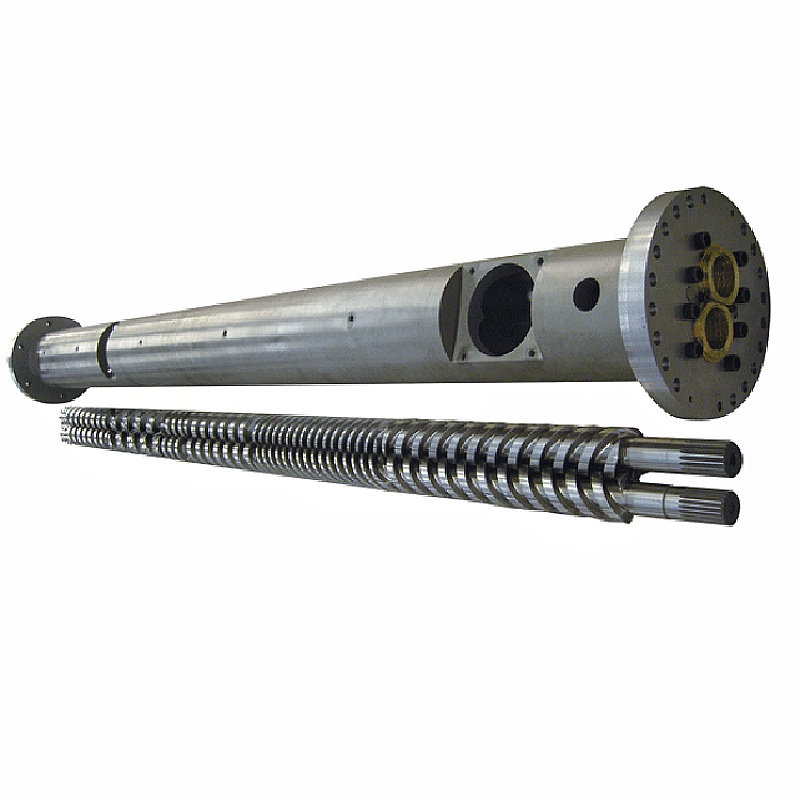
El teuCargol d'emmotllament per injecciódecideix la qualitat de la fusió, la consistència del tir i el temps de cicle. A continuació: com seleccionar la geometria i el tractament de la superfície per a la vostra resina, com mantenir el conjunt i com rastrejar un defecte fins al cargol, el canó o l'anell de control en lloc de perseguir-lo a través de la configuració de la màquina. Els nostres cargols d'injecció de 38CrMoAlA nitrurat porten una capa de nitrur de 0,5-0,8 mm a 950-1050 HV, s'adapten a PE, PP, PS i ABS i manegen fibra de vidre fins a un 30%. Més enllà d'això, o amb resina corrosiva, el forat necessita ruixar un aliatge dur a 62 HRC. Si la sortida baixa i els cicles s'estenen, llegiu la taula de resolució de problemes abans de tocar un altre punt de consigna.

Què és un barril de cargol d'emmotllament per injecció?
El cargol i el canó formen la unitat de plastificació de la màquina d'emmotllament per injecció. Junts, agafen pellets sòlids de la tremuja, els fonen, els barregen en una massa fosa uniforme, mesuren un tir exacte i injecten aquest tir al motlle. Cada part que produeix la vostra màquina passa per aquest parell.
Els modeladors substitueixen els broquets, afinen els motlles i ajusten les temperatures durant setmanes abans de mirar la unitat de plastificació. Aquest ordre és al revés. Quan el cargol o el canó es desgasta, cap punt de consigna del controlador torna el procés.
El paper del cargol en la plastificació
El cargol fa la major part de la fusió, i no amb les bandes de l'escalfador. La calor del barril hi contribueix, però el mecanisme de fusió dominant éscalor de cisalla: el cargol arrossega el polímer contra la paret del canó calent i la fricció genera calor dins del propi material. És per això que la geometria del cargol canvia la temperatura de fusió fins i tot quan els vostres punts de consigna no es mouen.
El cargol també mesura el tret. Gira per plastificar-se, es retrau a mesura que la fosa s'acumula davant de la punta i després s'atura. La distància a la qual es retreu és la mida del tir. Qualsevol fusió que es filtra cap enrere sobre els vols o més enllà de l'anell de control corromp aquesta mesura.
Finalment, el cargol s'injecta. Deixa de girar i avança com un pistó, forçant la fusió a través del broquet. Aquest doble paper, giratori i alternatiu, separa un cargol d'injecció d'un cargol d'extrusió.
El paper del barril en la transferència de calor i la contenció
El barril és un recipient a pressió de precisió amb un forat escalfat. Conté pressió d'injecció, transfereix calor de les bandes al polímer i proporciona la paret dura contra la qual el cargol talla el material.
El seu forat ha de romandre rodó, recte i dimensionalment ajustat. Quan el forat es fa gran, augmenta la distància entre el vol del cargol i la paret del canó. Aleshores, la fusió es filtra cap enrere sobre els vols en lloc d'avançar, i la velocitat de plastificació cau.
L'escalfament del barril és zonificat, normalment alimentació, compressió i mesura, cadascun amb el seu propi controlador i termoparell. Un termoparell a la deriva en una zona pot cuinar material durant mesos mentre la pantalla llegeix normal.
Com funcionen el cargol i el canó com a sistema
Les dues parts funcionen com una parella coincident, i el número que descriu la parella ésjoc radial: la meitat de la diferència entre el diàmetre del forat del canó i el diàmetre de vol del cargol.
L'espai lliure és petit per disseny. La regla general de la indústria per a un conjunt nou és d'aproximadament 0,001 polzades d'espai lliure per costat per cada polzada de diàmetre del cargol. En un cargol de 60 mm (uns 2,36 polzades), que aterra a prop de 0,06 mm per costat. El vostre dibuix de construcció és l'autoritat, i sempre hauria de ser el número amb el qual comproveu.
Aquest petit buit fa un treball real. Obliga el polímer a tallar-se contra la paret del canó en lloc de lliscar. Doble l'espai lliure i la cisalla es debilita, la fusió s'alenteix, la producció baixa i la màquina intenta compensar amb la calor que no hauria de necessitar.
La substitució d'una sola peça rarament soluciona un parell gastat. Un cargol nou dins d'un canó desgastat restaura només la meitat de l'espai lliure perdut, i el desajustament desgasta la peça nova més ràpid del que hauria.
Anatomia d'un cargol d'emmotllament per injecció
Un cargol d'injecció estàndard es divideix en tres zones més un conjunt de punta. Cada zona té una feina, i cadascuna falla d'una manera que pots reconèixer.
| Zona | Profunditat del canal | Treball | Com sembla el fracàs |
|---|---|---|---|
| Alimentació | Profund | Agafeu pellets, traslladeu-los cap endavant | Pont, mor de gana, alimentació erràtica, recuperació inconsistent |
| Compressió (transició) | Profunditat | Compacteu i foneu el polímer contra la paret del canó | No es fon, mala barreja, aquesta zona es desgasta primer |
| Mesuració | Poc profund | Homogeneïtza i bombeja una massa fosa consistent | Variació de tir, pics de temperatura |
| Propina i comproveu l'anell | — | Segell contra el reflux durant la injecció | Deriva de la mida del tir, trets curts, pèrdua de coixí |
Zona d'alimentació
Els canals profunds agafen pellets de la gola de la tremuja i els mouen cap endavant com a sòlids. Aquesta zona no es fon gaire. Transmet.
Els problemes d'alimentació es fan passar per problemes de fusió. Si els pellets s'enfilen a la gola, o la secció d'alimentació s'escalfa massa i els pellets s'estoven i s'enganxen aviat, el cargol mor de fam. El temps de recuperació canvia i segueix la mida del tir. Comproveu el refredament de la gola d'alimentació abans de culpar a la geometria.
Zona de compressió (transició).
El canal es fa menys profund al llarg d'aquest tram. Aquesta poca profunditat apreta el polímer contra la paret calenta del barril i genera la calor de cisalla que fa la fusió.
La zona de compressió és on es concentra el desgast. La pressió arriba aquí, i els farcits abrasius es trituren amb més força aquí. Quan mesureu un cargol gastat, aquí és on primer trobareu els números.
Zona de mesura
Canals poc profunds i de profunditat constant homogeneïtzen la fosa i la bombegen cap endavant a pressió constant. Aquesta zona determina la consistència de tir a tret.
El desgast de la zona de mesura es mostra com una variació del tir i l'augment de la temperatura de fusió als mateixos punts de consigna. El cargol està treballant més per moure el mateix material.
Punta de cargol, anell de control i vàlvula antiretorn
El conjunt de l'anell de retenció, de vegades anomenat vàlvula de retenció, mereix més atenció de la que rep. S'asseu a la punta del cargol i fa una feina: durant la injecció segella, de manera que la fusió entra al motlle en lloc de tornar a sobre del cargol.
Quan deixa de segellar, obteniu una variació de la mida del tir, trets curts i un coixí que desapareix. Els modeladors passen setmanes ajustant la pressió d'injecció, el temps de retenció i la temperatura perseguint-ho. Res funciona, perquè la fosa s'escapa cap enrere més enllà d'un anell gastat.
Tres senyals apunten específicament a l'anell de control. El coixí varia de tret a tret en lloc de mantenir-se constant. El pes del tir es desplaça mentre la màquina informa d'una recuperació normal. I un procés repetible de sobte es torna erràtic sense canvis en la resina o la configuració.
Paràmetres de geometria del cargol clau
Quatre números descriuen un cargol d'injecció. Comprèn-los i la cotització d'un proveïdor deixarà de ser una caixa negra.
Relació L/D: definició, fórmula i valors recomanats per resina
Relació L/Dés la longitud de treball del cargol dividida pel seu diàmetre exterior. Un cargol 22 vegades més llarg que ample té un L/D de 22:1. La fórmula és simplement L dividida per D i la relació s'escala amb la mida: un cargol de 50 mm a 22:1 té una longitud de treball de 1.100 mm.
L/D controla la quantitat d'espai que té el cargol per fondre, barrejar i homogeneïtzar. Més llarg dóna més capacitat de fusió i millor barreja. Més curt dóna menys temps de residència, que protegeix les resines sensibles a la calor.
Els cargols d'injecció són més curts que els d'extrusió. El cargol prepara un tret a la vegada en lloc de bombar contínuament, i el material es troba al canó entre trets. EnEmmotllament per injecció amb relació L/Dpràctica, la majoria de màquines cauen entre 18:1 i 25:1, amb 20:1 a 22:1 comú en màquines d'ús general.
Les resines sensibles a la calor com el PVC afavoreixen l'extrem més curt, de manera que el material passa menys temps calent. Els plàstics d'enginyeria que necessiten una fusió a fons afavoreixen l'extrem més llarg. La nostra guia de relació L/D cobreix les compensacions en profunditat.
Relació de compressió: com afecta la calor de cisalla i la qualitat de la fusió
Relació de compressiócompara la profunditat del canal a la zona d'alimentació amb la profunditat del canal a la zona de mesura. Un cargol amb un canal d'alimentació tres vegades més profund que el seu canal de mesura té una relació de compressió de 3:1.
La relació de compressió estableix la força amb què el cargol treballa el material. Una compressió més alta significa més cisalla, més calor mecànic i una fusió més agressiva. La compressió més baixa tracta el polímer amb suavitat.
Combina-ho amb la resina, no amb una preferència per un nombre més gran. Les poliolefines de baixa viscositat necessiten una cisalla positiva per fondre's netament. Les resines sensibles a la calor com el PVC, el PC i el POM es degraden sota cisalla que el PE s'arreglaria. La nostra guia de relació de compressió funciona a través dels rangs.
Profunditat de vol, amplada del canal i el seu impacte en la sortida
La relació de compressió és una relació i dos cargols amb la mateixa relació poden comportar-se de manera diferent. Les profunditats absolutes importen.
Un canal de dosificació profund mou més material per revolució, augmentant la velocitat de plastificació, però es barreja menys a fons i ofereix una fusió menys uniforme. Un canal de mesura poc profund barreja millor i ofereix una temperatura més consistent, amb una sortida més baixa per volta.
L'amplada de vol i l'angle de l'hèlix afecten l'eficiència de transport i la cisalla que veu el material a la terra de vol. Aquests són detalls de disseny que especifiqueu descrivint el vostre procés a un dissenyador de cargols, no números que hauríeu de triar d'una taula.
Relació entre el diàmetre del cargol i la mida del tir
El diàmetre del cargol estableix la capacitat de tir de la màquina. Un cargol més gran desplaça més volum per mil·límetre de recorregut cap endavant, de manera que ofereix un tir més gran.
La regla pràctica és una banda de confort, no un límit dur. Feu un tret que utilitzi una petita fracció de la capacitat del canó i el material s'asseu al canó massa temps, passant per la calor i degradant-se. Corre a gairebé tota la seva capacitat i perds el coixí necessari per a l'embalatge consistent.
La majoria dels modeladors apunten a un tir en algun lloc del mig del rang útil del barril. Si la vostra part es troba fora d'aquesta banda, la solució correcta és un diàmetre de cargol diferent, no una configuració de màquina més difícil.
Aquí teniu la nostra taula de dimensions publicada, que mostra com la capacitat de tir fa un seguiment de la mida del cargol i del canó a tota la gamma que construïm. Utilitzeu-lo per localitzar la vostra màquina o per comprovar el diàmetre que us indica un proveïdor.
| tir (g) | Cargol Ø × longitud (mm) | Ø del canó × longitud (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dues coses per llegir-ne. La capacitat de tir augmenta amb el diàmetre, tal com exigeix la física. I el diàmetre exterior del canó creix amb ell, per això un cargol més gran no és mai una actualització gratuïta: és una classe de mida de màquina diferent.
Tipus de cargols d'emmotllament per injecció: quin necessiteu?
Cinc famílies de cargols cobreixen gairebé totes les aplicacions d'injecció. La correcta depèn de la teva resina i del que exigeix la teva part.
| Tipus de cargol | Què fa | El millor per | Debilitat |
|---|---|---|---|
| Propòsit general (GP) | Vol únic, tres zones estàndard | PE, PP, PS, ABS, la majoria de resines de productes bàsics | Geometria de compromís; lluita amb resines exigents |
| Barrera | El segon vol separa el llit sòlid de la piscina de fusió | Millor fusió, major rendiment, peces no sensibles a la fusió | Costa més; excés de resines fàcils |
| Mescla/composició | Afegeix seccions de barreja de Maddock o pin | Masterbatch de color, compostos farcits, parts sensibles a les ratlles | cisalla addicional; incorrecte per a resines sensibles a la calor |
| Ventilat (dues etapes) | La zona de descompressió més el port de ventilació elimina els volàtils | Resines higroscòpiques on l'assecat no és pràctic | complex; La ventilació pot bavejar si no coincideix |
| Específic de PVC | Baixa compressió, superfícies polides, sense punts morts | PVC rígid i flexible | Construït específicament; no és un cargol d'ús general |
Cargol d'ús general (GP): el més comú, el millor per a?
El cargol GP és un compromís i és bo. Funciona amb PE, PP, PS i ABS de manera acceptable, que cobreix la majoria d'emmotllaments de productes bàsics. Els constructors de màquines l'envien com a estàndard perquè és el valor predeterminat més segur quan no saben què executaràs.
El compromís et costa quan la resina es fa exigent. Un cargol GP sobre niló ple de vidre es desgasta ràpidament. Un cargol GP sobre PVC rígid degrada el material. Un cargol GP empès per obtenir la màxima sortida en una peça de paret prima ofereix sense fondre. Quan qualsevol d'aquests descriu el vostre procés, un cargol dissenyat només es paga per si mateix.
Cargol de barrera: millor separació de la fosa i homogeneïtat
Un cargol de barrera afegeix un segon vol a través de la zona de fusió. Aquest vol separa físicament els pellets sòlids restants de la fosa ja formada i manté els sòlids pressionats contra la paret del barril calent on es continuen fonent.
Sense una barrera, les partícules sòlides s'amaguen a l'interior de la piscina de fusió, aïllades de la paret i poden sobreviure a la boquilla com a sense fondre. Amb un, la fusió acaba de manera més completa i més consistent.
El benefici és una millor uniformitat de la fusió a la mateixa producció o superior, que es mostra com a menys sense fusió, un control de tir més estricte i una finestra de procés més àmplia. Els modeladors que utilitzin envasos de paret prima, peces òptiques o qualsevol cosa que no sigui sensible a la fusió haurien de demanar-ne un per nom.
Cargol de barreja/composició: per a materials de masterbatch farcits i de color
Els cargols de mescla afegeixen una secció de mescla dedicada, generalment a prop de la punta. Les seccions Maddock (estriades) forcen la fusió a través de buits estrets, trencant les partícules no foses per cisalla. Els mescladors de pins divideixen i recombinen el flux, distribuint el color i el farciment.
Utilitzeu-ne un quan les ratlles de color siguin un problema de qualitat, quan la dispersió del masterbatch importa o quan la distribució del farcit impulsi el rendiment de les peces. La compensació s'afegeix a la cisalla, la qual cosa fa que les seccions de barreja siguin una opció equivocada per a resines sensibles a la calor que ja estan a prop del seu límit de degradació.
Cargol ventilat / desgasificador: per a resines higroscòpiques
Un cargol ventilat funciona en dues etapes. La primera etapa es fon, després el canal s'aprofundeix bruscament, baixant la pressió de fusió a prop de zero en un port de ventilació tallat al barril. La humitat i les substàncies volàtils s'hi escapen, sovint al buit. A continuació, la segona etapa torna a pressionar la fosa per a la injecció.
Això funciona per a resines higroscòpiques on l'assecat és poc pràctic o poc fiable. També comporta un risc: si les dues etapes no coincideixen, la fusió surt del port de ventilació en lloc del gas. Un cargol ventilat i un canó ventilat s'han de dissenyar conjuntament, per això s'especifiquen com a conjunt i no es reequipen casualment.
Disseny de cargols específics de PVC: per què els cargols estàndard fallen amb PVC
El PVC rígid castiga un cargol estàndard de dues maneres alhora. Es degrada sota cisalla, alliberant clorur d'hidrogen, que després corroeix l'acer contra el qual està assegut. El dany comença abans que l'operador vegi un defecte.
Un cargol de PVC respon a les dues amenaces. La baixa compressió manté la cisalla suau. Les superfícies polides i una geometria sense taques mortes impedeixen que el material s'estanca i es cocin. El conjunt gairebé sempre necessita resistència a la corrosió en el tractament superficial, no només resistència al desgast. El nostreGuia de canó de cargol de PVCcobreix la química, i la nostracanons cònics de doble cargolservir PVC al costat d'extrusió.
Com seleccionar el barril de cargol adequat per a la vostra resina
La selecció de resina impulsa totes les altres decisions a la pàgina: geometria, acer i superfície. Llegiu la taula i després llegiu les notes que hi ha a sota, perquè les notes porten les advertències.
| Resina | L/D típic | Relació de compressió típica | Tipus de cargol | Notes especials |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP o barrera | Perdonant. Necessita una cisalla positiva per fondre net |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Baixa viscositat, es fon fàcilment. Barreja suau als malucs |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP o barrera | Amorf. Mireu la calor de cisalla, les ratlles es mostren fàcilment |
| PC i plàstics d'enginyeria | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barrera o GP, cisalla baixa | Alta temperatura de fusió, finestra estreta. L/D més llarg, compressió suau |
| PVC rígid | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Específic de PVC | La resistència a la corrosió no és opcional. Temps de residència curt |
| PVC flexible | 18:1 – 20:1 | 2.0:1 – 2.8:1 | Específic de PVC | Més indulgent que rígid, encara corrosiu |
| PET (preforma) | 20:1 – 24:1 | Dosificació baixa i precisa | PET construït específicament | Assecar-lo o degradar-lo. Cisalla baixa, residència mínima, superfícies polides |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, cisalla baixa | Es degrada bruscament si es sobreescalfa. Control precís de la temperatura |
| Farcit de vidre / abrasiu | Per resina base | Per resina base | Tipus base + superfície dura | La geometria segueix la resina base. Elsuperfícieés el que canvia: anar bimetàl·lic |
Com utilitzar aquesta taula:aquests són intervals i punts de partida típics publicats, no especificacions. La vostra màquina, la vostra nota, la vostra peça i la vostra sortida canvien els números. Un dissenyador de cargols confirma la geometria final amb el vostre procés real. No ordeneu mai des d'una taula genèrica sense aquesta conversa.
PP i PE: Semicristal·lí, cisalla moderada
Les poliolefines són el cas fàcil. Toleren el cisallament, es fonen sobre una finestra àmplia i perdonen un cargol GP. La compressió de moderada a més alta funciona bé, perquè aquestes resines de baixa viscositat necessiten un cisallament positiu per fondre's net en lloc de lliscar-se mig fos.
Premeu la sortida amb força a les parets primes i un cargol de barrera guanya el seu cost proporcionant una fusió més completa a la mateixa velocitat.
ABS i PS: amorfo, mira la calor de cisalla
Les resines amorfes es suavitzen en un rang en lloc de fondre's en un punt agut. PS funciona a baixa compressió perquè es fon tan fàcilment. L'ABS necessita més cura: mostra ratlles i esquitxades quan es degrada, i la calor de cisalla sol ser el motiu.
Si les peces de l'ABS tenen ratxa i els vostres punts de consigna semblen correctes, sospiteu de cisalla abans de sospitar de l'assecador. Una relació de compressió agressiva sobre una resina amorfa sensible a la calor produeix els seus propis defectes.
PC i plàstics d'enginyeria: alta temperatura, L/D més llarg
El PC, el niló, el PBT i els seus parents es fonen molt i es degraden molt per sobre. Necessiten una fusió completa, la qual cosa defensa un L/D més llarg, però també castiga el temps de residència, que argumenta en contra de mantenir la fosa en un gran barril.
La resolució és L/D més llarga amb una compressió suau i una presa de mida correcta. Equivoqueu la mida del tir a l'ordinador i el material passa per la calor fins que es groguenca, per molt bo que sigui el cargol.
PVC rígid i flexible: resistència a la corrosió crítica
Tot l'anterior sobre PVC s'aplica a la selecció. El PVC rígid es troba a l'extrem baix tant de L/D com de compressió, perquè el temps i la cisalla són enemics. El tractament superficial ha de resistir la corrosió, no només l'abrasió, i això canvia l'elecció de l'aliatge dins d'un barril bimetàl·lic.
PET i POM: baix cisallament, control precís de la temperatura
El PET és higroscòpic. L'aigua de la fosa hidrolitza les cadenes de polímers, disminueix la viscositat intrínseca i deixa les preformes trencadisses i borroses mentre la màquina sembla que funciona bé. Assequeu la resina correctament, feu una cisalla baixa, manteniu la residència curta i especifiqueu superfícies polides perquè no es formin dipòsits.
El POM tolera la compressió ordinària, però es degrada bruscament quan es sobreescalfa i els seus productes de degradació són perillosos. El control de la temperatura i la disciplina del temps de residència importen més que la geometria intel·ligent.
Materials farcits de vidre i abrasius: la línia del 30%.
Aquí hi ha la regla més clara de la pàgina, i és un número, no un sentiment.Fibra de vidre fins a un 30%: un conjunt de 38CrMoAlA nitrurat s'encarrega.Construïm i classifiquem els nostres cargols d'injecció nitrurats exactament per això, apagats i temperats, i després nitrurats amb gas a una caixa de 0,5-0,8 mm a 950-1050 HV.
Per sobre del 30% de vidre, o amb farciment mineral i retardant de flama a la part superior, la superfície ha de canviar.La caixa nitrurada és una capa de difusió i el farciment abrasiu la talla molt abans del que mereix l'acer que hi ha a sota.
És llavors quan acanó de cargol bimetàl·licdeixa de ser una actualització i es converteix en l'especificació correcta: l'aliatge dur va polvoritzar el cercle complet al voltant de la zona de desgast del forat, portant la duresa interior a 62 HRC. La geometria segueix la resina base. Només canvia la superfície. El nostreguia bimetàl·lica vs nitruradafunciona mitjançant la lògica de costos.
Tipus de barrils, materials i tractaments superficials
El barril no falla de manera espectacular. S'obre, en silenci, i s'emporta la teva sortida. El material i la superfície decideixen quant de temps triga.
Barril d'acer nitrurat estàndard: aplicacions i límits
La nitruració difon nitrogen a la superfície d'acer, formant una caixa dura. Nitrurem amb gas els nostres cargols d'injecció de 38CrMoAlA a 500–560 °C, produint una capa de nitrur de 0,5–0,8 mm de gruix a 950–1050 HV. Això augmenta la resistència al desgast en un 30-40% respecte a l'acer no tractat.
L'acer base s'apaga i es tempera primer, cosa que augmenta la resistència al desgast per cisalla en un 50% per si sol. En conjunt, aquests dos passos donen una vida útil d'aproximadament 10.000-20.000 hores en resines no corrosives com el PE i el PP.
El seu límit és la profunditat del cas. Una vegada que l'abrasió talla la capa nitrurada, el nucli més tou de sota es desgasta ràpidament. Valorem els nostres cargols d'injecció nitrurats per a compostos reforçats amb fibra de vidre fins a un 30% (PA més fibra de vidre, per exemple). Per sobre d'això, o en resines corrosives, la carcassa nitrurada està superada i la superfície ha de canviar.
Barril bimetàl·lic: construcció, cost i quan val la pena
Un barril bimetàl·lic manté un cos d'acer aliat i fusiona un aliatge de desgast separat al forat. Als nostres barrils ruixem aliatge dur al voltant del cercle complet de la zona de desgast del forat, fent que la duresa interior sigui de 62 HRC.
Aquest és un tipus de protecció diferent de la nitruració. Una caixa nitrurada és una capa de difusió mesurada en fraccions de mil·límetre. Un forat d'aliatge ruixat o fos és una capa de metall diferent i el farciment abrasiu ha de passar per tot.
L'aliatge es selecciona per a l'amenaça. Les superfícies riques en carbur i carbur de tungstè resisteixen l'abrasió del vidre i els farcits minerals. Els aliatges de níquel resisteixen la corrosió del PVC i els compostos ignífugs. Trieu l'aliatge equivocat i heu pagat per un barril bimetàl·lic que resol el problema equivocat.
Val la pena sempre que el vostre pinso sigui abrasiu o corrosiu. L'aritmètica és senzilla: si un conjunt bimetàl·lic dura diverses vegades més que un de nitrurat al vostre material, el preu de compra més alt es divideix a un cost més baix per any, abans de comptar la ferralla i el temps d'inactivitat que eviteu.
Barril segmentat vs monolític: flexibilitat vs precisió
Un canó monolític (d'una sola peça) està mecanitzat a partir d'un sol cos. Manté millor la rectitud i la concentricitat, i és la norma per a l'emmotllament per injecció, on la precisió impulsa la consistència del tir.
Els barrils segmentats s'uneixen a partir de les seccions, cosa que permet substituir una secció desgastada sense desballar tot el canó i permet que els ports de ventilació es col·loquin de manera flexible. El comerç és l'alineació: cada articulació és una oportunitat per a la desalineació, i les màquines d'injecció ho perdonen menys que les extrusores de composició.
Base Steel i les opcions de superfície que s'hi asseuen
38CrMoAlAés l'acer base del qual mecanitzem els nostres cargols d'injecció, i és el valor predeterminat de la indústria per una raó. La seva química de crom-molibdè-alumini està dissenyada per a la nitruració: l'alumini forma nitrurs durs i estables a la caixa mentre que el nucli es manté resistent.
L'acer base suporta la càrrega mecànica. La superfície de sobre porta el desgast, i aquí és on rau l'elecció real. Com afabricant de canó de cargolOferim tota la gamma de superfícies, i cadascun respon a una amenaça diferent:
- Nitruració— Capa de 0,5–0,8 mm a 950–1050 HV. Resines netes, fibra de vidre fins a un 30%.
- Revestiment bimetàl·lic— aliatge dur fusionat al voltant de la zona de desgast del forat, perforació a 62 HRC. Servei abrasiu i corrosiu.
- Polvorització de carbur de tungstè— per als casos d'abrasió més durs.
- Cromat- una superfície llisa i fàcil d'alliberar. Ajuda amb els canvis de color i l'adherència, no amb l'abrasió forta.
- Acer inoxidable— quan la resistència a la corrosió o la puresa del material són els més exigents que el desgast.
La nostra guia de materials de canó de cargol compara els acers base en la seva totalitat.
Tractaments superficials comparats
| Material/tractament | Duresa | Resistència al desgast | Resistència a la corrosió | El millor per |
|---|---|---|---|---|
| 38CrMoAlA, nitrurat | 950–1050 HV, capa de 0,5–0,8 mm | Bé | Moderat | PE, PP, PS, ABS; fibra de vidre fins a un 30%. El predeterminat econòmic |
| Revestiment bimetàl·lic | Diàmetre a 62 HRC | Excel·lent | Bé | Farcit de vidre per sobre del 30%, farcit de minerals, remollat, servei abrasiu |
| Polvorització de carbur de tungstè | Molt alt | Excel·lent | Bé | Els casos d'abrasió més durs |
| Revestiment d'aliatge a base de níquel | Seleccionat per formulació | Bé | Excel·lent | PVC, fluoropolímers, retardants de flama |
| Cromat dur | Dur, molt prim | Moderat | Bé | Alliberament suau, canvis de color més fàcils, antiadherent |
| Acer inoxidable | Per grau | Moderat | Excel·lent | Aplicacions de corrosió o puresa |
Especifiqueu la superfície per a l'alimentació més bruta que funcionarà la línia, no la més neta. Especificar per al cas net és la manera més habitual que un nou conjunt mor abans d'hora.
Manteniment: com aconseguir cada hora que el conjunt pot donar
El manteniment no reverteix el desgast. Evita que afegiu un desgast evitable a l'inevitable i us ofereix les dades per planificar la substitució en lloc de reaccionar-hi.
Llista de control d'inspecció de rutina
| Freqüència | Què comprovar | Per què |
|---|---|---|
| Cada torn | Temperatura de fusió vs normal, temps de recuperació, consistència del coixí, càrrega del motor | Aquestes deriva abans que apareguin els defectes |
| Cada material o color canvia | Purgeu completament; inspeccioneu la purga per detectar punts negres o material degradat | Les taques signifiquen punts morts o degradació en algun lloc |
| Mensualment | Verifiqueu els termoparells i les bandes de calefacció; comproveu el refredament de la gola d'alimentació | Un sensor a la deriva cuina el material durant mesos desapercebut |
| Sempre que el cargol estigui fora | Mesureu el diàmetre exterior del vol i el diàmetre interior del canó a les posicions marcades; inspeccioneu l'anell de control | El cargol ja està fora. Deu minuts de mesurament són dades gratuïtes |
| Almenys anualment (deure abrasiu o corrosiu) | Estirada planificada: mesurament del desgast total, comprovació de l'alineació, registre de les lectures | Els conjunts farcits, de PVC i de rectificat desgasten molt més ràpidament que la resina neta |
Procediment de purga adequat en canviar resines o colors
Purga abans de cada parada i cada canvi, sense excepcions per als dies ocupats. El material que es deixa refredar dins del barril es degrada, es cou a les superfícies i torna més tard com a punts negres a la part d'un client.
Utilitzeu un compost de purga comercial per a canvis de color, per a parades i abans de canviar a un polímer sensible a la calor. Virgin PE o PP gestiona les transicions rutinàries entre materials compatibles. Les resines d'alta temperatura com PC i PMMA s'aguanten més i necessiten una purga més agressiva.
Purga abans d'apagar, no només abans d'engegar. El que deixes en un barril de refrigeració es converteix en el problema amb el que lluitaràs a la propera posada en marxa.
Com mesurar l'espai lliure del cargol al barril
Aquesta és la mesura que converteix l'opinió en un fet, i la majoria de botigues la salten.
- Estireu i netegeu el cargol.Calent, amb eines de llautó o coure. Mai rascadors d'acer, que tallen la superfície tractada de la qual depèn el cargol.
- Marqueu les posicions de mesuraal llarg de la longitud de treball: alimentació, transició i mesura com a mínim.
- Mesura la OD del volamb un micròmetre exterior a cada posició, fent lectures en diversos punts de la circumferència per detectar un desgast desigual.
- Mesureu l'ID del forat del canóamb un calibre de perforació a les posicions i profunditats coincidents.
- Calcula el joc radial:resteu el OD de vol de l'ID del forat i dividiu-lo per dos.
- Compara amb el dibuix de construcciói registre cada lectura amb la data i les hores d'execució.
Interpreteu el resultat amb l'autorització original, no amb un nombre universal. Una regla útil de la botiga: quan l'espai lliure ha crescut aproximadament el doble del valor de construcció, o quan la producció ha baixat notablement a la mateixa velocitat del cargol, comenceu a planificar la substitució. La nostra guia de mesurament pas a pas cobreix el mètode amb tot detall.
Programa de neteja i tipus de compostos de purga
Relaciona el compost amb la feina. Purga mecànica (sense abrasius) frega amb alta viscositat. Les purgues químiques ataquen el material degradat i el carboni. Les purgues d'escuma s'expandeixen per arribar a punts morts que el flux laminar es perd.
Els intervals de neteja profunda depenen de la resina. Els polímers d'alta temperatura generen carboni més ràpidament i necessiten una purga profunda més freqüent. Sigui el que feu, manteniu l'interval en un calendari en lloc d'esperar que els punts negres us ho programin.
Quan reparar vs quan substituir
Compareu el cost per any de servei, no les dues etiquetes de preu. Una reconstrucció que costa la meitat però que retorna un terç dels anys és l'opció cara disfressada.
La reparació s'inclina a la dretaquan el desgast és dimensional i moderat, el metall base és sòlid, aquesta és la primera reconstrucció i la geometria encara s'adapta a la vostra resina.
El reemplaçament s'inclina a la dretaquan la corrosió ha penetrat profundament, quan el cargol ja s'ha reconstruït abans, quan el vostre material ha canviat i la geometria antiga ja no s'adapta, o quan el conjunt és d'una mida comuna el preu de substitució del qual s'apropa al pressupost de reparació.
La nostra guia de reparació i substitució ofereix la taula de decisions completa.
Emmagatzematge i manipulació adequats dels barrils de cargol de recanvi
Un joc de recanvi només és útil si és recte i net quan el necessiteu. Emmagatzemeu els cargols horitzontalment amb suport al llarg de la longitud, sense recolzar-vos mai a la punta. Cobriu-los contra l'òxid, mantingueu-los coberts i mantingueu la fitxa d'especificacions i les xifres de duresa mesurades amb la peça.
L'estratègia de rotació del conjunt de recanvival més que qualsevol tarifa ràpida, i gairebé cap proveïdor us ho dirà. Compreu el recanvi abans que falli el conjunt actual. Executeu el nou conjunt, envieu l'antic per a la reconstrucció mentre continua la producció i manteniu el conjunt reconstruït a la prestatgeria com a recanvi.
Ara teniu una rotació amb zero temps d'inactivitat no planificat i cada substitució futura es produeix a la vostra programació en lloc de les 2 a. m. d'un dissabte. L'estratègia costa un conjunt de capital circulant i el retorna la primera vegada que no es produeix una avaria.
És el procés o la màquina? Una porta de decisió
Aquí teniu la secció que cap competidor escriu i us estalviarà més temps que la resta d'aquesta guia combinada.
Quan apareix un defecte d'emmotllament, la majoria dels equips aconsegueixen la configuració de la màquina. Temperatura, contrapressió, velocitat d'injecció, temps de retenció. De vegades és correcte. Però quan es porta la unitat de plastificació, cap configuració recupera el procés, i setmanes desapareixen en una recerca que mai podria tenir èxit.
Executeu aquesta porta abans de tocar un altre punt de consigna.
1. Ha canviat alguna cosa?Nou lot de resina, nou colorant, nova relació de molida, nou motlle, una configuració que algú ha ajustat? En cas afirmatiu, persegueix el canvi. Aquest és un problema de procés fins que no es demostri el contrari.
2. El defecte va aparèixer de sobte, o va passar durant setmanes?Punts sobtats en un canvi o un component trencat. Punts graduals de desgast. El desgast no arriba de la nit al dia.
3. El coixí és coherent entre trets?Un coixí inconsistent és l'anell de control que parla. Inspeccioneu-lo abans que res.
4. La sortida ha baixat a la mateixa velocitat del cargol o s'ha allargat el temps de recuperació?Tots dos apunten a l'espai lliure, és a dir, el desgast del cargol o del canó. La configuració no pot restaurar l'autorització perduda.
5. La temperatura de fusió augmenta sense canvis?El cargol està generant calor de cisalla addicional, normalment perquè treballa més fort contra un espai desgastat.
6. Tornen les taques negres després de cada neteja?El material s'allotja en un punt mort. En un conjunt més antic, aquest punt mort sovint es desgasta amb una fosa degradada.
Tres o més respostes "sí" a les preguntes 3 a 6 signifiquen que la màquina us diu que la unitat de plastificació està usada. Deixa de sintonitzar. Estireu el cargol i mesureu-lo.
La mesura dura una hora. Perseguir un defecte mecànic a través de la configuració triga setmanes, i mai convergeix, perquè la resposta mai va estar al controlador.
Guia de resolució de problemes amb la taula de causes arrel
Cada defecte següent pot provenir del procés o del desgast mecànic. La taula anomena elcargol i canócausa arrel, perquè aquesta és la meitat que tothom deixa fora.
| Problema | Símptoma | Causa arrel del cargol / canó | Acció correctora |
|---|---|---|---|
| Rates negres / marques de cremades | Taques o ratlles fosques a la part; pitjor després d'una parada | Material degradat allotjat en un espai desgastat o en un punt mort; perforació marcada; superfície del cargol danyada | Purga profunda. Si tornen taques, estireu i inspeccioneu. Comproveu la puntuació i l'autorització desgastada. Substituïu-lo si el conjunt conté material |
| Mida de tret inconsistent / trets curts | El pes del tir es desplaça; el coixí varia de tret a tret | Comproveu que l'anell no està segellat(més comú); vols desgastats que deixen que la massa fosa es vagi cap enrere; diàmetre del canó sobredimensionat | Inspeccioneu primer l'anell de control. A continuació, mesura l'espai lliure. La configuració no arreglarà una vàlvula de retenció amb fuites |
| Augment de temperatura de fusió | Temperatura de fusió real per sobre dels punts de consigna; decoloració del material | Cisalla excessiva per relació de compressió incorrecta; espai desgastat que fa que el cargol funcioni més; termoparell a la deriva | Comproveu els termoparells. Comproveu la velocitat del cargol i la contrapressió. Si la geometria és incorrecta per a la resina, el cargol és la solució |
| Recuperació lenta / plastificació llarga | S'allarga el temps de recuperació; el temps de cicle creix | L'espai desgastat redueix l'eficiència del bombeig; problema de la secció d'alimentació; geometria incorrecta per a la resina | Comproveu primer el refredament de la gola d'alimentació i l'alimentació de pellets. A continuació, mesura l'espai lliure amb el dibuix |
| Augment de la càrrega del motor / contrapressió | Amplificadors del motor pujant a sortida constant; alarmes de parell | Arrossegament del cargol al forat (desalineació, cargol doblegat); cisalla excessiva; resistència a la construcció de materials degradats | Comproveu l'alineació i la rectitud del cargol. Un cargol doblegat desgasta un costat del forat i també destruirà un canó nou |
| Degradació/decoloració del material | Groc, esquitxat, fragilitat, olor | Temps de residència massa llarg (disparat massa petit per al barril); cisalla massa agressiva; punts morts que contenen material | Comproveu la relació entre la mida del tir i la capacitat del canó. Reduir la cisalla. A les resines sensibles a la calor, un cargol de compressió inferior pot ser l'única solució real |
| Desfons/partícules sòlides en part | Taques dures; defectes semblants a les lents; punts febles | Capacitat de fusió insuficient: L/D massa curt, compressió incorrecta, sortida empès més enllà del que es pot fondre el cargol o espai desgastat | Reduïu la sortida o actualitzeu-lo a un cargol de barrera. Si el conjunt està desgastat, cap configuració recupera la fusió |
| Vetlla de color / mala dispersió | Color desigual; masterbatch no es dispersa | Sense secció de mescla; cargol desgastat barrejant malament; cargol incorrecte per a un compost farcit o de color | Especifiqueu una secció de mescla (Maddock o pin). Confirmeu que el cargol no està simplement desgastat primer |
Rates negres o marques de cremades
El polímer degradat s'allotja en algun lloc i es desfà a trossos. Els amagatalls clàssics són un espai desgastat, un forat marcat, un anell de control danyat i qualsevol punt mort on el flux s'estanca.
Primer purga profunda. Si les taques tornen després d'una purga exhaustiva, el material no és simplement residu. S'està fabricant contínuament per un punt de la vostra màquina, i heu d'estirar el cargol i trobar-lo.
Mida del tir inconsistent o trets curts
Comproveu l'anell abans de tocar una configuració. Quan la vàlvula de retenció deixa de segellar, la fusió s'escapa cap enrere durant la injecció i el tir que la màquina pensava que mesurava no és el tir que rep el motlle.
El regal és el coixí. Un procés consistent manté un coixí estable. Quan el coixí deambula de tret a tret, la fusió va a un lloc on no hauria de ser.
La temperatura de fusió augmenta o massa alta
Mesureu la fusió real amb una sonda en lloc de confiar en els punts de consigna. Si la fusió real passa molt per sobre de les zones, la calor addicional prové de la cisalla, no de les bandes.
La calor de cisalla augmenta quan la compressió és massa agressiva per a la resina, quan la velocitat del cargol és massa alta, quan la contrapressió és excessiva i quan un cargol desgastat ha de treballar més per moure el mateix material.
Recuperació lenta del cargol / Temps llarg de plastificació
Comenceu a la tremuja. Els pellets de pont, una gola d'alimentació sobreescalfada i una refrigeració inadequada de l'alimentació fan morir el cargol i la recuperació d'estirament, i cap d'ells és un defecte del cargol.
Si l'alimentació és sana i la recuperació encara és lenta, mesureu la separació. Un cargol que ha perdut la seva eficàcia de bombeig per portar-se triga més a omplir el mateix tir, i el temps de cicle ho reflecteix.
Augment de la càrrega del motor o contrapressió
L'augment d'amperatge a una sortida constant significa que alguna cosa s'està resistint. Un cargol doblegat que arrossega el forat és el cas perillós: desgasta un costat del canó i un cargol nou instal·lat contra aquesta desalineació es desgasta de la mateixa manera en el mateix horari.
Comproveu la rectitud i l'alineació abans de demanar res. El desgast del forat unilateral és l'empremta digital.
Degradació o decoloració del material
Dominen dues causes: el material està massa calent, o ha estat calent durant massa temps. El segon és el que la gent troba a faltar.
Un cop massa petit perquè les fulles del barril es fonguin cicle rere cicle, cuinant suaument fins que es groguenca. Cap disseny de cargol arregla un tir de mida inferior en un canó de gran mida. Corregiu el diàmetre del cargol o moveu el treball a una màquina més petita.
Com demanar un barril de cargol de recanvi
Cap competidor cobreix això, i és la part que realment necessiten els compradors. Tant si feu una comanda al OEM com a un independentfàbrica de barrils de cargol, la mateixa informació impulsa la cotització.
Dimensions i especificacions que heu de proporcionar
- Marca i model de màquina.Una foto de la placa d'identificació és suficient per confirmar les dimensions de muntatge i de l'extrem de la unitat.
- Diàmetre del cargol i relació L/D,a partir d'un dibuix o mesurat directament.
- La resina, amb contingut de farciment.Això impulsa l'acer base i el tractament superficial més que qualsevol altra cosa a la llista.
- Mida del tir i cicle de l'objectiu,de manera que la geometria es pot optimitzar en lloc de copiar-se.
- Un dibuix, o una mostra gastada.O funciona. Es pot mesurar una peça desgastada i reconstruir-ne la geometria completa.
- Què va fallar l'última vegada.Envieu el patró de desgast juntament amb la peça. La pèrdua de dimensió suau diu abrasió. Pitting diu corrosió. El desgast d'un sol costat diu l'alineació, que un cargol nou no arreglarà.
Aquest últim article és el que obliden els compradors, i és el que impedeix comprar una còpia fidel d'un error.
OEM-Match vs disseny personalitzat: pros i contres
Un partit OEMreprodueix la geometria original. És la trucada correcta quan el cargol original s'adaptava al vostre procés i simplement es va gastar. Predictible, verificable amb el dibuix, sense revalidació del procés.
Un disseny personalitzatcanvia la geometria per adaptar-la al que realment executeu avui. És la trucada correcta quan el procés es va moure i el cargol no ho va fer: heu afegit un remoldeig, heu canviat a un grau ple, heu canviat els objectius de sortida o el cargol original no va manipular mai bé la vostra resina.
La comanda d'un partit OEM quan el procés ha canviat reprodueix el problema en acer nou. Sol·licitar un disseny personalitzat quan l'original estava bé afegeix cost i revàlida per res. El patró de desgast us indica en quina situació esteu.
Què esperar quan es compra a la Xina
El temps de lliurament depèn de la geometria, el tractament de la superfície i si existeix un dibuix. Sol·liciteu-lo per escrit amb el vostre pressupost, i demaneu-vos en què comença el rellotge: confirmació del sorteig o comanda de compra. No són la mateixa data, i sovint la diferència és d'una setmana.
Tres coses que val la pena fixar abans de comprometre's:
- Quan comença la producció.L'enginyeria inversa d'una mostra gastada afegeix temps abans que es talli un sol xip. Un dibuix elimina aquest pas.
- Què afegeix el tractament superficial.La superfície bimetàl·lica i la polvorització de carbur són passos separats del procés amb la seva pròpia cua.
- Transport marítim, per separat.No està en el termini de fabricació, i és el nombre que sorprèn als compradors per primera vegada.
El nostre propi pressupost és transparent per disseny: donem un cost estimat que cobreix el producte, l'enviament i el manteniment en curs, de manera que no hi ha res a descobrir més endavant. Rebràs aquest pressupost en 12 hores.
Planifiqueu el temps de lliurament amb la rotació de conjunts de recanvi descrita anteriorment. Un conjunt ordenat a partir d'un registre de desgast s'envia segons el vostre horari. Un conjunt encarregat d'una avaria s'envia contra rellotge, per aire, a un preu que ningú li agrada explicar.
Criteris d'acceptació de qualitat i punts d'inspecció
Aquests són els controls que separen un proveïdor real d'un de barat. Sol·liciteu-los per escrit abans de fer la comanda i comproveu-los quan arribi el conjunt:
- Diàmetre exterior en múltiples punts al llarg de cada vol
- Diàmetre del forat i cilindricitat
- Duresa superficial com avalor mesurat(HV o HRC), no una especificació de catàleg
- Profunditat de la caixa nitrurada o profunditat de la capa d'aliatge en un forat bimetàl·lic
- Concentricitat i rectitud
- Rugositat superficial (Ra)
- Qualitat d'acer base, confirmada
La duresa i la profunditat de la caixa són les dues que més importen, i les dues més sovint es redueixen en silenci. Una capa nitrurada a 950-1050 HV i 0,5-0,8 mm de profunditat és una especificació a la qual podeu demanar a un proveïdor. "Nitrurat" per si sol no ho és.
Si una cotització arriba dramàticament per sota de les altres, pregunteu què és l'acer i quina profunditat té el tractament. Allà és gairebé sempre on s'amaga la diferència, i la tornes a desgastar abans.
La nostra guia completa d'aprovisionament es troba a la guia de comandes de barril de cargol personalitzada.
Necessites un canó de cargol d'injecció personalitzat o de recanvi? Envieu el vostre model de màquina, dibuix o mostra usada. Cotitzem en 12 hores.
Obteniu un pressupost de Screw BarrelPreguntes freqüents
P: Quant de temps dura un canó de cargol d'emmotllament per injecció?
R: En resines no corrosives com el PE i el PP, els nostres cargols d'injecció nitrurats 38CrMoAlA funcionen aproximadament entre 10.000 i 20.000 hores. Els compostos farcits de vidre, el PVC i el remolc pesat ho redueixen i fins a quin punt depèn del contingut i la sortida del farcit. No facis funcionar el rellotge i espera: mesura. Comproveu el diàmetre exterior del vol i l'ID del forat amb el dibuix de construcció almenys una vegada a l'any en servei abrasiu i registreu la tendència. La tendència, no una xifra d'hores, us indica quan demanar el següent conjunt.
P: Quina és la distància estàndard entre un cargol i el canó?
R: No hi ha una figura única, perquè la separació s'escala amb el diàmetre del cargol. La regla general de la indústria per a un conjunt nou és d'aproximadament 0,001 polzades de joc radial per costat per cada polzada de diàmetre del cargol, de manera que un cargol de 60 mm aterra a prop de 0,06 mm per costat. El vostre dibuix de construcció és l'autoritat. Com a límit de servei pràctic, quan l'espai lliure mesurat ha crescut aproximadament el doble del valor de construcció, o la sortida ha baixat notablement a la mateixa velocitat del cargol, planifiqueu la substitució.
P: Puc utilitzar un cargol per a diverses resines diferents?
R: Dins d'una família, sí. Un cargol d'ús general gestiona PE, PP, PS i ABS de manera acceptable, per això els constructors de màquines l'envien de sèrie. Entre les famílies, no. Un cargol GP sobre PVC rígid degrada el material i corroeix l'acer. Un cargol GP sobre niló ple de vidre es desgasta ràpidament. I un cargol de mida per a un volum de tir no pot servir per a una feina que utilitza una petita fracció del canó sense cuinar el material. Si les vostres resines abasten aquests buits, necessiteu més d'un cargol o un cargol dissenyat per al cas més difícil.
P: Com puc saber si el meu cargol d'emmotllament per injecció està desgastat?
R: La màquina t'ho diu primer i el micròmetre ho confirma. Vigileu si la sortida cau a la mateixa velocitat del cargol, l'estirament del temps de recuperació, l'augment de la temperatura de fusió sense canvis, les taques negres que tornen després de la neteja i la deriva de la mida del tir. Qualsevol d'aquests justifica tirar el cargol. A continuació, mesureu el diàmetre exterior del vol amb un micròmetre i l'ID del forat amb un calibre de forat, en posicions coincidents, i compareu el joc radial amb el dibuix. Els símptomes suggereixen; la mesura confirma.
P: Què és un canó de cargol bimetàl·lic i quan en necessito un?
R: Un barril bimetàl·lic manté un cos d'acer aliat i fusiona un aliatge de desgast més dur al forat. Als nostres barrils ruixem aliatge dur tot el cercle al voltant de la zona de desgast del forat, fent que la duresa interior sigui de 62 HRC. La línia és fàcil de dibuixar:La fibra de vidre fins a un 30% funciona bé en un conjunt de 38CrMoAlA nitrurat. Per sobre del 30% de vidre, amb farciment mineral o retardant de flama, o sobre resina corrosiva, es fan bimetàl·lics. La caixa nitrurada és una capa de difusió de 0,5 a 0,8 mm i el farciment pesat la talla molt abans que s'acabi l'acer de sota.
P: El disseny del cargol afecta la qualitat de les peces en l'emmotllament per injecció?
R: Directament i més que la majoria de la configuració del procés. La geometria del cargol determina fins a quin punt es fon el material, la uniformitat de la temperatura de fusió, la dispersió del color i el farciment i la coherència del tir. Els no fonaments, les ratlles, l'extensió, la degradació i la variació de trets es remunten al disseny del cargol o al desgast del cargol almenys amb la freqüència que es remunten al controlador. Quan un defecte resisteix cada canvi de configuració que feu, la geometria o el desgast sol ser el motiu.
P: Quina diferència hi ha entre un cargol d'injecció i un cargol d'extrusió?
R: Un cargol d'extrusió gira contínuament i les bombes es fonen cap endavant sense aturar-se. Un cargol d'injecció fa dos treballs: gira per plastificar un tir, després deixa de girar i avança com un pistó per injectar-lo. Aquesta acció recíproca és la raó per la qual els cargols d'injecció porten un anell de control a la punta i per què tenen relacions L/D més curtes, normalment de 18:1 a 25:1, que els cargols d'extrusió. El material també es troba en un canó d'injecció entre trets, cosa que fa que el temps de residència i la mida del tret siguin crítics.
P: Un fabricant de cargols pot copiar el meu cargol sense dibuixar?
A: Sí. Envieu la peça desgastada i la geometria es pot mesurar i reconstruir: diàmetre, relació d'aspecte, profunditat del canal i dimensions d'ajust a l'extrem de la unitat. Mantenim els cargols d'injecció a ±0,001 mm. Una precaució que val la pena indicar: un cargol desgastat mesura més petit del que va sortir de fàbrica, de manera que el reemplaçament s'ha de construir segons la intenció del disseny original en lloc de les dimensions desgastades. Envieu el patró de desgast juntament amb la peça i el cargol nou s'especifica contra la fallada en lloc d'heretar-lo.
Conclusió
Tres idees porten tota la guia.
La selecció segueix la resina.La geometria (L/D, relació de compressió, tipus de cargol) coincideix amb com es fon el vostre polímer. El tractament de la superfície coincideix amb la brutícia del vostre pinso. Les resines netes funcionen feliçment amb 38CrMoAlA nitrurat. Els aliments abrasius i corrosius necessiten un forat bimetàl·lic, i especificar la caixa neta és la manera més habitual que un nou conjunt mor abans.
El manteniment compra anys i les dades compra la planificació.Purgueu abans de cada parada, netegeu-lo amb llautó en lloc d'acer i mesureu l'espai lliure cada vegada que el cargol surti. Un registre de desgast es converteix en "està desgastat?" a "quan creuarà la línia?", que és la diferència entre un canvi previst i un tancament.
Diagnosticar la màquina abans d'ajustar el procés.Quan la producció baixa, els cicles s'estiren, el coixí es desplaça o les taques tornen després de la neteja, la unitat de plastificació parla. La configuració no pot restaurar l'autorització perduda ni tornar a segellar un anell de control gastat. Estireu el cargol i mesureu-lo.
Nanhaiya ha construït cargols i barrils durant més de vint anys i dóna servei a més de 500 clients a tot el món. Els nostres cargols d'injecció estan mecanitzats a partir de 38CrMoAlA, templats i temperats, després nitrurats amb gas a 500–560 °C fins a una caixa de 0,5–0,8 mm a 950–1050 HV, subjectes a una tolerància de ±0,001 mm i amb una classificació de 10.000 000 hores sobre resines no corrosives. Quan l'alimentació és més dura, ruixem aliatge dur tot el cercle al voltant de la zona de desgast del forat i portem la duresa interior a 62 HRC.
Abans de fer la comanda, els nostres enginyers treballen amb vosaltres amb els paràmetres: diàmetre, relació d'aspecte, profunditat del canal de cargol i l'elecció del material entre 38CrMoAlA i un aliatge dúplex. Aquesta consulta és gratuïta i el pressupost que segueix inclou el producte, l'enviament i el cost de manteniment previst, de manera que no apareixerà res més endavant que no estigués a la pàgina.
Després del lliurament, els nostres tècnics donen suport a la instal·lació i la posada en marxa, la garantia s'executa fins al contracte (normalment d'un a dos anys) i qualsevol problema postvenda rep una resposta en 24 hores i una solució en 48 hores.
Envieu-nos el vostre model de màquina, la resina i el problema que intenteu resoldre. En un termini de dotze hores tindreu una especificació i un pressupost.
Expliqueu-nos la vostra màquina, la vostra resina i què va fallar l'última vegada. Especificarem el conjunt que el soluciona, no el que el repeteix.
Contacta amb Nanhaiya per demanar un pressupost