Un temporitzador de recuperació lenta pot indicar un problema d'alimentació, un procés canviat o un maquinari gastat. El diagnòstic útil us indica quin i si realment us està costant temps de cicle.
Si la recuperació del cargol d'emmotllament per injecció triga massa, primer confirmeu que retarda el cicle. A continuació, comproveu la continuïtat de l'alimentació, la velocitat real del cargol, la contrapressió i la temperatura amb un recorregut de referència estable. Inspeccioneu la geometria i el desgast quan aquestes comprovacions no expliquen la pèrdua. Substituïu els components només després d'identificar la funció limitadora.

Primer, establiu si la recuperació està en el camí crític del cicle
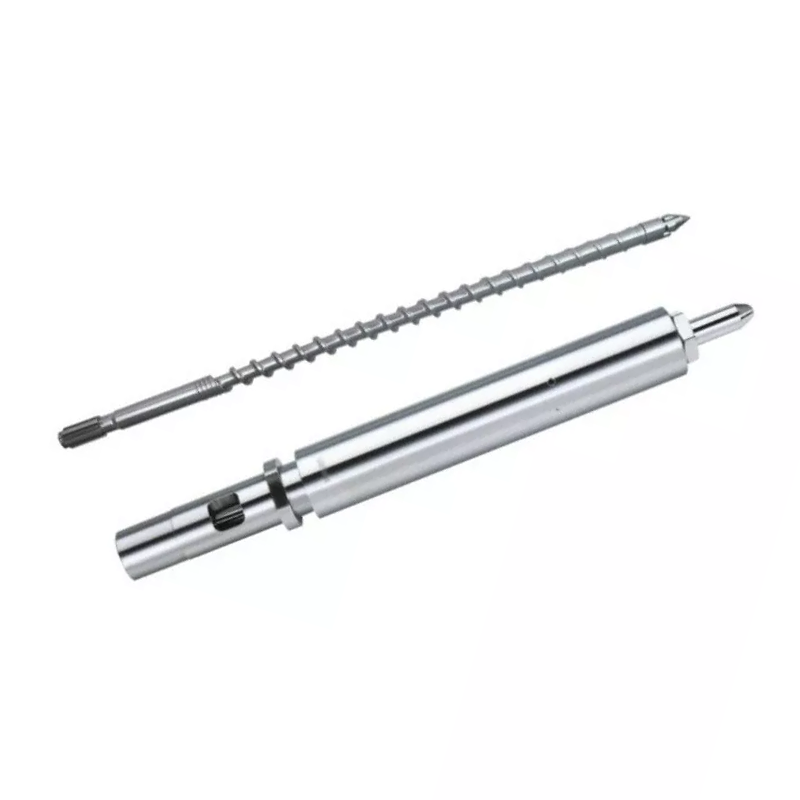
La recuperació del cargol és l'etapa de plastificació i dosificació: el cargol gira, prepara el següent tret i es retrau a mesura que s'acumula la fosa davant seu. És diferent de la injecció, quan el cargol es mou cap endavant per lliurar aquest tir. Comproveu la definició del temporitzador del controlador, especialment si inclou un retard o una descompressió.
La recuperació sovint se solapa amb part de la seqüència de refredament. El seu efecte sobre el temps total del cicle depèn, per tant, de quan comença la recuperació i de quina acció de la màquina ha d'esperar que acabi. Llegiu el rastre de la seqüència en lloc de suposar que cada segon eliminat de la recuperació elimina un segon del cicle.
| Durada de la recuperació | Espereu més enllà de la finestra | Què significa el canvi |
|---|---|---|
| 12 segons | 2 segons | La recuperació està retardant la següent acció. |
| 9 segons | 0 segons | La millora de recuperació de 3 segons elimina 2 segons d'espera. |
| 7 segons | 0 segons | La recuperació de 2 segons més no comporta cap reducció del cicle més en aquest exemple. |
La nostra primera pregunta és si la màquina està esperant la fusió o simplement informant d'un nombre que voldríeu reduir. Si la recuperació ja s'adapta còmodament a la finestra disponible, ens centraríem en la consistència i la qualitat de la fusió abans de recomanar un cargol de major rendiment.
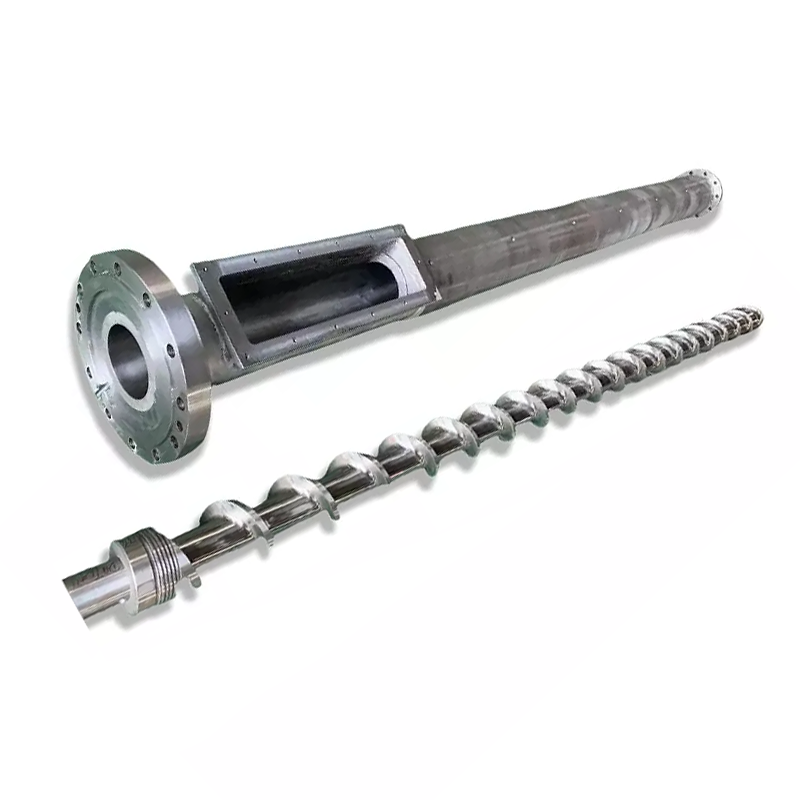
Per a una explicació més àmplia del muntatge, vegeu el nostreguia de canó de cargol d'emmotllament per injecció. Aquí, l'objectiu és més restringit: establir per què ha canviat la recuperació i quina acció recolza l'evidència.
Un canvi sobtat i un declivi gradual necessiten diferents punts de partida
Deseu una referència abans d'ajustar la màquina. Compareu el mateix grau de resina, relació de rectificat, configuració de tir, motlle i condició de temperatura. Registra els cicles individuals així com la mitjana; una recuperació molt lenta ocasional pot interrompre la producció fins i tot quan la mitjana sembla acceptable.
| Patró observat | Comproveu primer | Evidència que val la pena registrar |
|---|---|---|
| Augment sobtat després d'un canvi de material o recepta | Forma d'alimentació, trituració, condició d'assecat i paràmetres transferits | Lot de material, proporció de barreja, estat de partícules i registres abans/després del procés |
| Cicles lents intermitents amb cicles normals entre ells | Interrupció de l'alimentació, pont i variació de la velocitat real | Traça de recuperació, activitat del carregador i RPM reals per als mateixos cicles |
| La recuperació empitjora gradualment sota un deure estable | Verifiqueu les condicions de funcionament i inspeccioneu el desgast | Dades històriques de recuperació i dimensions de cargol/canó mesurades |
| Alta càrrega i RPM reals per sota de l'ordre | Accionament de la màquina, límit de parell i condicions tèrmiques | RPM reals versus comandades, tendència de càrrega i alarmes de màquina |
| El problema comença immediatament després de substituir un component | Identitat de la peça instal·lada, dimensions, geometria i muntatge | Revisió de dibuix aprovada, components instal·lats i configuració de posada en marxa |
Aquests patrons decideixen l'ordre d'investigació; cap és una prova per si mateix. Una falla brusca amb soroll, puntuació o càrrega anormal requereix una atenció ràpida del servei de la màquina, fins i tot si el temps inicial s'assembla a un problema de procés.
Confirmeu que els pellets arribin al cargol contínuament
Una tremuja plena no estableix que el cargol s'està alimentant. Comproveu el carregador, la corredissa de tancament, el recorregut del material i el refredament de la gola d'alimentació. Busqueu una interrupció que coincideixi amb els cicles lents abans de canviar la secció de compressió o demanar un cargol nou.
d'Asahi KaseiGuia Asaclean sobre el pont entre la gola d'alimentacióexplica com la calor prop de la zona del canó posterior pot suavitzar els pellets prematurament. Els pellets poden agrupar-se i obstruir el pas, deixant el cargol curt de material tot i que la resina roman a sobre.
Comproveu què ha canviat a la pròpia font. Mereix atenció una relació de remoltura diferent, més fines o partícules irregulars. Celanese vincula específicament la qualitat de les partícules de trituració amb problemes d'alimentació i recuperacióGuia de processament Vectra® LCP. Les seves recomanacions són específiques del material, però proporcionen una raó concreta per registrar l'estat de les partícules en lloc de només el nom de la resina.
Si la recuperació es deteriora després d'un canvi de rectificat, la compararíem amb una font de referència aprovada abans de canviar el maquinari. Si torna l'antic comportament de recuperació, la investigació del feed ha guanyat prioritat. Aquest resultat dóna a la fàbrica una direcció molt millor que una sol·licitud d'un "cargol més ràpid".
L'assecat encara ha de complir els requisits del proveïdor de resina. No assumeixis que la humitat és l'explicació de cada problema de cronometratge, o que una recuperació acceptable demostra que la resina està prou seca. La processabilitat i la qualitat de la part final necessiten comprovacions separades.
Comproveu la velocitat real, la contrapressió i la temperatura de fusió junts
Llegiu les RPM reals, no només el punt de consigna
Si l'ordre no canvia però el cargol gira més lentament, inspeccioneu els límits de funcionament de la màquina i el comportament de la unitat. Una recomanació de geometria no pot resoldre un buit inexplicable entre la velocitat sol·licitada i la lliurada. Enregistreu la velocitat real durant el cop de recuperació, especialment quan comença la desacceleració.
RPM també necessita que el diàmetre del cargol signifiqui molt. El nostreGamma de cargols d'emmotllament per injeccióinclou diàmetres de 30 a 170 mm. La transferència d'un paràmetre de velocitat de rotació entre diferents diàmetres canvia la velocitat perifèrica a la superfície del cargol.
Velocitat perifèrica, m/s = π × diàmetre, mm × RPM ÷ 60.000
A 100 RPM, un cargol de 40 mm té una velocitat perifèrica d'uns 0,209 m/s; un cargol de 60 mm arriba a uns 0,314 m/s. Aquests són exemples calculats, configuracions no recomanades o càlculs directes de la velocitat de cisalla de la fusió.
Utilitzeu la guia de processament del grau de resina real i els límits de la màquina per jutjar la velocitat. L'augment de RPM només és útil si la màquina pot lliurar-lo i la fusió resultant segueix sent acceptable.
Descobriu per què s'estableix la contrapressió on es troba
La contrapressió resisteix la retirada del cargol durant la recuperació i afecta com es plastifica el material. Si s'ha augmentat per corregir un problema de mescla o mesura, reduir-lo simplement per millorar el temporitzador pot tornar aquest problema de qualitat. Confirmeu si la pressió mostrada és hidràulica o plàstica específica abans de comparar màquines.
Una recomanació universal de contrapressió és especialment poc útil. Per a Vectra LCP,Celanese especifica una contrapressió mínima, específica de 5-15 bar, i adverteix sobre el sobreescalfament i el dany de la fibra amb una pressió excessiva. Aquesta és una guia per a Vectra, no una configuració per copiar en un procés PP, ABS o PC.
Comproveu la fusió abans d'acceptar la configuració més ràpida
Els punts de consigna del barril no descriuen completament la condició tèrmica de la fosa. Seguiu un procediment de mesurament de la temperatura de fusió aprovat, verifiqueu l'escalfador i el sistema de sensors i compareu la qualitat de la peça després d'un canvi controlat. Un temps de recuperació més curt amb decoloració, material no fos o una consistència més pobre no és un ajust exitós.
Canvieu una variable rellevant alhora i permeteu que el procés s'estabilitzi. ElGuia de resolució de problemes de Vectrautilitza aquest mateix enfocament per etapes. Mantingueu la prova dins de la finestra operativa aprovada per al material que utilitzeu.
Separeu una secció de transport desgastada d'un anell de control amb fuites
Quan les condicions d'alimentació i d'operació són comparables, però la recuperació continua deteriorant-se, l'estat del cargol i el canó mereix una inspecció. Mesureu el diàmetre exterior del vol i el forat del canó en posicions definides amb el dibuix o els límits d'inspecció establerts. Inspeccioneu els danys a la superfície i les dimensions.
El conjunt frontal del cargol necessita una prova diferent. Durant la recuperació, la vàlvula de retenció permet que la fusió avanci; durant la injecció, hauria de segellar contra el flux cap enrere. Una vàlvula amb fuites pot afectar la consistència del tir, però això no estableix que la secció de plastificació del cargol s'hagi desgastat.


Si el pes del coixí o del tir també varia, inclou la prova de la vàlvula de retenció del fabricant de la màquina a la investigació. El nostreguia de selecció de punta de cargolcobreix les dimensions de l'anell, el seient i l'aparellament amb més detall.
No autoritzaríem una substitució completa del cargol i el canó només amb un temporitzador lent. Per contra, un cargol nou no hauria d'entrar en un canó gastat sense comprovar l'ajust resultant. Demaneu un informe dimensional que identifiqui les posicions de mesura i els límits de desgast utilitzats per arribar a la recomanació.
Quan té sentit un disseny de cargol diferent?
Una revisió del disseny esdevé útil quan la geometria actual no pot complir el deure previst en condicions de funcionament acceptables. Això pot seguir un canvi de resina, un requisit de tir més gran o una finestra de recuperació disponible més curta. Manteniu-lo separat de la restauració d'un procés anteriorment reeixit que simplement s'ha deteriorat.
Les nostres dues famílies de cargols d'injecció il·lustren una opció de disseny rellevant:
| Disseny Nanhaiya | Secció de compressió | Com ho faríem servir a la revisió |
|---|---|---|
| Cargol d'emmotllament per injecció gradual | Normalment 40% -60% de la longitud total del cargol, aproximadament el 50% a la descripció del producte | Una reducció més llarga i gradual de la profunditat del canal per a les tasques que necessiten una plastificació controlada. Avalueu el comportament exacte de la resina, el tir i el tèrmic. |
| Cargol d'emmotllament per injecció mutant(disseny de compressió brusca) | Aproximadament el 5%-15% de la longitud total del cargol | Una transició més curta amb una reducció més pronunciada de la profunditat del canal. Avalueu el deure de fusió i la uniformitat tèrmica abans de seleccionar-lo per abordar una limitació de capacitat. |
El nostre disseny gradual cobreix aplicacions com PS, PC i ABS; la família de compressió brusca inclou aplicacions com PE i PP. Aquestes rutes de productes ajuden a iniciar la discussió. No substitueixen el grau de resina i la revisió de la màquina, especialment amb farciments, remoldes o una especificació de qualitat exigent.

El tractament superficial aborda el desgast, no una gola d'alimentació bloquejada
Les dues famílies de productes utilitzen acer 38CrMoAlA. Les seves especificacions de detall del producte inclouen les opcions de tractament següents, que pertanyen a la discussió de substitució quan la inspecció identifica el desgast:
| Propietat | Valor dels detalls del producte | Què significa per a la consulta |
|---|---|---|
| Duresa de nitruració | HV900-1100 | Especifiqueu les superfícies tractades i els requisits d'inspecció. |
| Profunditat de nitruració | 0,5-0,8 mm | Identificar el tractament seleccionat; no inferiu la vida útil només per la profunditat. |
| Duresa d'aliatge de níquel-tungstè | HRC55-62 | Reviseu l'aliatge amb la resina real, el farciment i el patró de desgast. |
| Profunditat de capa d'aliatge | 0,8-2,0 mm | Definir les àrees reforçades a l'especificació del component acordada. |
El nostredetalls del producte de cargol gradualdescriure el reforç de zones vulnerables amb aliatge de níquel-tungstè. Des d'una perspectiva de fàbrica, volem que la protecció proposada es correspongui amb el desgast mesurat. Una superfície més cara no repara l'alimentació inadequada ni estableix que la geometria del cargol s'adapti a la resina.


Converteix el diagnòstic en una acció concreta
Mantingueu la recomanació tan limitada com ho permetin l'evidència. Una interrupció de l'alimentació requereix una correcció del sistema d'alimentació. Una comanda de velocitat la màquina no pot mantenir les trucades per a una revisió de la màquina. La fuita confirmada de la vàlvula requereix una avaluació de la vàlvula i la interfície. El desgast mesurat del cargol o del canó admet una substitució de components o una avaluació qualificada de renovació.
Si el conjunt es troba en condicions acceptables, però el nou deure de producció supera la seva capacitat pràctica de plastificació, envieu el document de disseny. Nanhaiya ofereix un disseny personalitzat de cargols, mecanitzat i soldadura per polvorització d'aliatges. El nostreequips de produccióinclou torns CNC per a peces de fins a 6 metres de llargada i mecanitzat de cinc eixos per a estructures complexes de volades i brides.

Envieu el registre que explica el problema
- Fabricant i model de la màquina, diàmetre del cargol, dibuix de muntatge i detalls de la punta del cargol.
- Grau de resina, càrrega de farciment, relació de molida i condició de partícules.
- Temps de recuperació per cicle, RPM reals i comandades, contrapressió amb la seva base de pressió i registres de càrrega o alarma.
- Configuració del tir, coixí, pes de la part i del corredor, registres de temperatura i finestra de recuperació disponible.
- Canvis ja provats, el seu efecte sobre la qualitat de les peces i qualsevol informe de desgast dimensional.
Per a la posada en marxa, acordeu la resina, el tir, la finestra operativa i la qualitat acceptable de la peça. A continuació, compareu la repetibilitat de la recuperació i el temps de cicle total real. Una prova de plastificació aïllada més ràpida és insuficient si el motlle de producció encara espera o les peces fallan en la inspecció.

Necessites una proposta de cargol o canó per a una limitació de recuperació confirmada?
Envieu a Nanhaiya el dibuix i el registre operatiu, inclòs el que ha canviat i el que ha d'aconseguir la vostra línia. Digueu-nos si esteu restaurant el servei original o preparant-vos per a un requisit de material o cicle diferent.
Envieu el vostre dibuix i processeu les dadesVeure cargols d'emmotllament per injeccióDebat per WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Correu electrònic:info@nhyscrew.com
Telèfon:+86-13505809643| Mòbil:+86-13587082002
Bloc C, secció oest número 2, avinguda Xingzhou, districte de Dinghai, ciutat de Zhoushan, província de Zhejiang, Xina.
Contacta amb Nanhaiya
Preguntes freqüents
Quin és un temps normal de recuperació del cargol d'emmotllament per injecció?
No hi ha un nombre universal. El temps de recuperació depèn de la resina, el requisit de tir, la geometria del cargol, la capacitat de la màquina i la configuració de funcionament. Compareu-lo amb el temps disponible en la seqüència real de la màquina i amb una tirada de referència estable utilitzant el mateix material i tret.
La recuperació més ràpida del cargol sempre redueix el temps del cicle?
No. Escurça el cicle només quan la recuperació inacabada retarda la següent acció permesa de la màquina. Si la recuperació ja acaba dins de la finestra de superposició disponible, fer-la més ràpida pot deixar sense canvis el temps total del cicle.
Per què el cargol gira però es retrau molt lentament?
Comproveu si la resina arriba al cargol, si la contrapressió ha canviat i si la velocitat real del cargol coincideix amb l'ordre. El pont de l'alimentació, la rectificació inconsistent, les condicions del procés i els components desgastats són possibles branques a investigar. La rotació sola no demostra que el cargol transporti prou material.
He d'augmentar les RPM per solucionar la recuperació lenta?
Només després de comprovar l'alimentació, la velocitat real, la contrapressió i els límits de processament de la resina. Jutgeu qualsevol canvi per la qualitat de la fusió, la temperatura real de la fusió i la repetibilitat, així com el temps de recuperació. No utilitzeu més velocitat per ocultar un problema d'alimentació o desgast no resolt.
Un anell de control amb fuites demostra que tot el cargol està desgastat?
No. El segellat de l'anell de control i el transport de cargols són funcions diferents. Investigueu la variació del coixí o del pes del tir amb la prova de vàlvules del fabricant de la màquina i utilitzeu la inspecció dimensional per establir el desgast del cargol i el canó.
Què necessita Nanhaiya per avaluar un substitut?
Envieu el model de la màquina, el diàmetre i el dibuix del cargol, el grau de resina i el farciment, els detalls de rectificat, els registres de recuperació reals, els paràmetres de velocitat i contrapressió del cargol, registres de temperatura i qualsevol mesura de desgast. Incloeu el cicle requerit i els criteris de qualitat de la part perquè el substitut tingui un lloc de treball definit.
Continueu amb elGuia de selecció del barril de cargol d'emmotllament per injecció, o examinar elLlista de verificació de substitució de la punta del cargol i l'anell de controlsi les proves apunten al conjunt frontal.