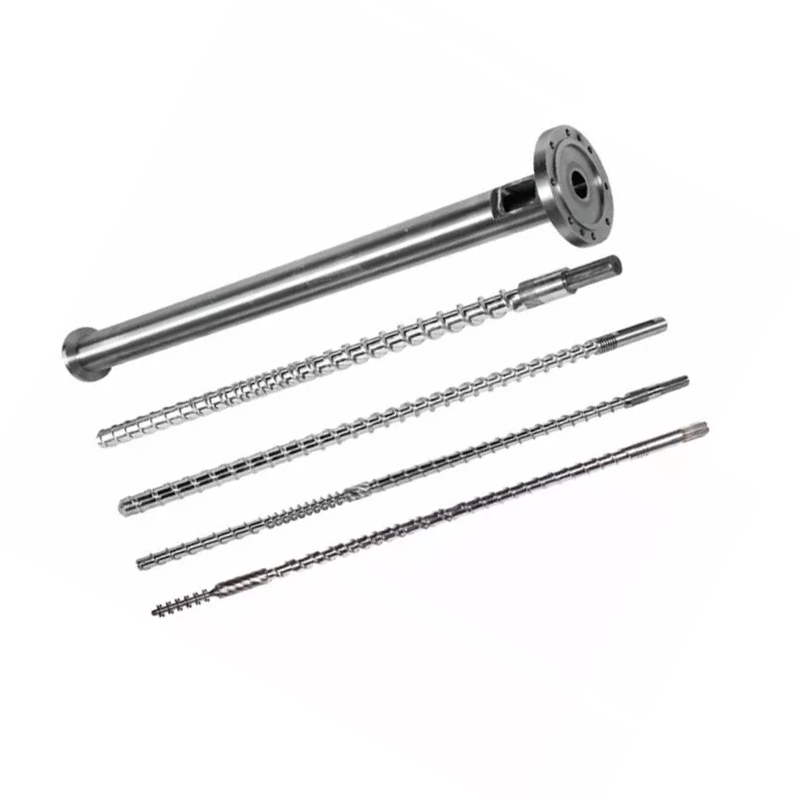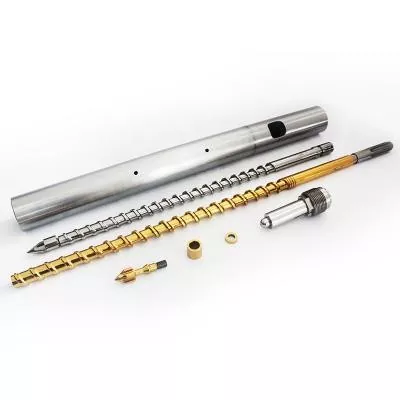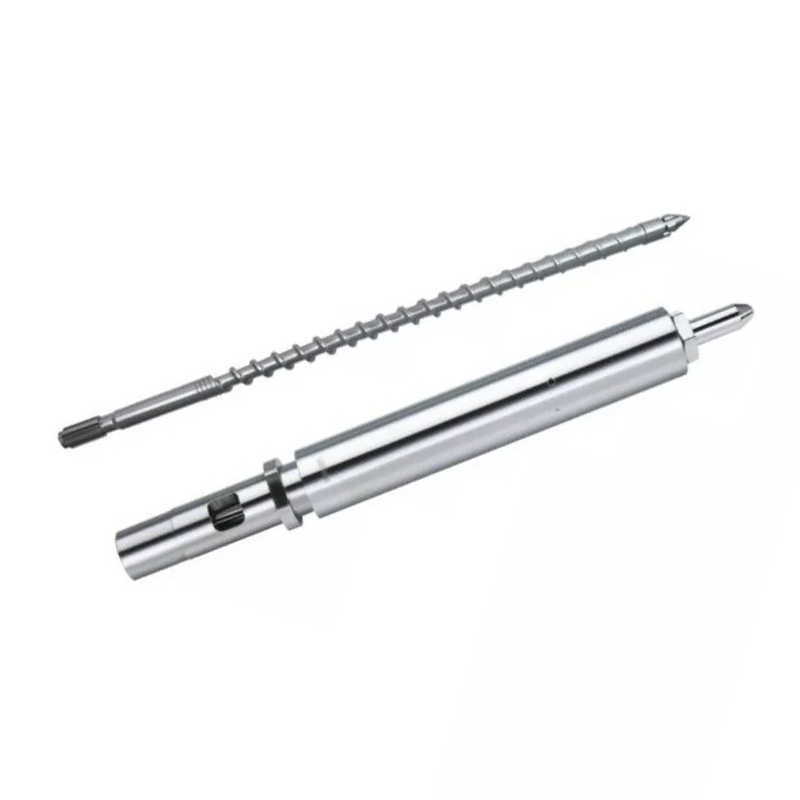
Una punta de cargol és prou petita per ser tractada com una peça de recanvi, però prou precisa per decidir si cada tret comença amb el mateix volum de fosa. Compreu-lo com a conjunt de flux i segellat coincidents, no com a punt metàl·lic roscat.


Resposta ràpida
Trieu una punta de cargol d'emmotllament per injecció per quatre coses: el disseny de la vàlvula de retenció, la interfície exacta del cargol i el canó, la resina i el farciment processats i el patró de desgast del conjunt existent. El model de màquina per si sol no és suficient quan poden existir versions, reparacions prèvies o cargols no estàndard.
Per a una comanda de reemplaçament, envieu el dibuix original quan estigui disponible i, a continuació, comproveu el fil, l'espatlla, la longitud de la punta, el recorregut de l'anell, el seient, el diàmetre exterior i els passos de fusió amb la màquina real. Una bona cita comença amb la geometria. El material i el tractament de la superfície vénen després.
La punta del cargol controla el flux en ambdues direccions
Durant la recuperació del cargol, la vàlvula de retenció s'obre i deixa passar el polímer fos cap a la part davantera del cargol. A l'inici de la injecció, es tanca de manera que el moviment del cargol i la pressió actuen sobre el tret en lloc d'empènyer la fosa cap enrere al llarg del cargol.
És per això que la punta del cargol, l'anell de control i el seient pertanyen al procés, no només al manteniment.Tutorial de la vàlvula antiretorn d'ENGELdescriu els mateixos dos estats de funcionament i enllaça el comportament de tancament directament amb la repetibilitat de la injecció.
La nostra visió de fàbrica:l'error més car de punta de cargol rarament és la diferència entre dos graus de material. És una peça que s'enrosca al cargol però que no viatja, segella o alinea correctament. Una prova d'ajust reeixida és més valuosa que una llarga llista d'adjectius de vendes.
Trieu el muntatge al voltant del servei d'emmotllament
El disseny adequat s'ha d'obrir lliurement durant la recuperació, tancar-se de manera previsible durant la injecció i evitar una restricció excessiva en el camí de fusió. També ha de sobreviure a la càrrega abrasiva, adhesiva i corrosiva de la resina sense danyar les seves superfícies d'acoblament.
| Qüestió de compra | Per què canvia la punta del cargol | Què enviar al proveïdor |
|---|---|---|
| Quina resina s'està modelant? | La viscositat, la lubricitat, la sensibilitat a la degradació i el deure de corrosió afecten els passos de flux, el material i el tractament superficial. | Grau exacte de resina, sistema de color, retardant de flama i rang de processament normal. |
| La resina està reforçada o farcida? | La fibra de vidre, el farciment mineral i la contaminació recuperada poden accelerar el desgast abrasiu de l'anell, el seient i els passos de fusió. | Tipus de farciment, percentatge de pes i si canvia per producte. |
| Quina precisió ha de ser la presa? | Les peces de paret prima, de múltiples cavitats i de pes ajustat exposen petits canvis en el tancament de la vàlvula i les fuites. | Pes de la part, recompte de cavitats, tolerància al pes de tir i dades de tendències recents. |
| Quin és l'estil actual de la vàlvula? | L'anell lliscant, el control de bola i altres dissenys tenen diferents àrees de flux, viatge i comportament de tancament. | Número de peça original, dibuix, fotos i el conjunt eliminat complet. |
| S'ha substituït el cargol abans? | És possible que un model de màquina ja no identifiqui la rosca instal·lada, la longitud de la punta o la geometria del seient. | Dibuix actual de cargols i mesures directes, no només la placa d'identificació de la màquina. |
| Per què es substitueix la peça? | Un fil trencat, un camí de flux erosionat i un anell amb fuites no apunten a la mateixa acció correctiva. | Fotos de desgast, símptomes del procés, historial de manteniment i dimensions fallides. |
Nanhaiya ofereix patrons de fil estàndard i personalitzats, a més d'opcions de punta de flux invers per a polímers especials. La part seleccionada es pot combinar amb uncargol d'emmotllament per injeccióo subministrat com a part de l'ampliGamma de recanvis per modelat per injecció i extrusió.


Llegiu els senyals del procés abans de treure el conjunt
Un coixí variable, un pes de tir a la deriva o una mala repetibilitat de la transferència poden indicar una fuita de la vàlvula, però cap d'ells ho demostra per si sol. Els canvis de resina, la inestabilitat de l'alimentació, el control de la temperatura, el desgast del barril, l'aire a la fosa, la configuració de pressió i les condicions del motlle poden crear símptomes similars.
ENGEL recomana comprovar la vàlvula antiretorn, el cargol i el canó plastificantquan el coixí de fusió fluctua. La mateixa guia de resolució de problemes connecta la variació del coixí i del pes del tir amb la configuració del procés i el desgast dels components.
| Senyal observat | Possible connexió amb punta de cargol | Comproveu abans de fer la comanda |
|---|---|---|
| La posició del coixí varia d'un tret a un altre | L'anell pot tancar-se en un punt diferent o filtrar-se després de seure. | Tendència de la posició real, la pressió i el pes del tir sota un procés estable. |
| El pes de la part varia mentre la configuració es manté fixa | El reflux pot reduir el volum efectiu lliurat al motlle. | Descartar les causes de l'alimentació, la temperatura, el material i la cavitat del motlle. |
| Els plans curts apareixen de manera intermitent | És possible que la vàlvula no segeixi repetidament, especialment després dels canvis de recuperació. | Compareu la resposta de transferència i executeu la prova de vàlvules aprovada pel fabricant de la màquina. |
| La recuperació es restringeix | Un anell danyat, un dipòsit o un camí de flux de mida inferior pot resistir el flux de fusió cap endavant. | Inspeccioneu la lliure circulació, els dipòsits, la grip i l'obstrucció del pas. |
| Les taques negres segueixen un canvi material | Els punts morts o les superfícies danyades poden retenir i alliberar polímers degradats. | Inspeccioneu la ruta de fusió completa, el broquet, el front del cargol i el procediment de neteja. |
| Soroll metàl·lic o grip de l'anell | Pot haver-hi enganxament, deformació, desalineació o material estrany. | Atureu-vos i inspeccioneu segons el procediment de manteniment segur del fabricant de la màquina. |
Un cop retirat el conjunt, examineu el diàmetre exterior de l'anell de control, ambdues cares extrems, la superfície de seient, el cos de la punta, els passos de fusió i la rosca. AnArticle tècnic ARBURGidentifica l'abrasió, l'adhesió i la corrosió com a mecanismes de desgast i mostra que el desgast del diàmetre de l'anell, la cara de l'extrem i el seient de segellat poden canviar el recorregut de l'anell i l'estabilitat del coixí.
No diagnostiqueu un anell de control afegint pressió de retenció fins que la peça s'ompli.Un canvi de configuració pot amagar les fuites sense corregir-les. Captureu una línia de base estable, seguiu el mètode de prova aprovat pel fabricant de la màquina i inspeccioneu el maquinari abans de canviar l'especificació de substitució.
Substituïu una peça només quan les parts d'acoblament encara siguin bones
Un anell de control es pot substituir per si mateix quan la seva punta d'acoblament i el seu seient es mantenen dins de les dimensions aprovades, les superfícies de segellat són sòlides i el nou anell es pot moure lliurement durant tot el seu recorregut. Aquesta és la reparació de menor cost, però només quan la inspecció ho avala.
Substituïu la punta, l'anell i el seient coincidents quan diverses superfícies mostren desgast, un anell s'ha agafat o s'ha enganxat contra un altre component, les peces antigues s'han barrejat entre màquines o no queden dimensions originals fiables. La combinació d'una nova peça de segellat amb dues peces d'acoblament gastades pot crear un nou camí de fuites.
La nostra visió de fàbrica:una mostra gastada és una prova, no un dibuix mestre. Si copiem exactament un seient erosionat, un anell escurçat o un fil danyat, la nova peça pot reproduir l'antic problema amb una superfície més neta. Reconstruïm la relació prevista a partir del dibuix, els components d'aparellament i els punts de referència no desgastats.


Dades de punta de cargol d'emmotllament per injecció Nanhaiya
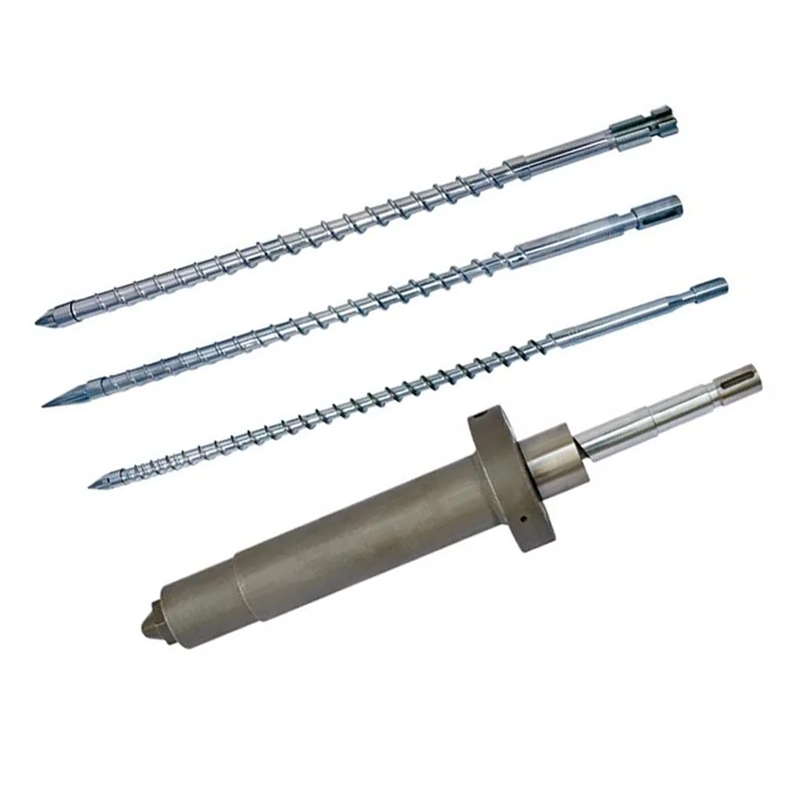
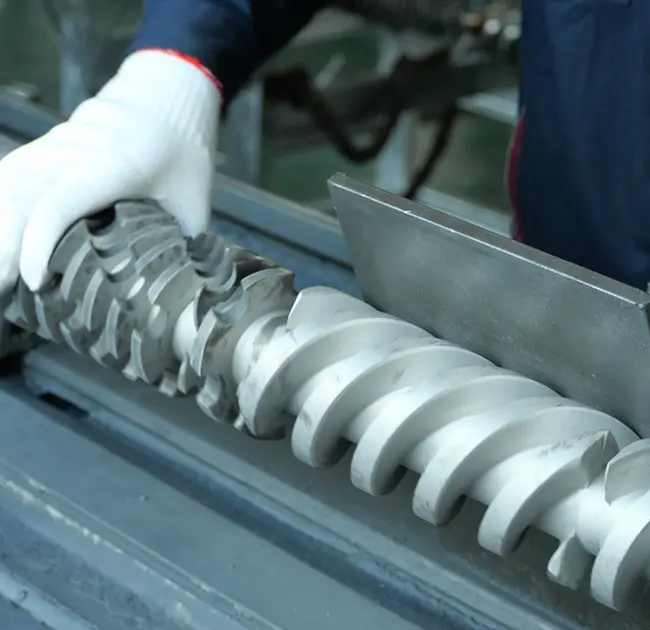
ElPunta de cargol d'emmotllament per injecció Nanhaiyaes construeix com a interfície entre el cargol i el camí de fusió del costat del broquet. Està disponible per a diferents diàmetres de cargol i marques de màquines d'injecció, amb rosques personalitzades i geometria de components per a treballs de substitució.
| Especificació | Dades del producte Nanhaiya | Rellevància de compra |
|---|---|---|
| Material base | D2 | Anoteu el material real als documents de cotització i inspecció. |
| Duresa | HRC45-62 | El valor seleccionat ha de coincidir amb el tractament tèrmic, el desgast i els materials d'acoblament. |
| Rectitud | 0,02 mm/m | La geometria i l'alineació són importants a la interfície cargol frontal. |
| Cara blindada | Bimetàl·lic | Proporciona una opció resistent al desgast a les superfícies de treball exposades. |
| Configuracions de fibra de vidre | 30% / 60% | Indiqueu el percentatge real de fibra de vidre i el grau de resina a la RFQ. |
| Pes de la part | 1 kg | Valor de referència de la pàgina del producte; el pes final segueix la geometria aprovada. |
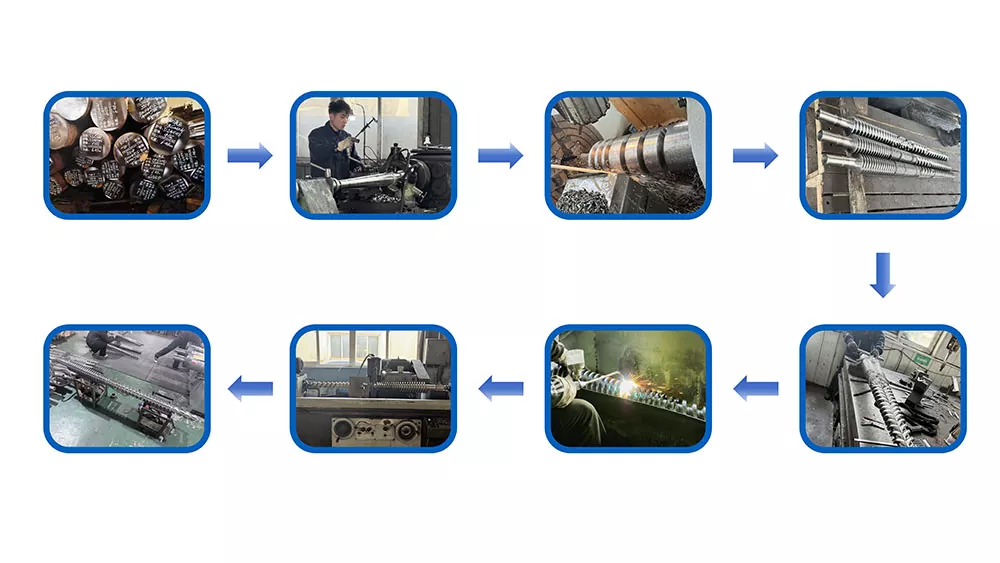
| Ruta de fabricació | Mecanitzat CNC, tractament tèrmic i polit de precisió | Aquestes operacions controlen la forma, l'estat de la superfície i l'ajust acabat. |
| Aplicacions estàndard | Emmotllament termoplàstic de PE, PP, ABS i PVC | També envieu additius, colorants, contingut reciclat i dades de farciment. |
Per a la unitat de plastificació completa, Nanhaiya també fabricacargols d'emmotllament per injecció mutants, cargols d'emmotllament per injecció graduali barrils de recanvi a joc. El adjacentbroquet d'injeccióes pot revisar al mateix temps quan els problemes de fuites, alineació o flux de fusió s'estenen més enllà de la punta del cargol.
Dimensions que decideixen si la peça s'adaptarà
Un fabricant i un model de màquines poden restringir la cerca, però no poden substituir un dibuix. Les famílies de models poden utilitzar diverses mides d'unitats d'injecció i una màquina ja pot portar un cargol de recanvi que difereix de la seva construcció original.
- Identifiqueu el cargol instal·lat.Enregistrar el fabricant de la màquina, el model, la designació de la unitat d'injecció, el diàmetre del cargol, la informació de sèrie i qualsevol substitució prèvia del cargol.
- Definiu completament el fil.Inclou el diàmetre major i menor, el pas, la direcció del fil, la longitud del fil, la posició inicial, el relleu i la ubicació de l'espatlla.
- Mesureu la pila axial.Registra la longitud total de la punta, la longitud de l'anell, la longitud del seient, el recorregut de l'anell i totes les espatlles que controlen la posició de tancament.
- Mesura d'interfícies radials.Enregistreu el diàmetre del cos de la punta, el diàmetre exterior i interior de l'anell, els diàmetres del seient, la referència del forat del canó i la distància de treball necessària.
- Mapeja el camí de fusió.Mostra el recompte de flautes, l'amplada del pas, la profunditat del pas, el perfil del nas i qualsevol radi que afecti el flux o la neteja.
- Marqueu les superfícies de segellat i desgast.Identifiqueu quines cares es contacten durant el tancament i quines dimensions es mesuren a partir de referències no gastades.
No amagueu la incertesa dins d'una tolerància.Si la superfície antiga està desgastada, etiqueteu el valor mesurat com a dimensió desgastada real. Mantingueu la dimensió acabada proposada separada. Aquesta distinció permet a l'enginyeria corregir la peça en lloc d'aprovar una còpia precisa del dany.
Inspeccioneu el reemplaçament abans que entri en producció
La inspecció entrant hauria de verificar la identitat, les dimensions i el moviment abans que el conjunt estigui exposat a la calor i la pressió. Mantingueu el dibuix aprovat, el registre del material i el resultat de la inspecció sota el mateix número de peça.
- El número de peça i la revisió del dibuix coincideixen amb l'ordre de compra
- Els registres de material i tractament tèrmic coincideixen amb la cotització
- Els diàmetres crítics i les longituds axials estan dins de la tolerància de dibuix
- Els calibres de fil o les comprovacions d'acoblament confirmen la connexió
- Comproveu que l'anell viatja lliurement sense balanceig ni grip visible
- L'anell i el seient contacten amb les superfícies de segellat previstes
- Els passos de fusió són nets, llisos i lliures de rebaves
- Les superfícies polides no mostren danys de manipulació ni defectes de recobriment
- Es documenta la direcció de muntatge i l'ordre dels components
- El pes de la línia de base i el coixí es registren després de la instal·lació
Després de la instal·lació, utilitzeu un procediment d'inici aprovat i compareu el procés amb la línia base conservada. Una punta nova pot canviar la recuperació, la resposta de descompressió o el comportament de tancament de la vàlvula, així que no assumeixis que tots els paràmetres antics han de romandre intactes.
Què ha de controlar la fàbrica
La qualitat de la punta del cargol prové de la relació entre les peces. La concentricitat de la rosca, la posició de l'espatlla, el recorregut de l'anell, la geometria de la cara de segellat, l'acabat de la trajectòria de flux i les condicions de tractament tèrmic han de funcionar conjuntament. Un nombre impressionant de duresa no pot compensar una longitud de pila incorrecta o una superfície de segellat rugosa.
La de Nanhaiyaequips de produccióinclou serres CNC amb error d'alimentació igual o inferior a 0,1 mm, torns CNC per a peces de fins a 6 m i equips de perforació i fresat amb una precisió de posicionament de 0,02 mm. El mecanitzat de cinc eixos s'utilitza per a vols irregulars i estructures especials de brida.

Per als compradors, la qüestió pràctica no és si un proveïdor posseeix una màquina-eina. Pregunteu com es revisa el dibuix, quines dimensions s'inspeccionen, com es traça el material i el tractament tèrmic i com es comprova el moviment de l'anell acabat. Nanhaiya ofereix revisió de dibuixos previ a la venda i suport tècnic a través del seuequip de servei.
Llista de comprovació de RFQ per a una punta de cargol de recanvi
Envieu un paquet clar en lloc d'una sèrie de missatges parcials. La informació següent permet al proveïdor decidir si el treball és un reemplaçament estàndard, un component d'enginyeria inversa o un redisseny.
- Fabricant de la màquina, model, número de sèrie i mida de la unitat d'injecció
- Diàmetre del cargol instal·lat i dibuix del cargol
- Número de peça original de punta de cargol i revisió del dibuix
- Muntatge antic complet amb peces en ordre
- Fotos de la part frontal, lateral, de rosca i de les cares de segellat
- Dimensions de fil, espatlla, anell, seient i pas
- Grau de resina, tipus de farciment i percentatge de farciment
- Colorant, contingut reciclat i additius corrosius
- Temperatura de fusió normal i mida del tir
- Pes de la part, recompte de cavitats i variació acceptada
- Tendència d'amortiment, transferència i recuperació abans de la retirada
- Desgast observat, mode de fallada i quantitat requerida
Si falta el dibuix, marqueu cada superfície mesurada i fotografia la configuració de mesura. No envieu ni un sol diàmetre exterior i demaneu a la fàbrica que dedueixi la rosca, el seient i el recorregut.
Preguntes freqüents
Què fa una punta de cargol d'emmotllament per injecció?
El conjunt de la punta del cargol porta una vàlvula de retenció. S'obre durant la recuperació del cargol perquè la massa fosa es pugui moure davant del cargol, i després es tanca durant la injecció per limitar el reflux i transferir la pressió al motlle.
Quins són els signes d'un anell de control desgastat o una punta de cargol?
Els senyals de procés habituals inclouen un coixí de fusió variable, un pes de tir inconsistent, poca repetibilitat de la pressió, trets curts després d'haver exclòs altres causes i una resposta de transferència més llarga o menys estable. Confirmeu el desgast amb una prova de fuites controlada i una inspecció dimensional.
Puc demanar una punta de cargol de recanvi només per model de màquina?
El fabricant i el model de la màquina són punts de partida útils, però una comanda de reemplaçament fiable també hauria d'incloure el diàmetre del cargol, les dimensions de la rosca i de l'espatlla, la longitud de la punta, les dimensions de l'anell i el seient de comprovació, el recorregut del flux, la resina, el contingut de farciment, el dibuix i les fotos clares.
He de substituir només l'anell de control o el conjunt complet de la punta del cargol?
Substituïu només el component desgastat quan la punta d'acoblament, el seient i la rosca romanguin dins de les dimensions i condicions de superfície aprovades. Substituïu el conjunt coincident quan hi hagi diverses superfícies de segellat desgastades, les dimensions siguin incertes o les peces noves i antigues barrejades no puguin produir un moviment i un segellat fiables.
Quin material utilitza Nanhaiya per a puntes de cargol d'emmotllament per injecció?
Nanhaiya ofereix puntes de cargol d'emmotllament per injecció D2 amb un rang de duresa publicat de HRC45-62, rectitud de 0,02 mm/m i una opció de cara blindada bimetàl·lica. La configuració final s'adapta a la resina, el farciment, la interfície de la màquina i el desgast.
Una punta de cargol més dura sempre dura més?
No. La duresa és només una part del rendiment del desgast. La química de l'aliatge, el tractament tèrmic, la resistència a la corrosió, els materials d'acoblament, l'acabat superficial, l'alineació, l'espai lliure i la resina processada afecten la vida útil.
Què he d'enviar a Nanhaiya per obtenir un pressupost de punta de cargol?
Envieu el fabricant i el model de la màquina, el diàmetre del cargol, el percentatge de resina i farcit, el número de peça original o el dibuix, les dimensions d'acoblament completes, les fotos des de diversos angles, els símptomes de desgast, la tendència del pes del tir i la quantitat necessària.
Divulgació comercial: Nanhaiya fabrica les puntes de cargol d'emmotllament per injecció i components relacionats relacionats en aquesta guia. Les recomanacions tècniques s'han d'aplicar amb els procediments de seguretat del fabricant de la màquina i el dibuix del projecte aprovat.