Extrusores de doble cargol còniques i paral·leles: amb què comparem?
Què és una extrusora de doble cargol cònica?
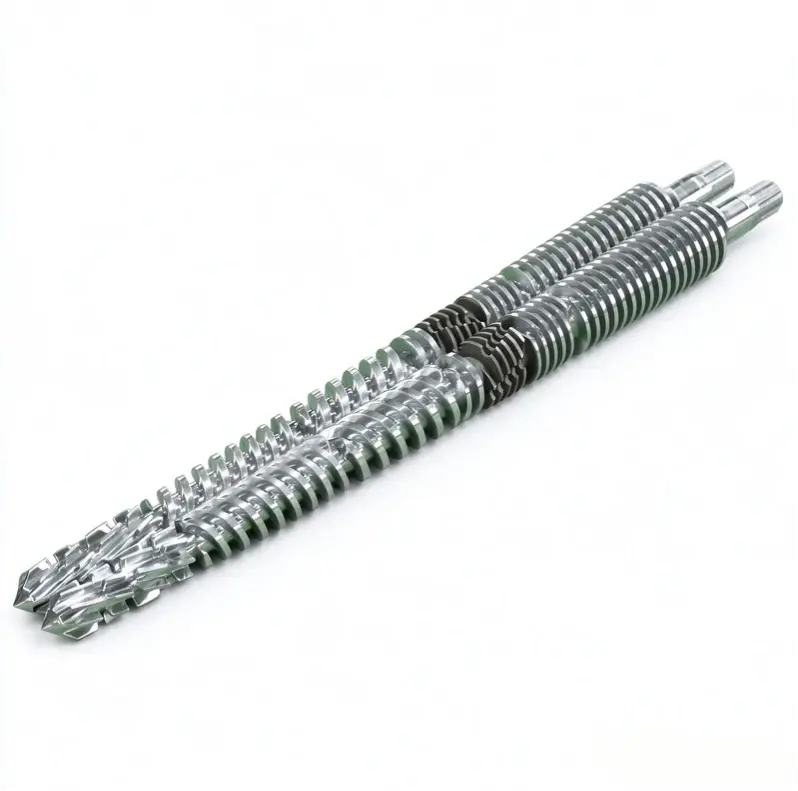
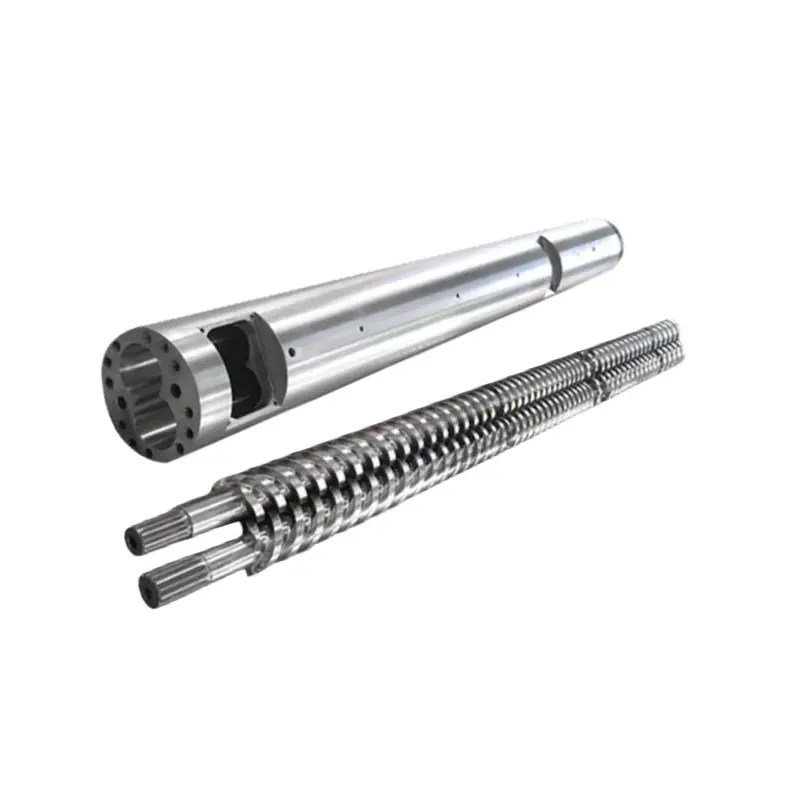
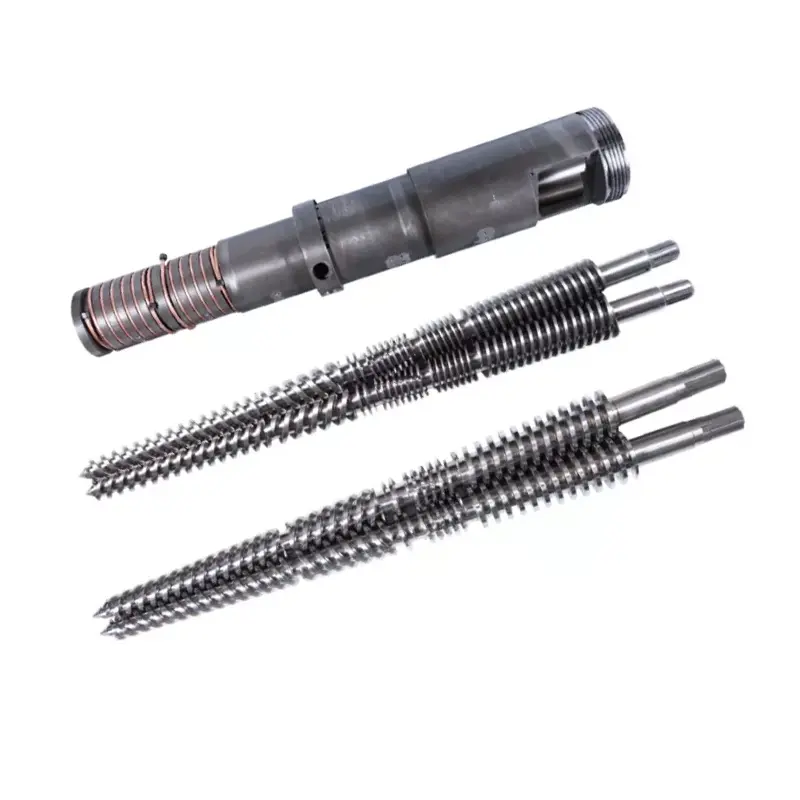
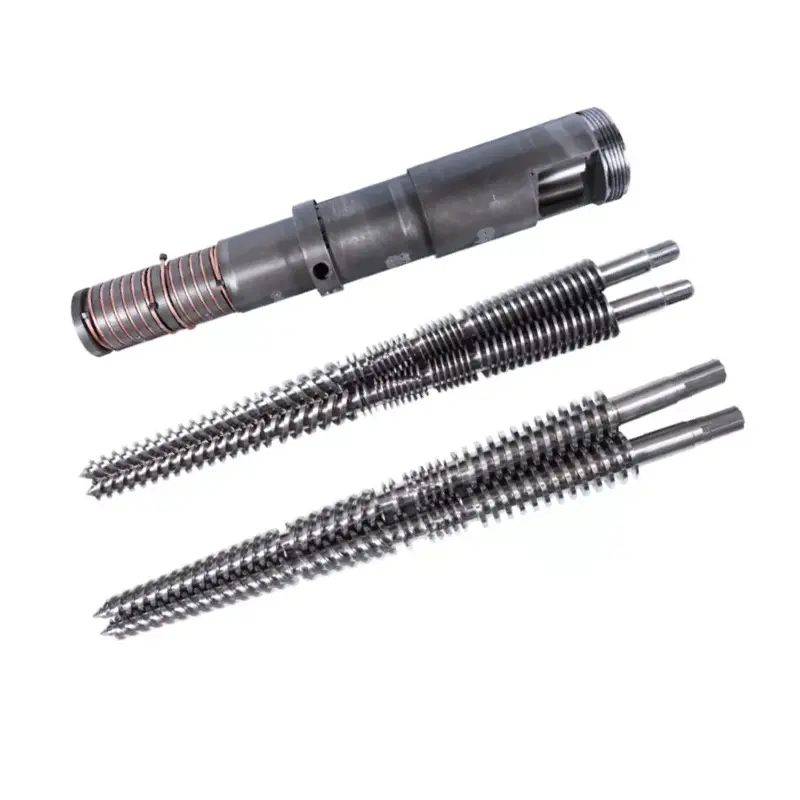
Una extrusora de doble cargol cònica té cargols el diàmetre exterior dels quals canvia al llarg de la longitud de processament. A la disposició convencional de PVC que es parla aquí, l'extrem d'alimentació és més gran i l'extrem de descàrrega és més petit. Una descripció com ara "extrusora de cargol cònic" encara deixa per confirmar la direcció de rotació, la disposició d'entrellaçament i l'aplicació.
Què és una extrusora de doble cargol paral·lel?
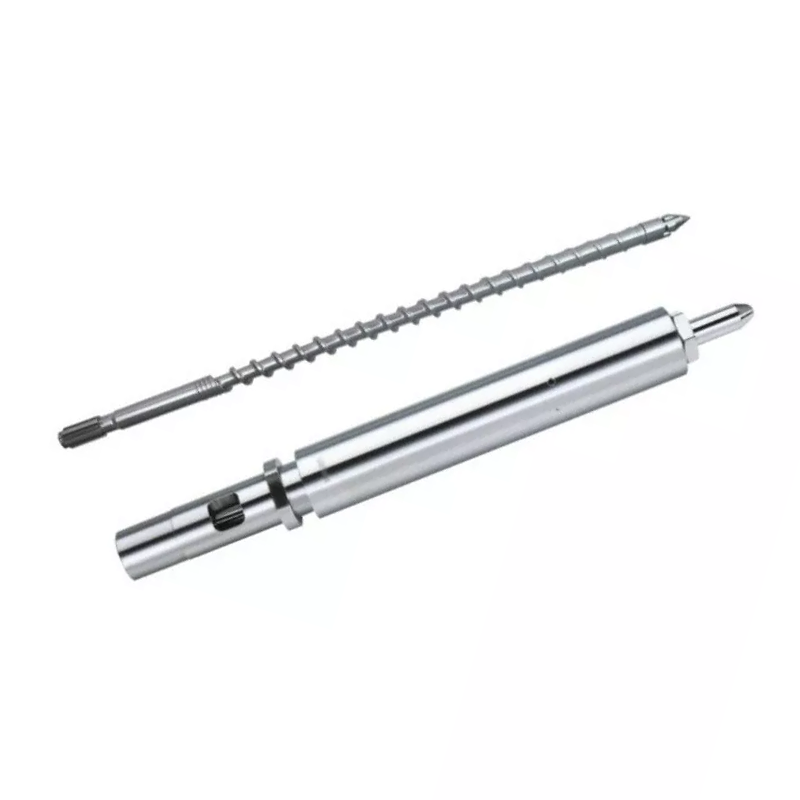
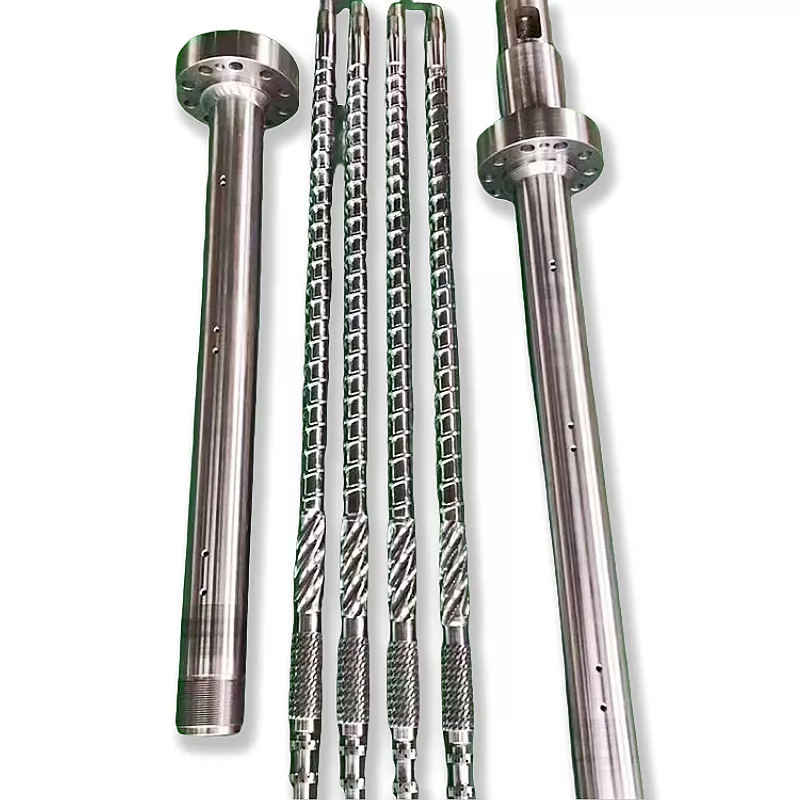
Una extrusora de doble cargol paral·lel té eixos de cargol paral·lels i un diàmetre exterior nominal constant al llarg de la secció de processament. La geometria del canal encara pot canviar. La paraula "paral·lel" no us diu si els cargols giren junts o en direccions oposades, o si la màquina està destinada a la composició o l'extrusió directa del producte.
Nastaj i Wilczyński distingeixen l'extrusió de doble cargol co-rotatòria i contra-rotativa en els seusRecerca 2024 sobre l'escalada de l'extrusió contra-rotativa. La seva discussió identifica el processament de pols de PVC com una important aplicació de rotació inversa. Aquesta distinció de processos és el punt de partida per a una comparació significativa.
Mantenir la tasca de compra coherent
Per a l'extrusió de barreja en sec de PVC, compareu les configuracions còniques i paral·leles rellevants amb els mateixos requisits del producte. No transferiu una reclamació de composició co-rotativa d'alta velocitat a una màquina de canonades contra-rotativa simplement perquè tots dos tenen cargols paral·lels. Si la vostra tasca és la producció composta, utilitzeu el nostre més ampliGuia de selecció de material i sistema d'extrusióestablir primer el procés.
Per a una línia nova, el proveïdor de la màquina ha de definir tota la configuració de funcionament. Per als components de substitució, comencem amb la màquina instal·lada i els seus dibuixos. Una cotització de cargol i canó no pot establir per si mateixa si una arquitectura de màquina diferent és adequada.
Com es diferencien la geometria, la distància central i les mides del model
La distinció geomètrica útil és on el material té espai i on ha d'encaixar el conjunt. En la disposició cònica convencional, el diàmetre i la separació dels eixos del cargol varien al llarg de la longitud de processament. En una disposició paral·lela, els eixos romanen paral·lels. Cap de les descripcions especifica la profunditat del canal, la compressió local, l'espai lliure de treball o la pressió completa.
Un parell de diàmetres no és una qualificació de capacitat
El nostregamma de canó de doble cargol cònicllista parells que inclouen Φ65/Φ132 i Φ80/Φ156. Abans de fer la comanda, confirmeu quins extrems identifica el dibuix i la longitud de processament associada. No llegiu el segon nombre com un diàmetre de canonada o una relació longitud-diàmetre. L/D és adimensional; un diàmetre porta una unitat de longitud.
ElCanó de cargol paral·lel de canonada de PVCllista de pàgines de Φ45 a Φ150 mm i L/D 32 a 38, amb personalització. Aquestes són les opcions publicades d'aquest producte. No estableixen una mida cònica equivalent ni un rang de sortida universal.
Inclou la unitat i la disposició de suport
Sol·licitaríem el disseny de sortida de la caixa de canvis, els detalls de la connexió i el sobre operatiu admissible juntament amb el dibuix de la unitat de processament. L'espai del coixinet o un diàmetre més gran de l'extrem d'alimentació no substitueixen una especificació verificada de parell, velocitat i empenta. Compareu propostes completes en lloc d'inferir la capacitat mecànica d'una fotografia.


Extrusora de doble cargol cònica vs paral·lela: una comparació similar
Ambdues configuracions mereixen una avaluació quan es proposen per al mateix treball de PVC. Els seus avantatges potencials només es tornen útils després que el proveïdor identifiqui el perfil real del cargol, la disposició d'alimentació, la unitat i les condicions de funcionament. Utilitzem la taula següent per comparar propostes, en lloc d'adjudicar un guanyador universal per a cada fila.
| Decisió | Configuració cònica | Configuració paral·lela | Prova a demanar |
|---|---|---|---|
| Ingesta de material | Comproveu la geometria de l'extrem d'alimentació i la ingesta utilitzable amb la barreja de pols prevista. | Comproveu l'obertura d'alimentació, el perfil del canal i el sistema d'alimentació per a la mateixa barreja. | Forma d'alimentació, densitat a granel i registre d'alimentació estable. |
| Fusió i història tèrmica | Avalueu la geometria canviant amb control de velocitat, farciment i temperatura. | Avalueu la longitud de processament seleccionada i la geometria del canal local. | Material definit, finestra de procés i resultats del producte acabat. |
| Ventilació | Confirmeu la posició de ventilació i les condicions del procés necessàries allà. | Confirmeu la posició de ventilació i la funció de generació de pressió aigües avall. | Observacions de prova i condicions acordades del sistema de ventilació. |
| Pressió i càrrega d'accionament | Utilitzeu els límits reals de la unitat i la unitat de processament. | Utilitzeu els límits reals de la unitat i la unitat de processament. | Sobre operatiu aprovat pel proveïdor i servei de matriu. |
| Interval de sortida | Confirmeu la sortida acceptada a les mides de producte requerides. | Confirmeu la sortida acceptada amb els mateixos límits de qualitat. | Punts de producció mínims i màxims estables. |
| Energia | Mesureu el punt de funcionament candidat. | Mesureu el punt de funcionament candidat. | kWh per kg acceptat, amb un límit i un període de temps establerts. |
| Desgast i substitució | Inspeccioneu les peces d'acoblament i les condicions d'ajust permeses. | Inspeccioneu els dos cargols i els dos forats del canó. | Mapa de desgast posicionat i abast de substitució. |
| Inversió | Inclou instal·lació, auxiliars i la gamma de producció requerida. | Incloure el mateix abast del projecte. | Cotitzacions detallades amb exclusions i condicions d'acceptació equivalents. |
En l'abstracte seuComparació d'extrusió paral·lela i cònica, S. Seifert avalua la configuració, el temps de residència i el cisallament en funció dels usos finals del PVC. Això admet una comparació específica del procés; no proporciona un tall universal de la mida de la canonada ni un percentatge d'estalvi d'energia per a una nova compra.
Com la vostra formulació de PVC canvia la decisió
Comença l'especificació amb el que entra a la màquina i el que ha de sortir de la matriu. "PVC rígid" és massa ampli per comparar dues propostes. Sol·licitaríem el grau de resina, el tipus de farciment i la càrrega, l'estabilitzador i el sistema de lubricació, el contingut reciclat, la forma d'alimentació i el mètode de preparació. Enregistreu la revisió de la recepta perquè la prova i la cita descriguin el mateix material.
Mantenir les unitats de composició explícites
Una càrrega en phr significa parts per cent parts de resina, no per cent en pes de tot el compost. Com a exemple de composició simple, 100 parts en massa de resina més 50 parts de farciment, sense altres ingredients, conté 50 ÷ 150 = 33,3% de farciment en massa total. Afegir altres ingredients canvia aquest percentatge. Aquesta aritmètica no estableix una càrrega segura per a cap màquina.
Pregunteu com s'avaluarà la coherència de l'alimentació. Un canvi en la densitat a granel o en la preparació del pinso s'ha de registrar en lloc d'amagar-se darrere d'un nom de polímer sense canvis. Si un proveïdor recomana una geometria diferent, cal una explicació relacionada amb l'estat del material i la tasca de producció identificades.
Definiu una finestra útil de fusió i ventilació
Nastaj i Wilczyńskiestudi d'extrusió contra-rotativatracta la temperatura, el desenvolupament de la fusió i el rendiment com a objectius d'escala acoblats. També descriu els fluxos de fuites en sistemes d'entrellaçament. Per tant, no inferiríem el procés complet a partir d'un volum de canal buit, ni especificaríem la velocitat del cargol sense tenir en compte el desenvolupament del material al llarg de la unitat.
Acordar quines lectures de pressió i temperatura del material es faran, on es prendran i com s'associaran les mostres de producte amb aquestes lectures. Els punts de consigna del barril sols no proporcionen aquest registre. Una finestra operativa útil identifica les condicions per on passa el producte requerit, no només on la màquina continua funcionant.
Utilitzeu proves de producte dins del seu abast real
ASTM D2152-23aborda l'adequació de la fusió en tubs de PVC rígid i accessoris modelats per immersió d'acetona. Les seves limitacions publicades diuen que no pot distingir la degradació tèrmica de la fusió adequada i no substitueix altres proves físiques o químiques. No és un certificat global de qualitat del producte. Qualsevol prova de dissolvent aplicable correspon a personal qualificat i als controls de seguretat requerits.
Per a un projecte rellevant de canonades de pressió de PVC-U de paret sòlida,ISO 1452-2:2009especifica les característiques de la canonada i els paràmetres de prova associats. No selecciona la geometria del cargol. Acordeu l'estàndard del producte, l'edició i els requisits del mercat aplicables abans de decidir què constitueix la producció acceptada.
Mida l'extrusora al voltant de la sortida comercialitzable
L'objectiu de producció hauria de provenir de la programació del producte. Demanem el rang de sortida requerit, no només la canonada més gran o el número de catàleg més alt. És possible que una línia que compleixi un punt d'alt rendiment encara necessiti una revisió per separat per a productes més petits, un funcionament més lent o una formulació diferent.
Tradueix la velocitat de la línia en flux de massa
Per a un producte continu, multipliqueu la massa real per metre per la velocitat de la línia i convertiu minuts a hores. Utilitzeu el pes del producte especificat o una mesura verificada. No assumeixis una densitat genèrica o un gruix de paret a l'hora de calcular un requisit de compra real.
Flux de producte necessari (kg/h) = massa per metre (kg/m) × velocitat de línia (m/min) × 60
Per a una canonada il·lustrativa que pesi 2,0 kg/m a 3,0 m/min, l'objectiu és de 360 kg/h. A 4,0 m/min, el mateix producte necessita 480 kg/h. Aquestes són entrades de planificació assumides, no resultats de l'assaig Nanhaiya. Cap dels dos càlculs ens diu si una màquina cònica o paral·lela en particular complirà els requisits de qualitat.
Comproveu la resta de la línia
Reviseu la barreja i la preparació de l'alimentació aigües amunt, després el calibratge, el refredament, el transport i el tall aigües avall. Demaneu als proveïdors d'equips responsables que confirmin els punts de producció proposats. Si una secció de refrigeració existent només admet la velocitat actual del producte, l'aprovació de més sortida de l'extrusora no aprova una velocitat de línia més alta.
El deure de pressió també pertany a la comparació. Canviar el producte o la matriu pot canviar la tasca de la màquina encara que el kg/h desitjat es mantingui. Anoteu les ubicacions d'eines i mesuraments amb cada punt de producció perquè la declaració de capacitat sigui interpretable.
Compara una gamma de producció
Llistarem la configuració que pot demostrar la gamma requerida amb un producte acceptable i, a continuació, compararem els seus costos. No afegiu un percentatge de seguretat arbitrari i truqueu a la màquina seleccionada. Qualsevol capacitat de reserva hauria de correspondre a un producte, deure o requisit operatiu definit que el proveïdor hagi revisat.
Compareu l'energia, el desgast i el cost operatiu total
La qualificació del motor és una especificació de capacitat, no una factura d'energia mesurada. Per a una comparació útil del consum d'energia de l'extrusora de doble cargol, definiu què inclou el comptador: accionament i escalfadors, l'extrusora completa o tota la línia. Manteniu aquest límit sense canvis i indiqueu si s'inclouen la producció inicial i la producció rebutjada.
Dividiu l'energia pel producte acceptat
Energia específica (kWh/kg acceptat) = energia mesurada durant l'interval ÷ massa de producte acceptada durant aquest mateix interval
L'exemple següent d'una hora és hipotètic. Els dos candidats utilitzen els mateixos criteris d'acceptació del producte i el mateix límit del comptador d'energia. Mostra per què el rendiment brut i l'eficiència de la sortida acceptada poden conduir a conclusions diferents.
| Exemple de planificació d'una hora | Candidat A | Candidat B |
|---|---|---|
| Energia dins del límit establert | 100 kWh | 120 kWh |
| Massa del producte brut | 500 kg | 600 kg |
| Massa de producte acceptada | 480 kg | 540 kg |
| Energia per kg brut | 0,200 kWh/kg | 0,200 kWh/kg |
| Energia per kg acceptat | 0,208 kWh/kg | 0,222 kWh/kg |
B lliura més material acceptat a l'interval; A utilitza menys energia per quilogram acceptat. Això és un compromís de compra, no una evidència que cap de les dues geometries guanyi. Indica la taxa de producció demandada i repeteix la comparació als punts d'operació rellevants per al programa de producció.
Especifiqueu la protecció contra el desgast per separat
El nostrePàgina de producte cònica de placa de PVCenumera 38CrMoAlA i opcions de tractament de nitruració o bimetàl·lic. Aquestes opcions no estableixen un multiplicador de vida útil. Especificaríem les superfícies de treball, el sistema de materials i els requisits d'inspecció en funció de la formulació real i la ubicació del desgast, en lloc de seleccionar-les només amb una etiqueta d'aliatge.
Incloeu el material rebutjat, el temps de canvi, el manteniment previst i l'abast de substitució a la comparació de costos. Utilitzeu registres operatius reals o estimacions clarament identificades per a aquestes entrades. Un preu de compra més baix no respon si el conjunt proposat compleix amb el rang de producció o s'adapta a l'equip instal·lat.
Com triar una extrusora de doble cargol per a la vostra aplicació de PVC
La nostra recomanació és mantenir ambdues geometries a la llista curta quan encara no s'hagi descartat per procés o proves mecàniques. A continuació, elimineu les configuracions inadequades mitjançant l'aplicació real. "Pipa", "perfil" i "tauler" identifiquen famílies de productes, no les especificacions completes d'extrusió.
Extrusió de tubs de PVC
Publiquem tant aCanó de rosca cònica de canonada de PVCi aCanó de cargol paral·lel de canonada de PVC. Aquesta és una raó per comparar configuracions, no una promesa que cada mida s'adapti a cada canonada. Comenceu amb les dimensions del producte, la formulació, el servei de pressió i els punts de sortida estables necessaris.
La pàgina de canonada cònica inclou bandes d'aplicació de 16 a 63 mm, de 50 a 110 mm i de 90 a 160 mm. Aquests números descriuen les aplicacions de canonades enumerades. No són diàmetres de cargol i no estableixen una mida màxima universal de canonada per a màquines còniques.
Perfils i taulers
Per a un perfil, incloeu el dibuix de la secció, el pes per metre, la disposició de calibratge i els requisits d'acceptació dimensional. Per a un tauler, identifiqueu si és sòlid o escumat i definiu el gruix acceptat, la densitat si escau, els requisits de superfície i dimensionals. Un canvi en la construcció del producte mereix una nova revisió del procés.
El nostreGuia d'especificacions del cargol de tauler d'escuma de PVCcobreix el resum de substitució amb més detall. Mantindrem aquesta revisió específica de l'aplicació separada d'una comparació de geometria general. Els compostos de fusta a base de PVC també necessiten la seva pròpia revisió de la formulació; No transferiu una conclusió d'un compost basat en PE o PP només perquè tots dos productes s'anomenen WPC.
Quan reobrir l'elecció
Reviseu l'especificació quan canviï la recepta, la forma d'alimentació, l'objectiu de qualitat o la programació del producte. Per a un procés existent sense canvis, s'hauria d'avaluar un reemplaçament adequat abans de proposar una conversió de màquina. Per a una tasca de producció ampliada, demaneu al proveïdor de la màquina que revisi la línia completa en lloc de prometre el canvi només mitjançant la geometria del cargol.
Si una línia cònica existent ja cobreix la qualitat i el rang de sortida requerits, primer avaluaríem un reemplaçament cònic coincident, no vendrem una conversió paral·lela com a actualització automàtica. El mateix raonament s'aplica a una línia paral·lela satisfactòria. Per a un nou servei de producció, seleccioneu la configuració amb l'ajust demostrat a l'aplicació; un preu de compra més elevat o un diàmetre nominal més gran no és aquesta demostració.
Es pot substituir o convertir el cargol i el canó existents?
Un canó de doble cargol cònic i un canó de doble cargol paral·lel no són conjunts intercanviables. Abans de parlar de la conversió, obteniu una revisió completa de la màquina. La disposició de sortida de la caixa de canvis, les connexions de l'eix, el muntatge del barril i la disposició de la unitat de processament pertanyen a aquesta revisió, juntament amb les interfícies d'alimentació, ventilació, calefacció i refrigeració.
Abans recomano una geometria de cargol diferent
Quan reviso un problema d'extrusió de PVC, la meva primera pregunta és si estem restaurant el procés original o si demanem a la màquina que faci un treball diferent. La substitució de components gastats i l'augment de la capacitat de producció requereixen proves diferents. No recomanaria canviar entre cargols cònics i paral·lels simplement perquè la línia s'ha tornat inestable.
Si la producció fluctua, començo per demanar la revisió de la formulació, les condicions d'alimentació, els registres operatius i els resultats de la inspecció del producte acabat. Vull que la pressió, la temperatura, la velocitat del cargol i la sortida acceptada es registrin durant el mateix període. Comparar la producció màxima d'ahir amb la mitjana d'avui no em diu gaire si el material o el producte ha canviat.
A continuació, reviso la configuració mecànica. El paquet de dibuix ha d'identificar la direcció de rotació, la geometria del cargol, la distància central, les connexions d'accionament i les interfícies de canó. Per a un conjunt de substitució, també necessito mesures lligades a posicions anomenades tant als cargols com als dos forats del canó. Un número de model és una referència inicial, no un permís de fabricació.
Aleshores separo les possibles accions. Un problema d'alimentació necessita una investigació d'alimentació. El desgast sospitós necessita un informe d'inspecció coincident. Una formulació canviada requereix una revisió del procés. Si la producció objectiu ha augmentat, l'equip de refrigeració, transport i tall ha d'entrar a la discussió abans de recomanar una unitat de processament més gran.
Abans de procedir a una comanda, estaré d'acord en dues etapes d'acceptació: ajust mecànic i rendiment de producció. El primer comprova si el conjunt coincideix amb la màquina; el segon comprova si el material acordat produeix un producte acceptable en condicions definides. Mantenir aquestes decisions separades ofereix al comprador una ruta més clara des del problema original fins a una especificació de substitució defensable.
No tracteu l'ajust com una reparació universal de desgast
Qualsevol ajust axial ha de seguir el procediment i els límits permesos pel fabricant de la màquina. No moveu un conjunt cònic només fins que la sortida sembli recuperar-se. Per a la inspecció i la retirada de cargols, utilitzeu els procediments d'aïllament, refrigeració i elevació aprovats per la planta amb personal qualificat. El nostrejoc de doble cargol paral·lel i guia de desgastexplica com organitzar un registre de mesura coincident.
Què hauríeu d'enviar per a una RFQ i una prova de producció?
Per què no aprovaria una substitució només dels números de catàleg
Quan comparo les opcions de canó cònic i paral·lel publicats de Nanhaiya, primer separo els formats d'especificació. La gamma cònica inclou parells de diàmetres com ara Φ65/Φ132 i Φ80/Φ156. Aquestes entrades de catàleg identifiquen configuracions candidates; no estableixen una sortida equivalent ni intercanviabilitat amb un altre conjunt.Especificacions còniques Nanhaiya
La pàgina de canonada paral·lela de canonada de PVC publica un rang de diàmetres de Φ45 a Φ150 mm i una relació L/D de 32 a 38, amb personalització disponible. Aquestes xifres descriuen aquesta oferta de productes, no totes les extrusores de doble cargol paral·leles.Especificacions paral·leles de canonades de PVC Nanhaiya
Per tant, una configuració paral·lela de 65 mm no es pot tractar com un reemplaçament d'un conjunt cònic 65/132 perquè ambdues descripcions contenen "65". Tampoc interpretaria el segon diàmetre cònic com una relació L/D o un diàmetre de tub acabat.
La meva conclusió d'aquesta revisió d'especificacions és que el catàleg pot ajudar a la llista de productes, però no pot aprovar una conversió. Abans de recomanar un muntatge, requeriria la configuració de la màquina, els dibuixos de la interfície, la formulació i l'objectiu de producció. Aleshores, separaria la compatibilitat dimensional del rendiment del procés que encara necessita verificació.
Això proporciona al comprador un resultat concret de la comparació: una revisió de dibuixos i un àmbit de prova definits, en lloc d'una promesa sense suport que canviar la geometria del cargol augmentarà la producció o reduirà el consum d'energia.
Preparar i validar una especificació comparable
-
Definir el producte i la formulació
Identifiqueu el dibuix del producte, la revisió de la recepta, la forma d'alimentació i els requisits de qualitat aplicables. Enregistreu la càrrega de farciment amb les seves unitats i inclogueu la gamma de productes prevista.
-
Confirmeu les restriccions de línia
Indiqueu els punts de sortida acceptats requerits i identifiqueu les condicions d'alimentació, accionament, eines, refrigeració, transport i tall que els han de suportar.
-
Comproveu la màquina i els dibuixos
Subministreu la identitat de la màquina, la disposició de la rotació, els dibuixos del cargol i el canó, les connexions d'accionament, les interfícies de muntatge i les mesures de desgast posicionades per a peces de recanvi.
-
Definiu la configuració de cada candidat
Demaneu al proveïdor que identifiqui la geometria, els materials, les superfícies de treball, els auxiliars rellevants i les exclusions de pressupostos. Separeu l'abast dels components de qualsevol canvi de màquina completa.
-
Acordeu les condicions i els registres de la prova
Fixeu el material, el producte, el període de mostreig i el límit energètic. Registre la velocitat, les pressions i les temperatures als llocs indicats, la sortida bruta i acceptada, els rebutjos, les condicions de ventilació i els resultats de les proves del producte.
-
Accepteu l'ajust mecànic i la producció per separat
Comproveu el conjunt subministrat amb el dibuix aprovat i, a continuació, avalueu la producció amb els criteris de qualitat i de sortida acordats. Mantingueu els dos registres d'acceptació vinculats a la configuració provada.
Envieu a Nanhaiya un escrit de cargol i canó de PVC
Per a components cònics o paral·lels, envieu la informació de la màquina, la formulació, el dibuix del producte i els registres de producció actuals. Indiqueu si heu de restaurar un procés existent o avaluar un deure canviat, de manera que la proposta del component aborda la tasca correcta.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Correu electrònic:info@nhyscrew.com
Ubicació: Districte de Dinghai, Zhoushan, Zhejiang, Xina.
Preguntes freqüents
Les extrusores de doble cargol paral·lels sempre co-roten?
No. El paral·lel descriu la geometria de l'eix del cargol, mentre que el co-rotació i el contra-rotació descriuen el moviment. Especifiqueu els dos camps quan compareu equips. Per a aquesta tasca de selecció de PVC, s'ha d'establir la configuració rellevant i el deure d'extrusió directa abans d'utilitzar les declaracions de capacitat, mescla o energia d'un altre tipus de màquina de doble cargol.
Una extrusora de doble cargol cònica sempre és millor per al PVC?
No. Una formulació de PVC i un requisit de producte no seleccionen una geometria per si mateixos. Compareu les configuracions còniques i paral·leles proposades en condicions d'alimentació, qualitat i producció acordades. Per a una substitució, la màquina instal·lada i les interfícies aprovades restringeixen l'elecció abans que una comparació de processos pugui aprovar una arquitectura diferent.
Quin disseny utilitza menys energia per quilogram?
L'etiqueta de geometria no estableix la resposta. Mesureu l'energia i la massa acceptada del producte durant el mateix interval, utilitzant un límit d'equip establert. Comparar els punts de funcionament necessaris per al programa de producció. Una màquina pot lliurar més kg/h acceptats mentre utilitza més kWh per quilogram acceptat en aquest moment.
Un cargol i un canó cònics poden substituir un conjunt paral·lel?
No són conjunts intercanviables. Una conversió requereix una revisió de l'arquitectura de la màquina, les sortides de la caixa de canvis, les connexions de l'eix, el muntatge i les interfícies de procés. Per a una comanda de substitució ordinària, especifiqueu un conjunt coincident per a la màquina instal·lada. No aproveu la conversió a partir d'un número de model de catàleg o d'un valor de diàmetre compartit.
Què et diu un número de model com el 65/132?
Nanhaiya enumera Φ65/Φ132 com a parell de diàmetre de cargol i canó cònic. Confirmeu les ubicacions de les dimensions i completeu la geometria al dibuix. La designació per si sola no estableix la longitud de processament, la direcció de rotació, la sortida, la mida de la canonada o la intercanviabilitat. El segon diàmetre no és una relació L/D adimensional.
Quina informació es necessita per comparar ambdues configuracions?
Proporcioneu la revisió de la formulació, la forma d'alimentació, el dibuix del producte, els requisits de qualitat i el rang de sortida acceptat requerit. Inclou la configuració de la màquina i les interfícies per als treballs de substitució. Demaneu a cada proveïdor que indiqui l'abast de l'equip proposat i les condicions de prova, i després compareu l'ajust mecànic, l'acceptació del producte i el cost operatiu com a decisions separades.