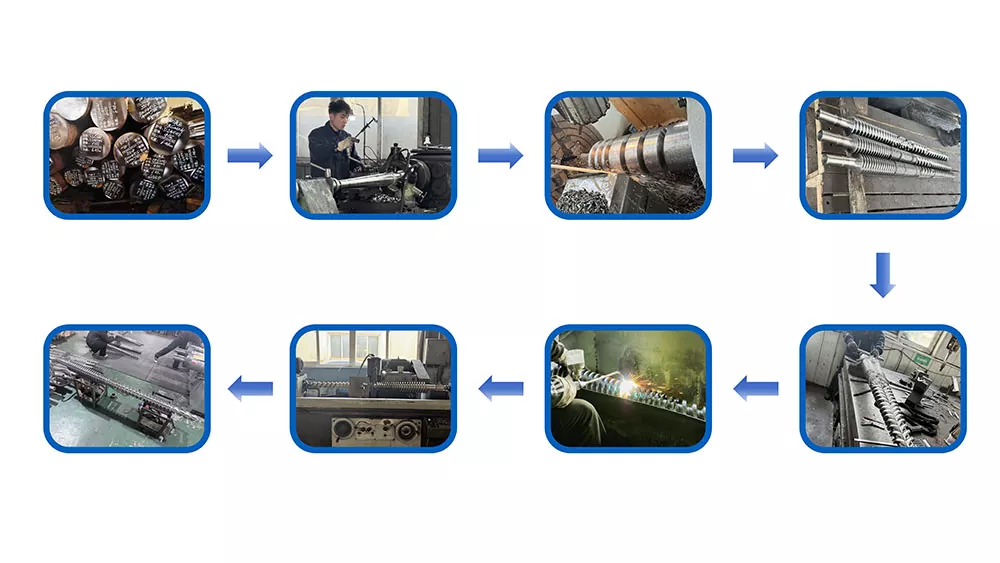
- Amb un diàmetre nominal de 65 mm, 30:1 L/D significa 1.950 mm de longitud de treball especificada.
- El mateix L/D total pot contenir diferents longituds de zona i realitzar tasques de processament diferents.
- La longitud addicional ha d'abordar una limitació demostrada, no compensar un problema d'alimentació o desgast no examinat.
- La nostra gamma de cargols de pel·lícula inclou les opcions 25:1, 28:1, 30:1, 33:1 i 35:1; l'aplicació determina quina opció mereix una revisió.
- Un conjunt de cargol i canó més llarg és una modificació de la màquina, no automàticament un reemplaçament incorporat.
Quina és la relació L/D en una extrusora d'un sol cargol i com es calcula?
L/D relaciona la longitud de treball acordada del cargol, L, amb el seu diàmetre nominal, D. Utilitzeu les mateixes unitats per a ambdues dimensions. El resultat és adimensional i normalment s'escriu com una proporció, com ara 30:1, o com una designació de longitud, com ara 30D.
L/D = longitud de treball especificada / diàmetre nominal
Per a un cargol nominal de 65 mm a 30:1: L = 30 × 65 mm = 1.950 mm.
Aquest és un exemple dimensional, no un càlcul de capacitat de producció.
Acordeu on comença i on acaba la durada de treball
El càlcul és senzill; la convenció de mesura necessita atenció. d'Allan Griffexplicació de les dimensions del cargol d'extrusióexclou la part coberta per l'obertura d'alimentació, tot i que s'observa que de vegades es compta.Guia de cargol i canó de Dyniscodescriu la longitud des de la part posterior de la tremuja fins a la part davantera del cargol. Aquestes descripcions no s'han de tractar en silenci com a idèntiques.
Sol·liciteu un dibuix de l'extrusora amb les dues dades marcades. No substituïu la longitud total de l'eix o el diàmetre de l'arrel del cargol. Una lectura desgastada del diàmetre exterior tampoc hauria de redefinir la mida nominal de la màquina.
L/D està independent de la relació de compressió del cargol d'extrusió. El primer descriu la longitud relativa al diàmetre; aquest últim descriu el canvi en la geometria del canal disponible. Una cotització necessita tant la definició de la longitud com el perfil real. Una proporció de titulars no pot substituir l'altra.
Cargols simples curts i llargs: què canvia i què no?
Un L/D més alt amb el mateix diàmetre nominal proporciona més longitud de treball. No especifica canals més profunds, una relació de compressió diferent, un element de mescla o una sortida nominal més alta. Són decisions de disseny separades. Compareu els perfils abans de comparar el preu de l'acer addicional.
| L/D especificat | Càlcul | Durada de treball | El que el nombre no estableix |
|---|---|---|---|
| 25:1 | 25 × 65 mm | 1.625 mm | Si la fusió s'ha completat a la velocitat requerida |
| 30:1 | 30 × 65 mm | 1.950 mm | Com es divideix la longitud entre funcions |
| 35:1 | 35 × 65 mm | 2.275 mm | Si la màquina pot acceptar el muntatge més llarg |
Aquests càlculs utilitzen les opcions de longitud enumerades a la nostraGamma d'un sol cargol pel·lícula LDPE/HDPE. No prometen que cada diàmetre, proporció i característica especial formin una combinació aprovada. Confirmem l'especificació completa amb l'aplicació prevista.
Per a un comprador, la comparació té dues cares. Un espai més funcional pot permetre una disposició revisada de fusió o barreja. També canvia l'embolcall d'instal·lació i pot afegir requisits de calefacció, refrigeració, suport i manteniment. Un muntatge més curt no és automàticament més suau o més barat d'operar; la seva geometria i el seu deure encara importen.
L/D igual no fa equivalents diferents diàmetres de cargol. A 30:1, els diàmetres nominals de 65 mm i 90 mm corresponen a longituds de treball de 1.950 mm i 2.700 mm. Aquesta aritmètica no demostra ni una capacitat igual ni una relació d'escalada fiable. Mantingueu visibles el diàmetre, la capacitat d'accionament i el perfil de cargol proposat en la mateixa comparació.
On hauria d'anar la longitud addicional del cargol?
Especifiqueu el treball de la longitud addicional abans d'especificar el nou L/D. Està pensat per completar la fusió, proporcionar una secció de mescla dedicada, acomodar una ventilació o desenvolupar pressió de descàrrega? "Millora el rendiment" és massa vague per aprovar un canvi de geometria.
Un cargol d'extrusora de plàstic convencional es parla habitualment a les seccions d'alimentació, transició i mesura.Dynisco descriu aquestes funcions, però un disseny de producció pot incloure funcions addicionals. Un dibuix útil etiqueta les seccions rellevants i mostra on comença i on acaba cadascuna.
Al perfil B, la secció de mescla dedicada ocupa la longitud que el perfil A assigna a un altre lloc. No és espai lliure afegit a un disseny 30D sense canvis. Si les funcions de barreja es troben dins d'una altra secció anomenada en un dibuix real, eviteu comptar aquesta longitud dues vegades.
La nostra revisió preguntaria quina evidència justifica cada límit. Un comprador no necessita una simulació completa per fer aquesta pregunta. Sol·licitar els perfils actuals i proposats a escala axial comuna, identificant les dimensions retinguts i explicant cada canvi. Això fa possible una comparació significativa fins i tot quan les dues cites tenen el mateix L/D nominal.
Quan un L/D més alt ajuda realment a la sortida?
La longitud addicional és rellevant quan el cargol actual no té espai funcional per a la tasca de processament necessària. És una primera resposta feble quan no s'ha identificat el factor limitant. La nostra recomanació de compra és posar un nom a la restricció abans d'escollir un cargol d'extrusió més llarg.
| Sospita de limitació | Prova a demanar | Decisió abans d'afegir longitud |
|---|---|---|
| Alimentació | La consistència de l'alimentació, la forma de les partícules, les observacions de pont i les condicions de la gola d'alimentació | Comproveu primer el lliurament del material i el barril d'alimentació de l'extrusora |
| Fusió o homogeneïtat | Observacions de qualitat a una velocitat i sortida definides, més la temperatura real de fusió | Reviseu la fusió i la barreja de la geometria junts |
| Capacitat de conducció | Registres de càrrega i límits homologats del motor, la caixa de canvis i l'eix | Confirmeu la capacitat mecànica disponible abans de prometre més sortida |
| Equips aigües avall | Tendència de pressió, condició de filtració i limitacions de velocitat de línia | Establiu si el procés d'extrusió o aigües avall estableix el sostre |
Jim Frankland explica aTecnologia dels plàsticsque l'alimentació pot limitar l'augment de sortida disponible d'un cargol més llarg. La seva anàlisi també adverteix que l'excés de longitud pot crear limitacions tèrmiques. Més espai de processament només és útil quan tot el sistema el pot utilitzar.
Per a la comparació, definiu una bona sortida com el material que compleix els criteris de producte acordats, no tot el que passa per la matriu. Registra els rebutjos per separat. Una execució més ràpida que produeix una fusió inacceptable o una qualitat del producte no compleix el mateix requisit de producció.
Mantindrem documentats l'estat del material, el mètode de mesura i la seqüència d'assaig. Si canvien diversos paràmetres de funcionament juntament amb el cargol, el resultat pertany al paquet de canvi complet. No s'ha d'acreditar únicament a L/D. Aquesta distinció ajuda els compradors a jutjar una proposta sense demanar una simple dimensió per explicar cada millora.
L/D, temps de residència i temperatura de fusió: eviteu una drecera falsa
L/D és una relació geomètrica, no un cronòmetre. El canvi de 24:1 a 36:1 augmenta la longitud especificada en un 50% a un diàmetre fix. No estableix que cada porció de material passi un 50% més dins del barril. La geometria, l'inventari de materials, el rendiment i el comportament del flux també entren a la comparació.
La discussió de Dynisco sobre el temps de residència del barrilrelaciona la degradació tant amb la temperatura com amb el temps d'exposició. És per això que una decisió de longitud hauria d'incloure el rang de funcionament real, en lloc de només el punt de màxima sortida.
Compareu la finestra operativa, no una lectura en estat estacionari
Sol·licitaríem registres al ritme de producció previst i a un ritme realista inferior. Inclou el grau del material, la velocitat del cargol, la sortida, la càrrega d'accionament, la pressió, la configuració del barril i la temperatura de fusió mesurada. Utilitzeu una ubicació i un mètode del sensor acordats. Els punts de consigna del barril i la temperatura de fusió mesurada han de romandre en camps separats a l'informe.
També parleu de la posada en marxa, les interrupcions i els canvis. Un perfil que funciona de manera acceptable a l'entorn de producció principal encara necessita un procediment operatiu acordat quan la línia disminueix. Definiu quines observacions de la qualitat del producte importen, com ara el canvi de color o les partícules no foses, sense suposar que cap símptoma demostra un temps de residència excessiu.
Si cal mesurar el temps de residència, acordeu un mètode adequat amb els especialistes del processador i de l'equip. No ho calculeu només a partir de L/D ni introduïu un traçador sense tenir en compte la compatibilitat, la contaminació i els procediments de la planta.
La nostra regla de decisió és aprovar un canvi de longitud en una finestra operativa amb límits de qualitat definits. Una única xifra de sortida impressionant és insuficient quan la línia prevista també ha de fer servir productes més lents o canvis de material freqüents.
Escollint una relació L/D de cargol d'extrusora de plàstic per a la vostra aplicació
Comenceu amb la matèria primera real, el producte acabat i la disposició del procés. El nom d'un polímer per si sol no especifica la forma de partícules, el contingut reciclat, els additius, la demanda de fusió o l'estàndard de qualitat. Els nostres detalls del producte mostren per què s'ha de revisar la longitud amb la resta del disseny.
| Aplicació | Què especifica la nostra informació de producte | Què revisem amb el comprador |
|---|---|---|
| Pel·lícula LDPE/HDPE | Opcions L/D de 25:1, 28:1, 30:1, 33:1 i 35:1; La configuració bimetàl·lica d'alimentació forçada és una opció | Comportament de l'alimentació, formulació, requisits de qualitat de pel·lícula i funció assignada a la longitud addicional |
| Granulació transparent | L/D més llarg combinat amb velocitats de rotació més baixes, cisalla més suau i transicions de flux suaus | El camí de flux complet i el servei tèrmic, en lloc d'una relació més gran aïllada |
| Matèries primeres abrasives o farcides | Material resistent al desgast i opcions de superfície de treball per a tasques, com ara fibra de vidre i materials farcits de minerals | Utilitzeu la ubicació, la formulació i l'estat del canó coincident abans d'escollir la geometria o el tractament de la superfície |
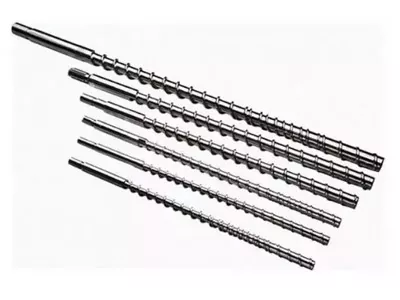
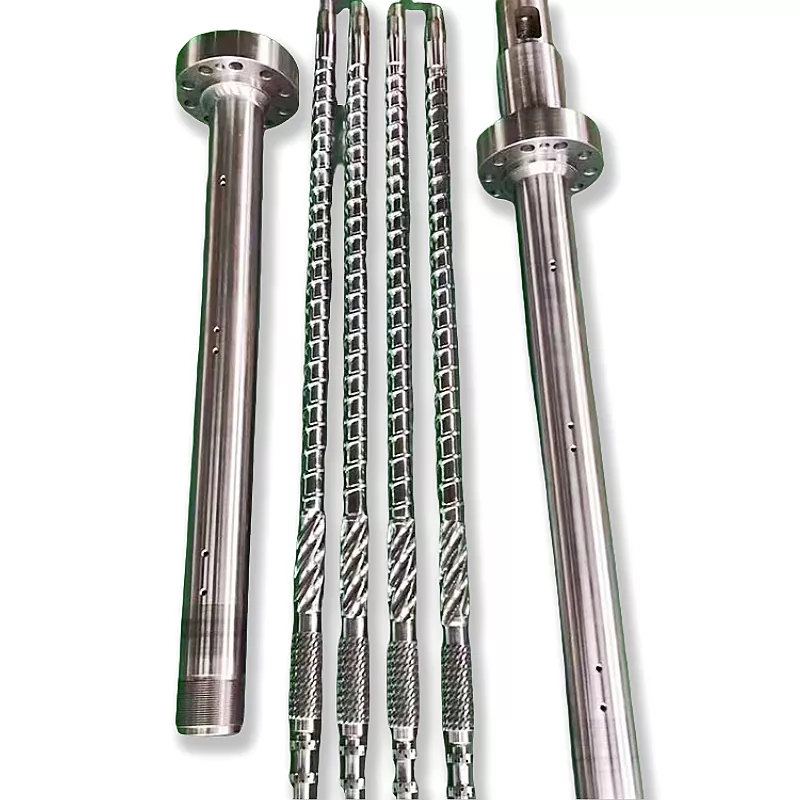
Aquests són fets específics de l'aplicació, no un gràfic universal de material a L/D. No assignaríem una proporció a tots els graus d'EP ni copiaríem una taula d'especificacions generals en una recomanació dedicada de material transparent.
La matèria primera reciclada també necessita una descripció precisa. Pregunteu sobre la forma de l'alimentació, la consistència, el control de la contaminació i la filtració. "Reciclat" no justifica, per si sol, un cargol curt, un cargol llarg o una disposició de ventilació particular. La cotització hauria de connectar cada característica seleccionada amb un requisit definit.
Per als compradors que comparen cargols d'extrusora i barrils, aquest enfocament és més útil que classificar les cotitzacions per la proporció més gran. També identifica quines preguntes encara ha de respondre el proveïdor abans de la fabricació.
Els cargols de barrera, barreja i ventilació necessiten una revisió de la longitud basada en la funció
Les característiques especials canvien com s'utilitza la longitud de treball. Una secció de barrera, un mesclador dedicat i una disposició ventilada de dues etapes no s'han de tractar com a addicions intercanviables a un perfil convencional. Pregunteu on es troba la funció, què hi entra i quina tasca de processament la segueix.
Barrera i característiques de barreja
Per a un disseny de barrera, sol·liciteu els límits de la secció de la barrera i les dimensions rellevants del canal i del vol. Per a un mesclador, sol·liciteu la seva geometria i ubicació. El nostreguia de cargols de barrera, convencionals i de mesclaaborda aquestes opcions de disseny. L/D proporciona una referència de longitud global, no un substitut d'ells.
Dissenys ventilats en dues etapes
Un conjunt ventilat necessita espai per a la descompressió i el bombeig posterior. La de Franklandcomparació L/D publicadaassenyala que aproximadament de 4D a 6D pot estar ocupat per la zona de ventilació. Ofereix una comparació 30:1 de dues etapes versus 24:1 d'una sola etapa per fer coincidir la sortida a la majoria de les aplicacions que es discuteixen.
Aquesta és una explicació de com una ventilació consumeix espai de treball, no una regla de conversió universal o un resultat de producció de Nanhaiya. Un perfil de ventilació proposat encara necessita definir la matèria primera, el servei de ventilació, el requisit de pressió i la sortida prevista. La mateixa longitud total no vol dir que hi hagi la mateixa longitud disponible per a la fusió i el bombeig.
Una bomba de fusió canvia el deure de desenvolupament de pressió assignat al cargol, com també comenta Frankland. No elimina la necessitat d'una fusió adequada aigües amunt. La nostra recomanació és tornar a dibuixar l'assignació funcional quan es fan canvis en l'equip de ventilació o de bombeig, en lloc de portar el L/D anterior sense revisió.
Es pot augmentar L/D substituint el cargol i el canó de l'extrusora?
De vegades és factible un conjunt més llarg, però el diàmetre nominal no estableix la compatibilitat. Separeu tres propostes: un perfil revisat dins de l'embolcall existent, una substitució similar i una ampliació del conjunt de processament. Els seus àmbits d'enginyeria i instal·lació són diferents.
Descartar el desgast abans de canviar la longitud del cargol
Si una línia establerta ha perdut rendiment gradualment, inspeccioneu les peces existents abans de tractar el seu L/D original com a causa. El nostreguia de mesura del desgast del cargol i el canóexplica les comprovacions corresponents del diàmetre del cargol i del forat del canó. Anoteu les ubicacions de mesura i compareu-les amb les dimensions de referència aprovades.
Un cargol nou més llarg en un canó existent inadequat no resol el problema de concordança. Per a una proposta d'extensió, reviseu la disposició del canó, les interfícies, el suport, la calefacció i la refrigeració, els límits de la unitat i l'espai d'eliminació amb el propietari de la màquina o el proveïdor d'equip original.
Com avaluaríem un canvi de longitud de cargol de pel·lícula de 65 mm
Utilitzant les opcions L/D del nostregamma de cargols de pel·lícula, considereu un cargol nominal de 65 mm com a exemple dimensional. A 30:1, la seva longitud de treball especificada seria de 1.950 mm. A 35:1, aquesta longitud es convertiria en 2.275 mm. Per tant, el canvi proposat afegeix 325 mm de longitud de treball.
La nostra primera pregunta seria què han de fer aquests 325 mm addicionals. Si el propòsit és millorar la fusió a un ritme de producció més alt, demanaríem proves de la limitació de fusió actual i un dibuix que mostri com ho aborda el perfil proposat. Si el propòsit és una millor distribució d'additius, examinaríem la geometria de la barreja i la seva ubicació en lloc de suposar que els vols convencionals més llargs solucionaran el problema.
També separaríem un redisseny de cargols d'una extensió de màquina. El perfil més llarg requeriria una disposició de canó compatible, una disposició de calefacció i refrigeració, detalls de suport i connexió i espai de manteniment suficient. El diàmetre per si sol no pot establir la compatibilitat.
Amb només el diàmetre, dos valors L/D i una queixa de baixa producció, la nostra decisió seria mantenir la proposta d'ampliació a l'espera d'aquesta revisió. Compararíem la conservació de la longitud actual amb la geometria revisada amb l'especificació d'un conjunt coincident més llarg.
El càlcul estableix un augment de 325 mm de longitud de treball. No estableix un guany de producció. L'aprovació dependria d'una funció definida per a aquesta longitud, de la compatibilitat de la màquina confirmada i d'una prova acordada que comparen un bon rendiment, temperatura de fusió, estabilitat de pressió i càrrega d'accionament.
Què ha de mostrar un dibuix d'extrusora abans d'aprovar la longitud del cargol
Com revisem la longitud del cargol abans de canviar el disseny
Quan revisem un requisit de longitud de cargol, comencem pel problema de producció en lloc del L/D sol·licitat. Una especificació com ara "65 mm, 35:1" ens indica el diàmetre nominal i la longitud de treball prevista, però no explica quina ha d'aconseguir la longitud addicional.
Si una línia de pel·lícula desenvolupa una sortida inestable, el nostre primer pas seria establir si el problema va aparèixer després d'un canvi de material, un objectiu de producció més elevat o un desgast gradual dels components. Sol·licitaríem el dibuix actual del cargol, les dimensions del canó coincident i els registres de funcionament abans de recomanar un muntatge més llarg. Un problema d'alimentació i una limitació de fusió requereixen respostes diferents.
El nostreGamma de cargols de pel·lícula LDPE/HDPEinclou opcions L/D de 25:1, 28:1, 30:1, 33:1 i 35:1. Compararíem aquestes opcions amb la formulació i les condicions de la màquina. L'opció més llarga hauria de guanyar-se el seu lloc mitjançant un requisit de processament definit.
Aleshores, el dibuix necessita més atenció. Marcaríem les dades de longitud de treball i identificaríem l'espai assignat a l'alimentació, la fusió, la mescla i el dosatge. Si una proposta afegeix llargada, volem saber quina secció canvia i per què. Ampliar un perfil existent sense explicar que el canvi deixa al comprador amb un component més gran però amb una qüestió de producció sense resoldre.
Per a una granulació transparent, el nostredisseny específic de l'aplicaciócombina L/D més llarg amb velocitats de rotació més baixes, cisalla més suau i transicions de flux suaus. Revisaríem aquestes característiques conjuntament en lloc de tractar la longitud com una millora independent.
Abans d'aprovar la fabricació, acordaríem les dimensions conservades, la geometria revisada i les interfícies d'instal·lació. La comparació de la producció ha d'utilitzar materials i condicions d'operació definides, amb una qualitat de fusió acceptable i una bona producció registrada conjuntament. Recomanem una longitud addicional només quan la proposta expliqui el seu propòsit, s'adapti a la màquina i proporcioni una base mesurable per jutjar el resultat.
Una revisió de la selecció de sis passos
- Definir el deure.Subministreu el grau de resina, la forma d'alimentació, els additius, el producte acabat, els requisits de qualitat i la taxa de bon rendiment objectiu.
- Confirmeu la geometria.Marqueu el diàmetre nominal, les dades de longitud de treball, la longitud mecànica total, els límits de zones, les profunditats del canal i les característiques especials al dibuix actual.
- Establir la línia de base.Enregistreu l'estat del material, la velocitat, la sortida, la temperatura de fusió, la pressió, la càrrega d'accionament i les mesures de desgast del cargol i del canó coincidents, si escau.
- Assignar un propòsit al canvi.Compareu propostes de llargada retinguda i de perfil més llarg, identificant quina funció compleix cada secció revisada.
- Comproveu la compatibilitat de la màquina.Confirmeu les interfícies de barril i d'accionament, suport, calefacció i refrigeració, límits d'equips aprovats i accés de manteniment.
- Acordar l'acceptació.Definiu una inspecció dimensional i una prova de producció amb material coherent, mètodes de mesura i criteris de qualitat del producte abans d'aprovar la fabricació.
El lliurament d'aquesta revisió hauria de ser una proposta dimensionada amb un motiu indicat per a cada canvi. Ofereix a la compra, la producció i el fabricant de components la mateixa base per a l'aprovació.
Parleu de la durada que realment necessita el vostre procés
Envieu els vostres dibuixos actuals de cargols i barrils, detalls del material i registres operatius a Zhoushan Nanhaiya Plastic Machinery Co., Ltd.servei tècniccobreix l'aplicació i la selecció de cargols basada en equips.
Parleu del vostre projecte de cargol i canóCorreu electrònic:info@nhyscrew.com
Telèfon / WhatsApp:+86 135 0580 9643
Preguntes freqüents sobre l'extrusora L/D d'un sol cargol
Què significa 30:1 L/D en una extrusora d'un sol cargol?
Significa que la longitud de treball especificada és trenta vegades el diàmetre nominal del cargol. Per a un cargol nominal de 65 mm, és a dir 1.950 mm. Confirmeu les dades inicial i final del dibuix; la longitud mecànica total, inclosa la tija de la unitat, és una dimensió diferent.
Un cargol més llarg sempre produeix més bona sortida?
No. La longitud addicional pot ajudar quan proporciona l'espai funcional que necessita el procés. No elimina les limitacions d'alimentació, conducció o aigües avall. Compareu la producció que compleixi els criteris de producte acordats juntament amb la temperatura de fusió, el comportament de la pressió i la càrrega d'accionament en condicions de funcionament definides.
En què és diferent L/D de la relació de compressió?
L/D compara la longitud de treball amb el diàmetre nominal. La relació de compressió compara la geometria del canal d'alimentació i mesura; la relació canal-profunditat és una expressió comuna per als perfils convencionals d'igualtat. Un cargol pot canviar la longitud sense canviar aquesta relació, o canviar el seu perfil de canal mantenint la mateixa longitud total.
Dos cargols amb el mateix L/D poden funcionar de manera diferent?
Sí. La longitud de les seves zones, les profunditats del canal, el pas, la barrera o les característiques de barreja i la disposició del canó coincident poden diferir. El mateix L/D ni tan sols estableix la mateixa longitud de treball absoluta tret que el diàmetre nominal també coincideixi. Compareu els perfils dimensionats i les condicions de funcionament en lloc de la relació sola.
Puc instal·lar un cargol més llarg al meu canó existent?
No només a la informació del diàmetre. Un perfil de treball més llarg necessita una disposició de canó compatible i interfícies mecàniques confirmades. Reviseu l'assistència, la calefacció i la refrigeració, els límits de la unitat i l'accés al manteniment. Un redisseny dins de l'embolcall existent és una proposta diferent de l'ampliació del conjunt de processament complet.
Per què els cargols ventilats i no ventilats poden requerir longituds diferents?
Un cargol ventilat de dues etapes utilitza part de la seva longitud de treball per a la descompressió i l'eliminació de vapor abans del desenvolupament de la pressió posterior. Això canvia l'espai disponible per a les altres funcions. Reviseu el deure de ventilació i l'assignació de zones en lloc de tractar la L/D total igual com a prova de capacitat de processament equivalent.