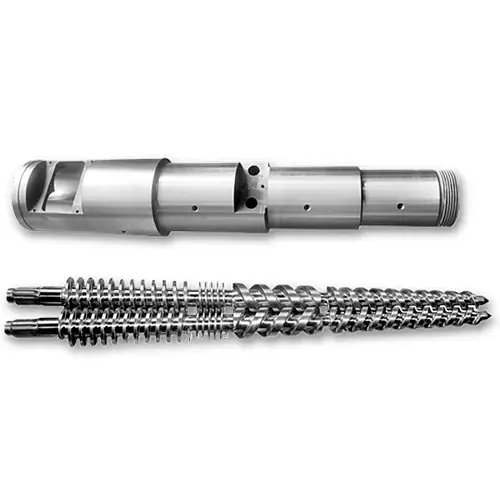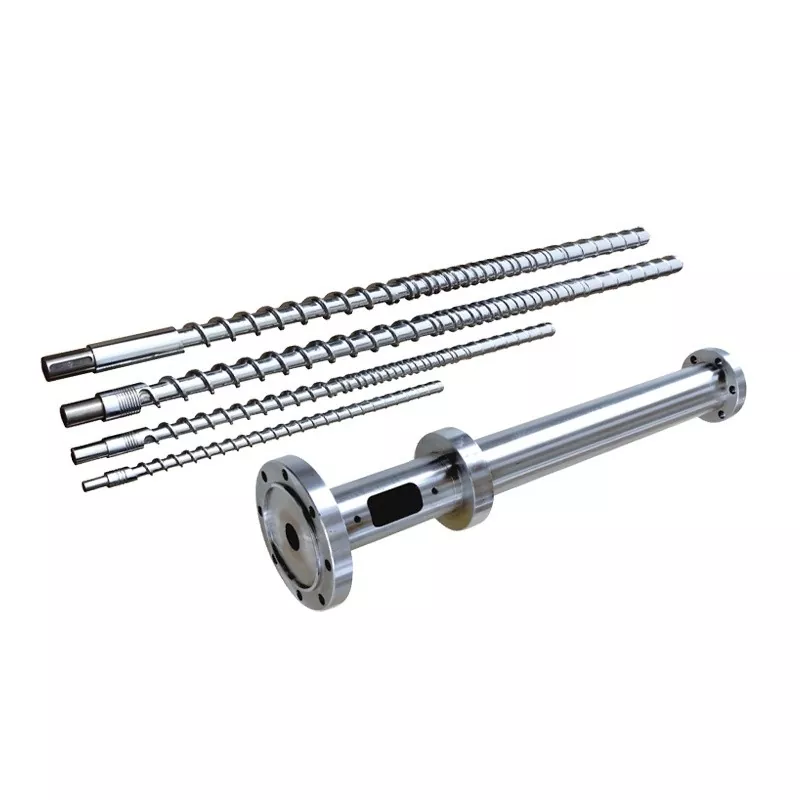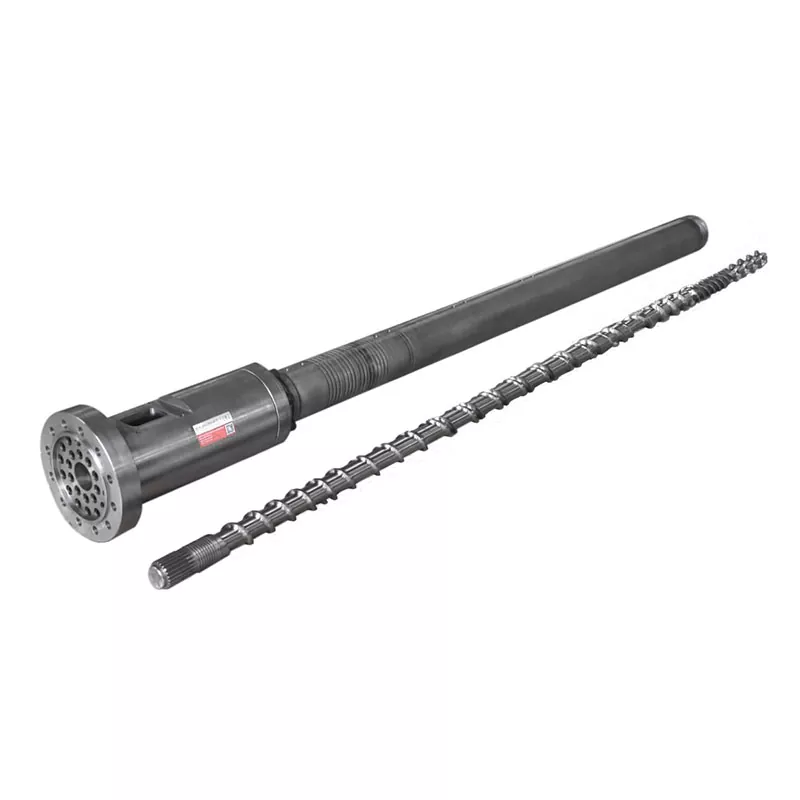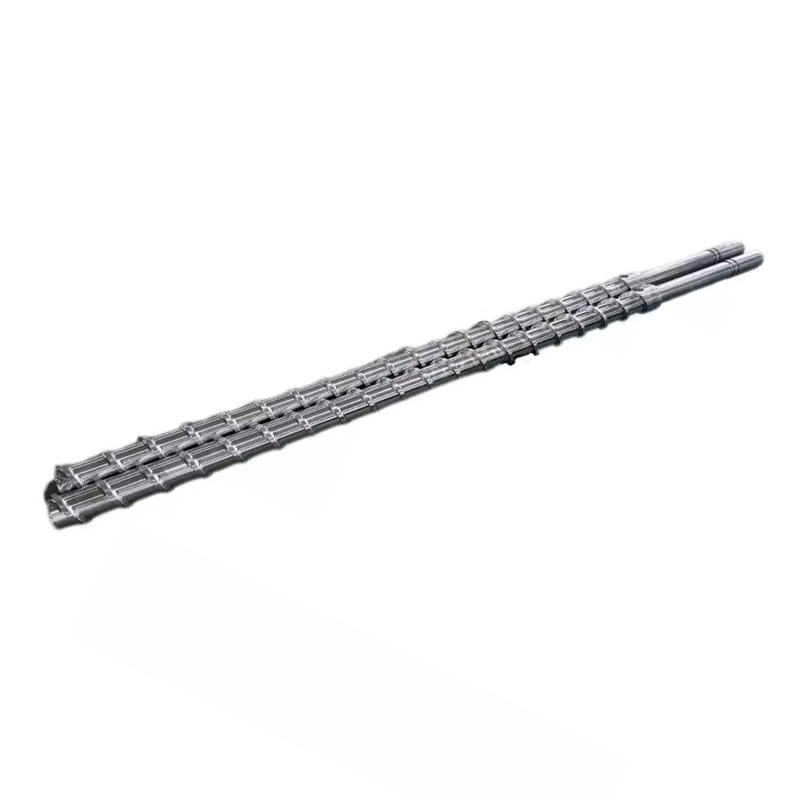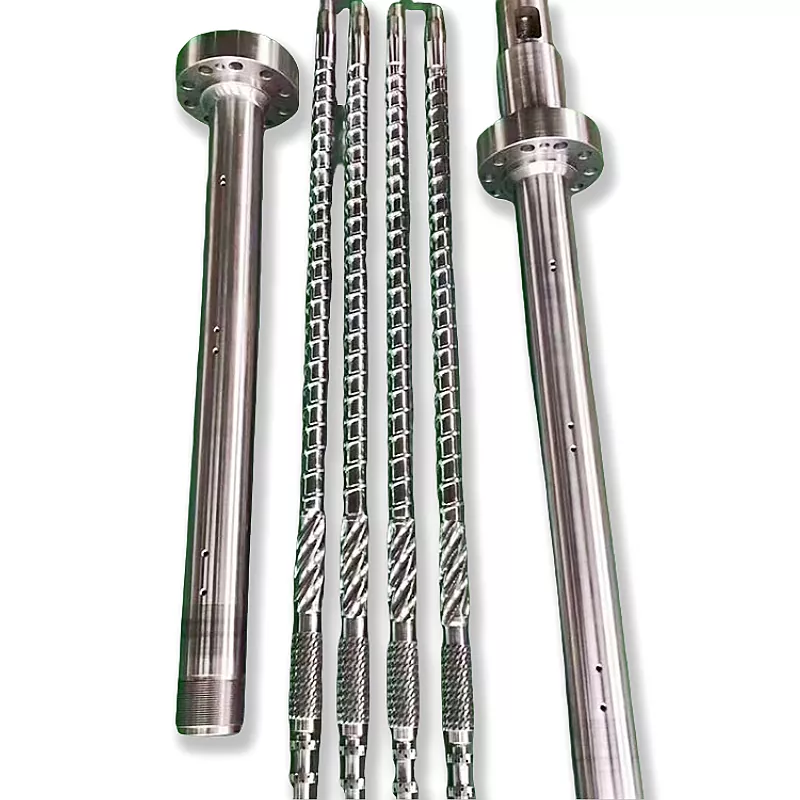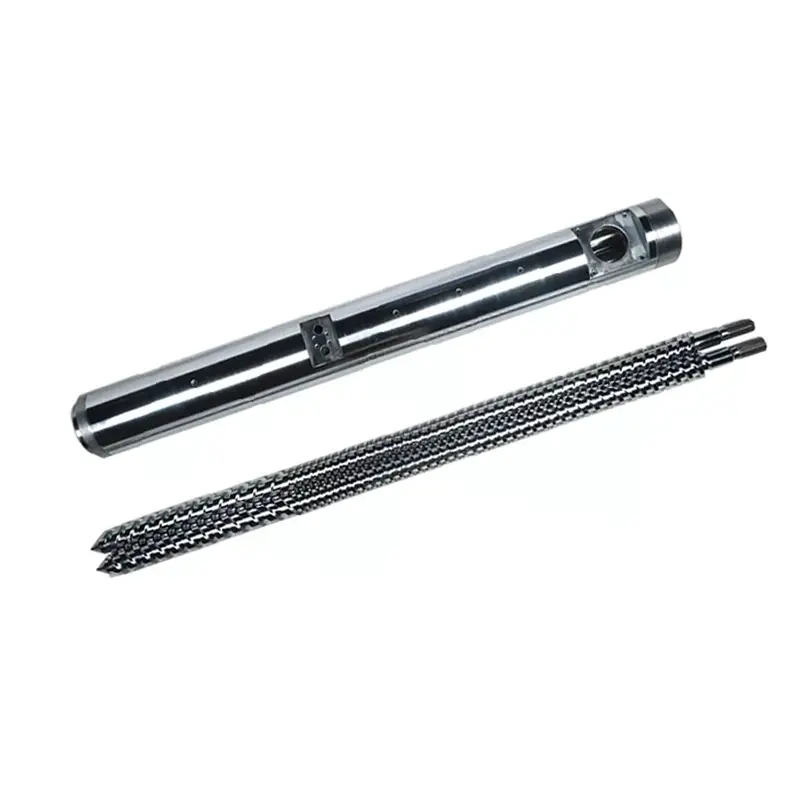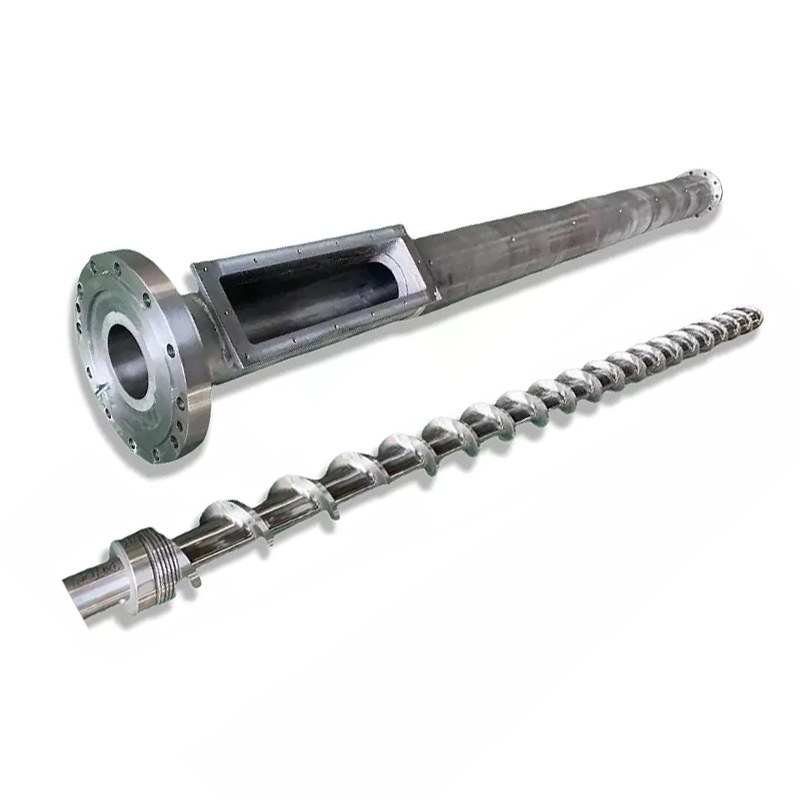
Cargol d'injecció relació L/Dés la longitud de treball dividida pel diàmetre del cargol, i la majoria dels cargols d'injecció funcionen de 18:1 a 25:1. Això és el que no us diu cap full d'especificacions: no podeu canviar L/D en una màquina que ja teniu. La longitud es fixa pel canó. El que pots canviar ésdiàmetre del cargol, i en un canó fix aquesta opció mou L/D, la capacitat de tir i la pressió d'injecció junts, en direccions oposades. Un cargol més petit proporciona un L/D més alt, un tir més petit i més pressió. Relaciona aquest comerç amb la teva resina i la teva part, i la majoria de preguntes de L/D es respondran per si mateixes.
Què significa la relació L/D en un cargol d'injecció
L/D és la longitud de treball del cargol (L) dividida pel seu diàmetre exterior (D). Un cargol 22 vegades més llarg que ample té un L/D de 22:1.
La proporció s'escala amb la mida. Un cargol de 40 mm a 22:1 té una longitud de treball de 880 mm. Un cargol de 80 mm a 22:1 fa 1.760 mm de llarg. Mateixa relació, màquines molt diferents.
El que realment descriu la proporció ésquanta pista té el cargol per fer la seva feina. L'alimentació, la fusió i la mesura es produeixen al llarg d'aquesta longitud. Més longitud significa més capacitat de fusió i més barreja. Menys longitud significa menys d'ambdues i menys temps perquè el material estigui calent.
La majoria dels cargols d'injecció aterren entre 18:1 i 25:1, amb 20:1 a 22:1 el terreny comú a les màquines d'ús general. La guia del pilar cobreix la imatge completa al nostreguia de canó de cargol d'emmotllament per injecció.
Per què la injecció L/D és més curta que l'extrusió L/D
Les extrusores solen funcionar de 25:1 a 33:1. Els cargols d'injecció es mantenen més curts i el motiu és el cicle, no la tradició.
Un cargol d'extrusora gira contínuament. El material entra per un extrem, es mou i surt per l'altre. Res no espera.
Un cargol d'injecció funciona en ràfegues. Gira per plastificar un tir, es retrau i després s'atura. S'injecta i el motlle es refreda. Durant tot això, la fosa que ja està al barril es queda quieta i es manté calenta.
Aquesta espera és tota la diferència. Un barril més llarg conté més fusió, i en una màquina d'injecció, més fusió significa més material que espera a través de més cicles. Per a una resina sensible a la calor, la longitud addicional no és una capacitat addicional. És una història tèrmica extra.
Així, el disseny d'injecció equilibra la capacitat de fusió amb el temps de residència, mentre que l'extrusió només compra la capacitat de fusió.
La cosa que ningú et diu: no pots canviar de L/D
Els articles sobre L/D parlen com si poguéssiu triar un número. En una màquina que ja teniu, no.
L es fixa pel canó.El barril és un recipient a pressió mecanitzat cargolat al marc de la màquina, amb les seves zones d'escalfament, la gola d'alimentació i el muntatge construïts al voltant d'una longitud. Ningú fa un barril més llarg.
Per tant, l'única variable que queda a L/D és D, el diàmetre del cargol. Canvieu el diàmetre i la proporció canvia amb ell, perquè la longitud per sobre de la línia no es mou mai.
És per això que els constructors de màquines indiquen dos o tres diàmetres de cargol per a la mateixa màquina. No us ofereixen tres mides de trets. T'ofereixen tres punts en una corba de compensació, i la mida del tir és només una de les coses que es mouen.
Diàmetre del cargol: la palanca que ho mou tot
En un barril fix, una opció mou quatre coses alhora. Entén aquesta taula i entén la injecció L/D.
| Si tries un... | Diàmetre de cargol més petit | Diàmetre de cargol més gran |
|---|---|---|
| Relació L/D | Més alt(la mateixa L, D més petita) | Abaix(la mateixa L, D més gran) |
| Capacitat de tir | Més petit(menys volum per mm de carrera) | Més gran |
| Pressió d'injecció disponible | Més alt(la mateixa força en una àrea més petita) | Abaix |
| Capacitat de fusió per tir | Millor(més L/D per menys material) | Menys generós |
| Temps de residència d'una part determinada | Més curt(el tret utilitza més d'un canó més petit) | Més llarg |
| Vestits | Peces petites de precisió, parets primes, resines d'alta viscositat i sensibles a la calor | Plans grans, resines de productes bàsics, seccions gruixudes |
Torna a llegir la fila de pressió, perquè decideix més llocs de treball dels que la gent espera. L'accionament hidràulic o elèctric de la màquina ofereix una força fixa a la part posterior del cargol. La pressió és la força dividida per l'àrea. Un cargol més petit té menys àrea de cara, de manera que la mateixa força produeix una pressió de fusió més alta.
És per això que els treballs de paret prima i d'alta viscositat aterren sovint al cargol petit: pot empènyer la fosa a una cavitat tancada que un cargol gran no pot omplir. El major L/D que ve amb això és un avantatge, no una coincidència.
I també llegiu la fila de la residència. És el que decideix en silenci si el teu ordinador es grogueix.

Com afecta L/D la mida del tret
Estrictament, L/D no estableix la mida del tret. El diàmetre i la carrera fan: el volum de tir és l'àrea de la secció transversal del cargol multiplicada per la distància que recorre.
Però en una màquina real no els podeu separar, perquè el mateix diàmetre que marca el vostre tir també estableix el vostre L/D. Trieu el cargol petit per a una petita peça de precisió i heu escollit un L/D més alt al mateix moment.
La conseqüència pràctica és feliç. El cargol que us dóna el tret petit també us proporciona més longitud de fusió per gram de material i una pressió d'injecció més alta. Aquestes tres propietats s'adapten als mateixos llocs de treball, per això el comerç funciona de manera neta la majoria de vegades.
On deixa de ser feliç és quan forces una peça al cargol equivocat. Feu un tret molt petit sobre un cargol de gran diàmetre i obtindreu el pitjor de tots dos: un L/D baix, un volum de canó enorme en relació amb el vostre tir i un material que circula per la calor durant massa temps.
Temps de residència: l'assassí de qualitat que podeu calcular
El temps de residència és el temps que una determinada peça de polímer es manté calenta dins del barril abans d'injectar-la. És la xifra més subestimada de l'emmotllament per injecció, i es pot estimar en trenta segons.
Temps de residència ≈ (capacitat de tir de canó ÷ mida de la teva tir) × temps de cicle
Ambdues capacitats en les mateixes unitats. Preneu la capacitat de tir de la classificació de la màquina.
Fes un exemple. Una màquina de 200 g de capacitat de tir, que fa servir una peça de 20 g en un cicle de 30 segons. La proporció és de 10, de manera que la fusió dura uns deu cicles. El temps de residència és d'uns 300 segons, o cinc minuts.
Cinc minuts a temperatura de fusió són molt de temps per a PC, POM, PET o PVC. No hi ha res de la vostra configuració incorrecta. La peça és simplement massa petita per al barril i el material s'està cuinant mentre espera el seu torn.
Ara moveu aquesta feina a un cargol més petit. La capacitat del tir baixa, per exemple, a 80 g. La mateixa part de 20 g ara fa servir una quarta part del barril, la massa fos durant quatre cicles en lloc de deu i el temps de residència cau a uns dos minuts.
No has canviat cap punt de consigna. Heu canviat el diàmetre del cargol i el problema de degradació va anar amb ell.
La banda de capacitat de tir del 20 al 80%.
L'orientació de la indústria que es cita habitualment és mantenir el tir entre aproximadament el 20% i el 80% de la capacitat nominal de tret de la màquina. Confirmeu la banda amb el manual de la vostra màquina, però la lògica que hi ha darrere és vàlida a tot arreu.
Per sota de la banda, el temps de residència és llarg. El material fa massa viatges a través de la calor i les resines sensibles a la calor es degraden. Aquest és el fracàs que atrapa la fórmula anterior.
Per sobre de la banda, dues coses es trenquen. No queda prou canó per aguantar un coixí adequat, de manera que l'embalatge és incoherent tir a tret. I el cargol té menys temps i durada per fondre un barril gairebé ple de material, de manera que la qualitat de la fusió es ressent exactament quan demaneu el màxim.
Aterra al mig de la banda i la màquina té espai per treballar. Si la vostra peça es troba fora d'ella, la solució correcta és un diàmetre de cargol diferent o una màquina diferent, no un conjunt heroic de paràmetres de procés.
Com afecta el L/D la qualitat de la fusió
La longitud és la capacitat de fusió i la capacitat de fusió és la qualitat.
Més L/D proporciona una fusió més completa.Els pellets sòlids han de viatjar més contra la paret del barril calent, de manera que menys d'ells sobreviuen com a sense fondre. Les taques dures i les inclusions en forma de lents a la part són errors de fusió i la longitud els combat.
Més L/D dóna una fusió més homogènia.La temperatura s'uniforme, el color i el farciment es distribueixen millor i la massa fosa que arriba a l'anell de control és més consistent d'una presa a una altra. Això es mostra com una finestra de procés més àmplia.
Més L/D també dóna més història tèrmica.La mateixa longitud que es fon a fons també manté el material més temps, i per a PVC, PC, POM i PET, això és un cost, no un benefici.
Així que la qualitat de fusió no és un cas de més és millor. És un equilibri: prou longitud per fondre's completament, no tant el volum del barril que el material esperi massa per ser utilitzat. Quan la capacitat de fusió és la vostra limitació específica, un cargol de barrera l'aixeca sense afegir un mil·límetre de barril.
Escollint L/D i diàmetre per resina i part
Poseu els oficis junts i l'elecció cau de la resina i la peça.
| La teva situació | Inclineu-vos cap a | Per què |
|---|---|---|
| Peces de precisió petites i de parets primes | Cargol més petit, major L/D | La pressió d'injecció més alta omple les seccions primes; bona fusió per gram; residència curta |
| Resina sensible a la calor (PC, POM, PET, PVC) | Cargol més petit per al tret; extrem més curt de la banda L/D | El temps de residència és l'enemic. Mantingueu el tir gran en relació amb la capacitat del canó |
| Resina d'enginyeria d'alta viscositat | Cargol més petit, major L/D | Necessita pressió per omplir i llarg per fondre's a fons |
| Plans grans, resina bàsica (PE, PP, PS) | Cargol més gran, L/D més baix | La capacitat condueix; aquestes resines toleren la reduïda longitud de fusió |
| Parts de paret gruixuda, cicles lents | Cargol més gran, residència de rellotges | Els cicles llargs multipliquen el temps de residència. Torna a calcular abans de comprometre't |
| Compost farcit de vidre o abrasiu | Diàmetre per part; canviar elsuperfície | L/D segueix la part. La resposta al desgast és un forat bimetàl·lic, no una longitud diferent |
| Es desfà a alta producció | Mateix diàmetre; cargol de barrera | Necessites capacitat de fusió, no longitud del barril. El canó no canvia de totes maneres |
Tingueu en compte les dues últimes files. Dos dels problemes més comuns que ens plantegen els modeladors no són en absolut problemes de L/D, i comprar un diàmetre de cargol diferent per resoldre'ls malgasta diners.
Errors comuns de L/D en l'emmotllament per injecció
- Còpia d'una extrusió L/D.Un número 30:1 d'una taula d'extrusora aplicat a un cargol d'injecció ignora el problema del temps de residència que defineix l'emmotllament per injecció. Les dues màquines fan feines diferents.
- Suposant més temps és millor.Més longitud és més fusióimés història tèrmica. Sobre la resina termosensible, la segona guanya i el material es degrada.
- Ignorant la relació tir a capacitat.El problema de qualitat més comú que veiem relacionat amb la geometria és una petita part que es cuina en un gran barril. Ningú el verifica, perquè no es troba a cap pantalla de configuració.
- Creient que L/D es pot canviar en una màquina existent.No pot. El barril s'ajusta a L. Només el diàmetre és el vostre a triar.
- Culpar a L/D d'un problema de fusió.Si només apareixen sense fondre a una gran producció, la vostra capacitat de fusió és curta, no el vostre barril. Un cargol de barrera el fixa al mateix canó.
- Culpar a L/D d'un problema de desgast.La caiguda de la sortida a la mateixa velocitat del cargol és un espai desgastat, no la geometria. Mesura-ho abans de redissenyar qualsevol cosa.

Com demanar el cargol correcte
Un fabricant de cargols dissenya a partir del que els dius. Envieu-los, i la recomanació de diàmetre i geometria segueix.
- Marca de màquina, model i diàmetre actual del cargol.Una foto de la placa d'identificació en cobreix la major part i ens indica la longitud del canó en què esteu treballant.
- Capacitat de tir nominal de la màquina,si ho saps, i el teu pes real de la part.
- Temps de cicle.Amb els dos números anteriors, es pot calcular el temps de residència.
- Contingut de resina, grau i farcit.Això impulsa el perfil de compressió i el tractament superficial tant com el diàmetre.
- El defecte que vols desapareix.Punts groguencs a la residència. Punt de fusió a la capacitat de fusió. Els trets curts apunten a la pressió o a l'anell de control. Cadascú té una resposta diferent.
- Un dibuix, o el teu cargol gastat.O bé ens permet construir a la vostra màquina. Una peça desgastada es mesura a un equip CMM a ±0,01 mm i es reconstrueix la geometria.
Per què treballar amb Nanhaiya
Envieu-nos el pes de la peça, el temps de cicle i el model de màquina, i executarem l'aritmètica del temps de residència abans de citar-vos res. De vegades, la resposta és un diàmetre de cargol diferent. De vegades és un cargol de barrera al canó que ja teniu. De tant en tant és que la teva feina pertany a una màquina diferent, i així ho direm.
Quan un cargol nou és la resposta, Nanhaiya ha construïtcargols d'emmotllament per injecciói barrils durant més de vint anys, en 38CrMoAlA, 42CrMo, SKD-61 i acer inoxidable, nitrurat o bimetàl·lic amb una capa d'aliatge de tungstè de 2,5-3 mm de fins a 62 HRC on l'alimentació ho requereixi.
Construïm segons el vostre dibuix, model de màquina o mostra usada, ambsubstitucionscompatible amb les principals marques de màquines, una comanda mínima d'un conjunt i un pressupost en 12 hores.
Lluitar contra el groc, els desfets o els trets curts? Envieu el vostre model de màquina, pes de la peça, temps de cicle i resina. Us direm si és L/D, diàmetre, capacitat de fusió o desgast i cotitzarem en un termini de 12 hores.
Obteniu una recomanació de cargolPreguntes freqüents
Quina és una relació L/D típica per a un cargol d'emmotllament per injecció?
La majoria dels cargols d'injecció funcionen entre 18:1 i 25:1, amb 20:1 a 22:1 el terreny comú a les màquines d'ús general. Les resines sensibles a la calor afavoreixen l'extrem més curt perquè el material passa menys temps calent. Els plàstics d'enginyeria que necessiten una fusió a fons afavoreixen l'extrem més llarg.
Puc canviar la relació L/D a la meva màquina d'emmotllament per injecció?
No directament. La longitud la fixa el canó, que es mecanitza a la màquina. El que podeu canviar és el diàmetre del cargol, i com que L es manté igual, un diàmetre més petit dóna automàticament un L/D més alt. Aquesta opció única també canvia la capacitat de tir i la pressió d'injecció disponible.
La relació L/D afecta la mida del tret?
Indirectament, i inseparablement. El volum de tret prové del diàmetre i la carrera del cargol, no de L/D. Però en un canó fix, el diàmetre que marca el teu tir també estableix el teu L/D. Trieu un cargol més petit per a un tir més petit i obtindreu un L/D més alt i una pressió d'injecció més alta al mateix temps.
Com calculo el temps de residència en l'emmotllament per injecció?
Dividiu la capacitat nominal de tret de la màquina per la mida real del tret i, a continuació, multipliqueu pel temps de cicle. Una màquina de 200 g que fa servir una peça de 20 g en un cicle de 30 segons ofereix aproximadament 300 segons, o cinc minuts, de residència. Això és molt de temps per mantenir PC, POM, PET o PVC a temperatura de fusió.
Per què la injecció L/D és més curta que l'extrusió L/D?
Perquè un cargol d'injecció funciona en ràfegues. Plastifica un tir, després s'atura mentre la màquina s'injecta i el motlle es refreda, i la fosa del barril es manté calenta tot el temps. Una extrusora funciona contínuament i res no espera. La longitud addicional del barril en una màquina d'injecció és una història tèrmica addicional, no només una capacitat de fusió addicional, de manera que els cargols d'injecció es mantenen més curts.
Quin percentatge de capacitat del canó hauria d'utilitzar el meu tir?
L'orientació que es cita habitualment és aproximadament entre el 20% i el 80% de la capacitat nominal de tret, i el manual de la màquina és l'autoritat. Per sota d'aquesta banda, el temps de residència és llarg i el material sensible a la calor es degrada. A sobre, no hi ha espai per a un coixí adequat i menys temps per fondre un barril gairebé ple.
És millor un L/D més alt per a l'emmotllament per injecció?
No automàticament. Més longitud proporciona una fusió més completa i una fusió més uniforme, la qual cosa millora la qualitat. També manté més material calent durant més temps, cosa que degrada les resines sensibles a la calor. El L/D adequat fon el vostre material completament sense mantenir-lo més temps del que necessita.
Les meves parts estan groguenques. És un problema de L/D?
Normalment és un problema de temps de residència, que és un problema de la mida del tir a la capacitat del barril. Executeu primer el càlcul de la residència. Si una part petita es cuina en un barril gran, cap ajust de temperatura i cap geometria de cargol la solucionarà. Un diàmetre de cargol més petit, o una màquina més petita, ho farà.