
Què fa realment el barril de cargol
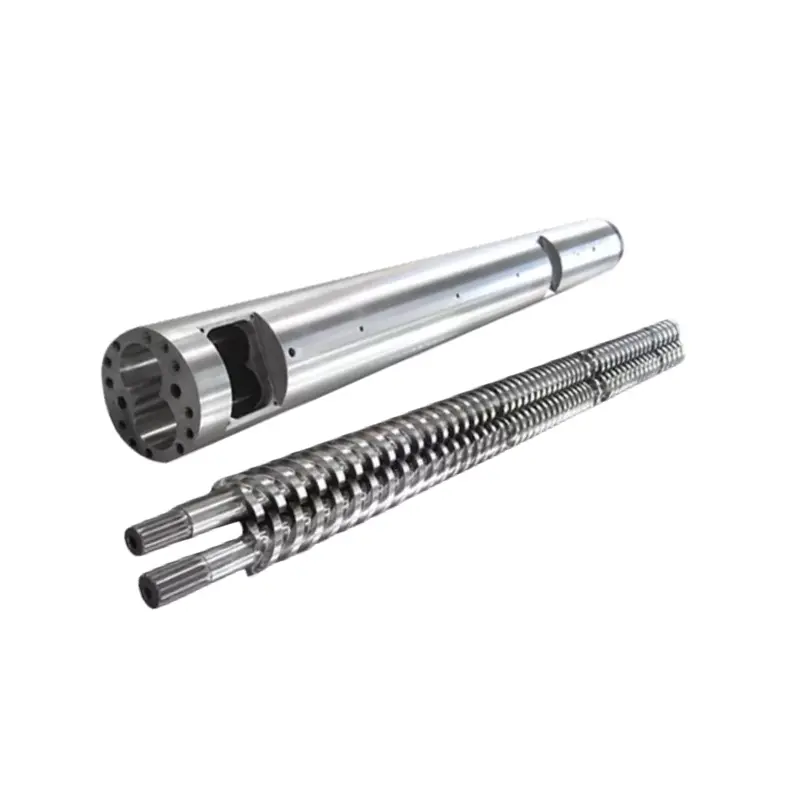
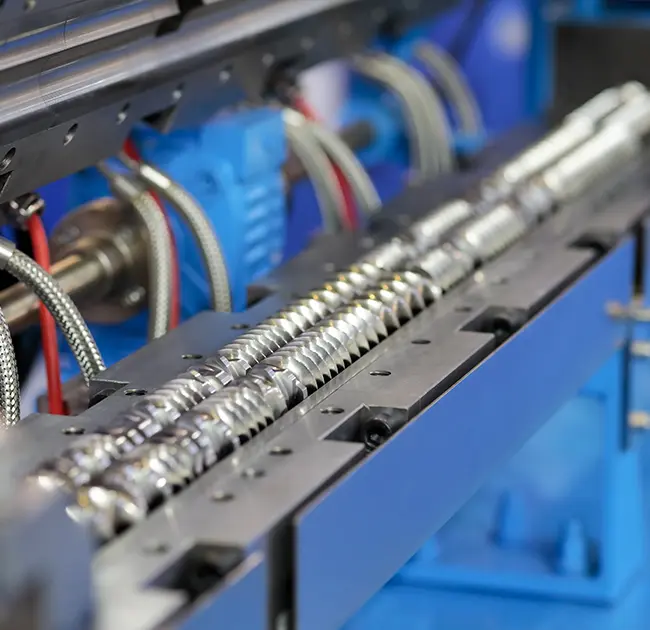
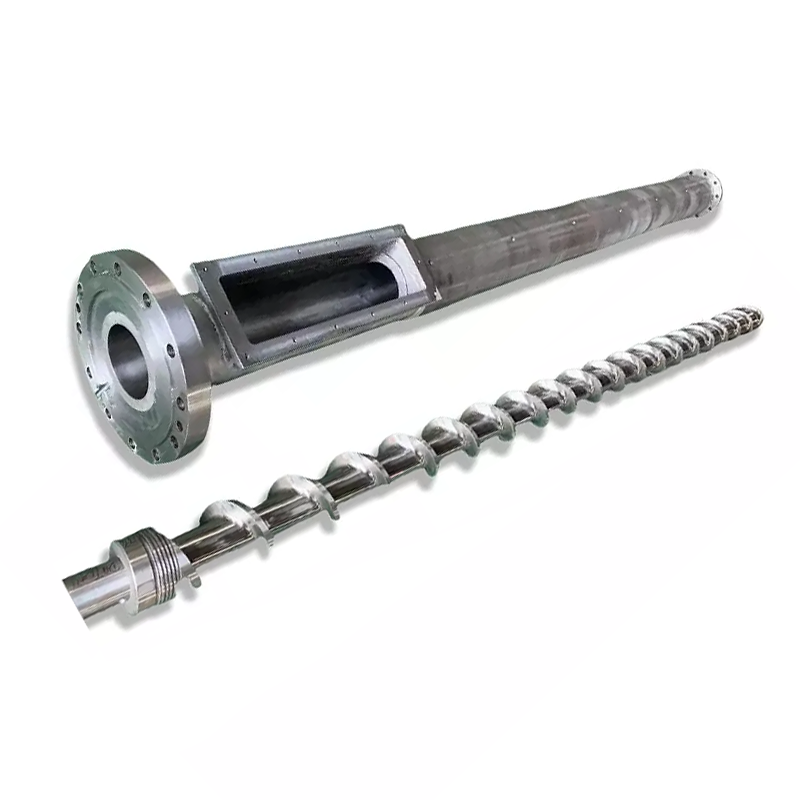
El cargol i el canó funcionen com un parell coincident. Aquí teniu la seqüència de cada cicle:
- Alimentació— Els pellets de plàstic cauen de la tremuja a la zona d'alimentació.
- Fons— El cargol giratori genera calor de cisalla. Combinat amb escalfadors de barrils, pellets es fonen i es comprimeixen.
- Mesuració— La massa fosa es torna uniforme en temperatura i pressió abans de la injecció.
- Injecció— El cargol avança com un pistó, empenyent el plàstic fos al motlle.
Cada variable de disseny (geometria, proporcions de zones, tractament de superfícies) afecta el bon funcionament d'aquests quatre passos. Un desajust en qualsevol d'ells es mostra com un problema de producció.
Decisió 1: ràtio L/D
La relació L/D (longitud del cargol dividida pel seu diàmetre) és el número més important del full d'especificacions. Controla el temps de residència, la qualitat de la mescla i la distribució de la calor.La majoria de les aplicacions d'emmotllament per injecció d'ús general utilitzen 20:1.
| Resina | L/D recomanat |
|---|---|
| PP, PE, PS (estàndard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensible a la calor) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Niló (PA) | 18:1 – 20:1 |
| Materials reforçats amb GF | 20:1 – 24:1 |
Decisió 2: Relació de compressió
La relació de compressió (CR) mesura quant s'estreny el canal del cargol des de la zona d'alimentació fins a la zona de mesura. Un CR més alt comprimeix la massa fosa de manera més agressiva, és bo per a resines amorfes que s'estovin gradualment. El CR inferior és més suau, que és el que necessiteu per a materials sensibles a la calor o farcits de fibra.
| Resina | Relació de compressió |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, niló (semicristal·lí) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| Reforçat amb GF (≥15%) | 2,0 – 2,5:1 |
Decisió 3: Proporcions de zona
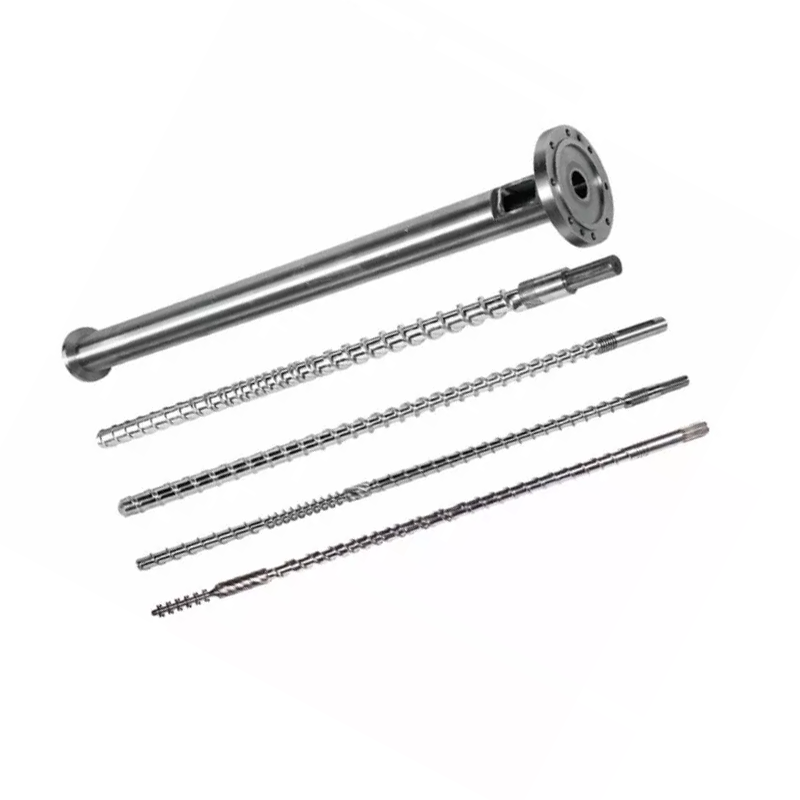
Un cargol d'injecció estàndard es divideix en tres zones. La proporció de cada zona importa tant com la L/D total.
- Zona d'alimentació (L1):Canals profunds que accepten pellets sòlids de la tremuja. Més llarg = més capacitat de rendiment.
- Zona de compressió (L2):La profunditat del canal disminueix progressivament. La major part de la fusió passa aquí.
- Zona de mesura (L3):Canals poc profunds i coherents. Assegura una temperatura i una pressió de fusió uniformes abans de la injecció.
| Resina | Feed (L1) | Compressió (L2) | Mesuració (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Niló (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
Decisió 4: Material del barril de cargol
38CrMoALA: la línia de base estàndard
Els cargols d'emmotllament per injecció de Nanhaiya es fabriquenAcer d'aliatge 38CrMoALA, tractat tèrmicament i apagat. Aquest material base maneja bé els termoplàstics estàndard com PE, PP, PS i ABS, amb una vida útil aproximadament10.000-20.000 horesen condicions normals de funcionament.
Nitruració
La nitruració de gas a 500–560 °C forma una capa nitrurada0,5-0,8 mm de gruixamb una duresa de950–1050 HV (~62 HRC). Això millora la resistència al desgast en un 30-40% en comparació amb l'acer no tractat. Estàndard per a la majoria d'aplicacions d'emmotllament per injecció amb materials sense farcits o lleugerament farcits.

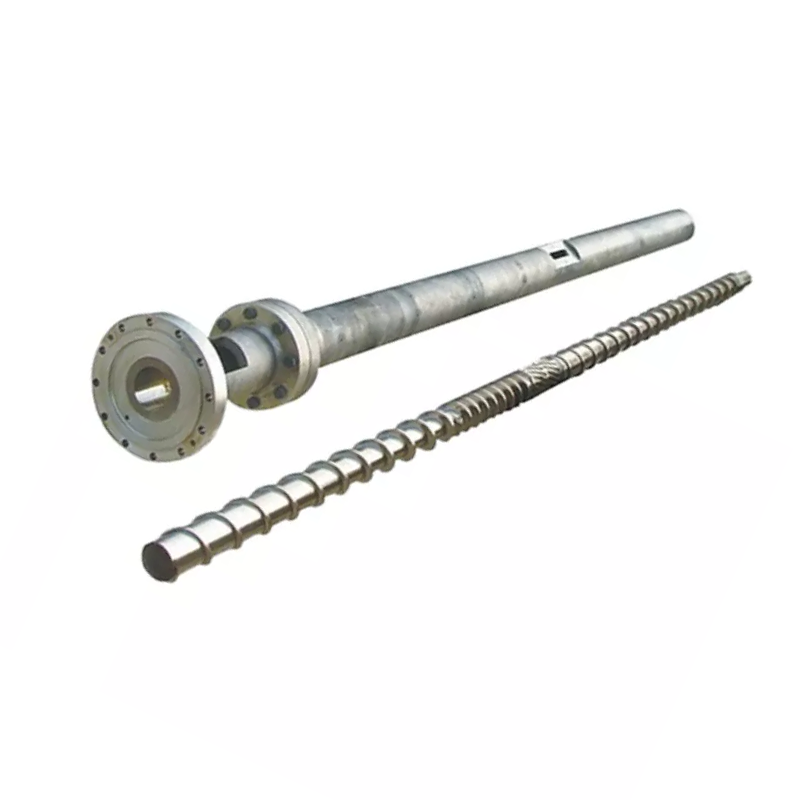
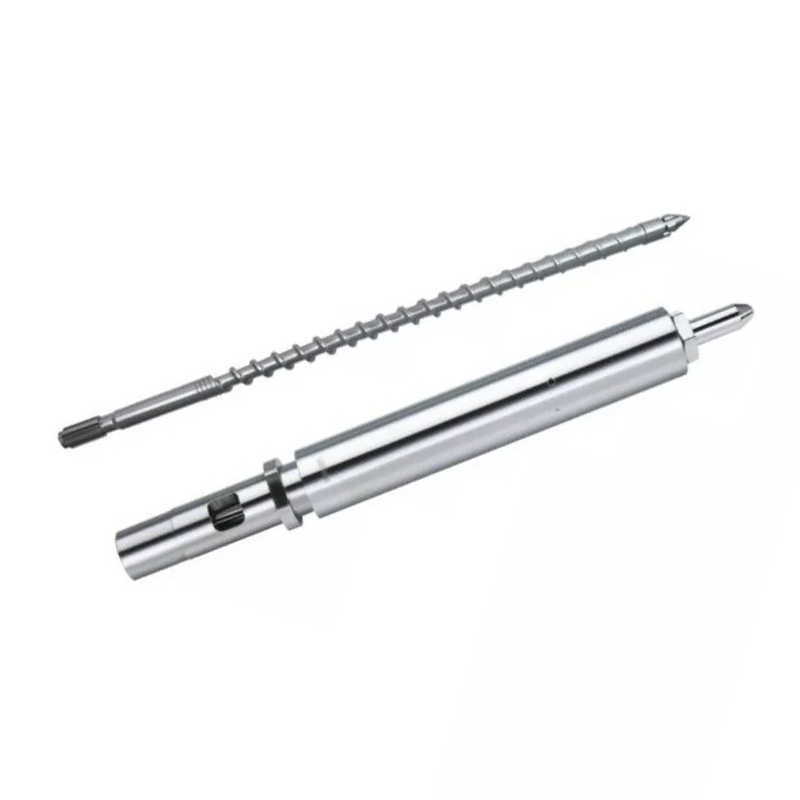
Cargol d'emmotllament per injecció mutant Nanhaiya (abrupte): adequat per a resines cristal·lines com PP, PE i niló.
Bimetàl·lic: per a aplicacions abrasives
Els barrils bimetàl·lics tenen un revestiment resistent al desgast d'alt aliatge unit metal·lúrgicament al forat del barril. El procés bimetàl·lic de Nanhaiya aconsegueix unduresa del forat interior de 62 HRCmitjançant soldadura per polvorització d'aliatge dur al voltant de les zones d'alt desgast de l'interior del canó.
| Aplicació | Material del cargol | Tractament de barril |
|---|---|---|
| PE, PP, PS (no emplenat) | 38CrMoALA nitrurat | Nitrurat estàndard |
| ABS, PC, niló (no farcit) | 38CrMoALA nitrurat | Nitrurat estàndard |
| PA + GF ≤30% | 38CrMoALA, apagat + temperat | Nitrurat o bimetàl·lic |
| Contingut de GF 15-50% | Vores de vol bimetàl·liques / TC | Bimetàl·lic |
| PVC / resines corrosives | Aliatge resistent a la corrosió | Bimetàl·lic (grau CR) |
| Farcit de fibra de carboni | Carbur de tungstè | Diàmetre amb polvorització TC |
Decisió 5: Diàmetre del cargol i mida del tir
El teu tir real hauria de quedar entremig35% i 70%de la capacitat màxima de tir del cargol. Per sota del 35%, el material queda massa temps al barril i corre el risc de degradar-se. Per sobre del 70%, el cargol no es pot recuperar prou ràpid dins del cicle.
A continuació es mostren les configuracions comunes disponibles a Nanhaiya:
| Quantitat d'injecció (g) | Cargol Ø × Longitud (mm) | Ø del canó × longitud (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

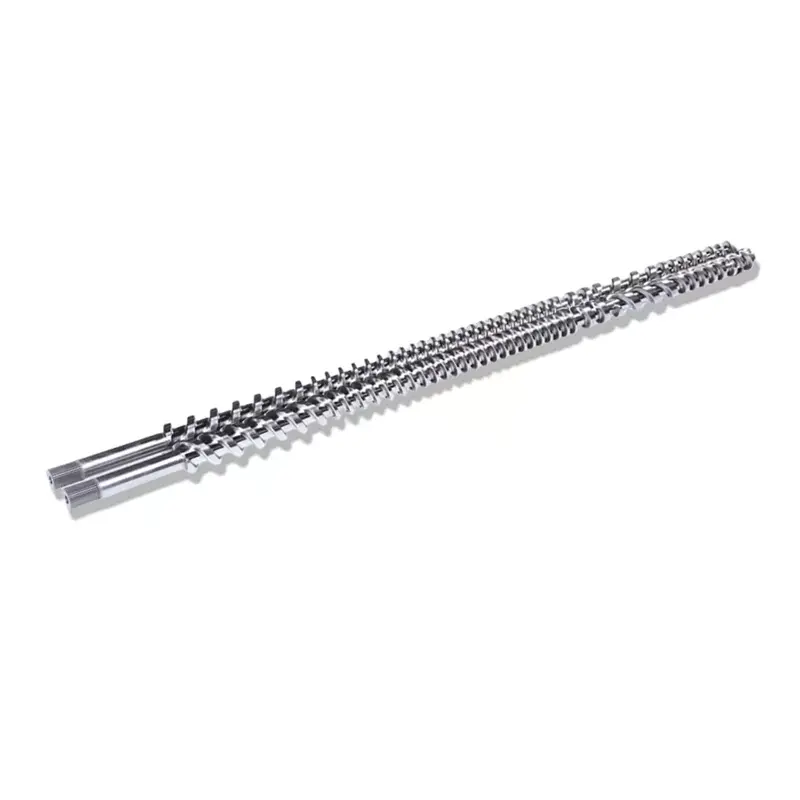
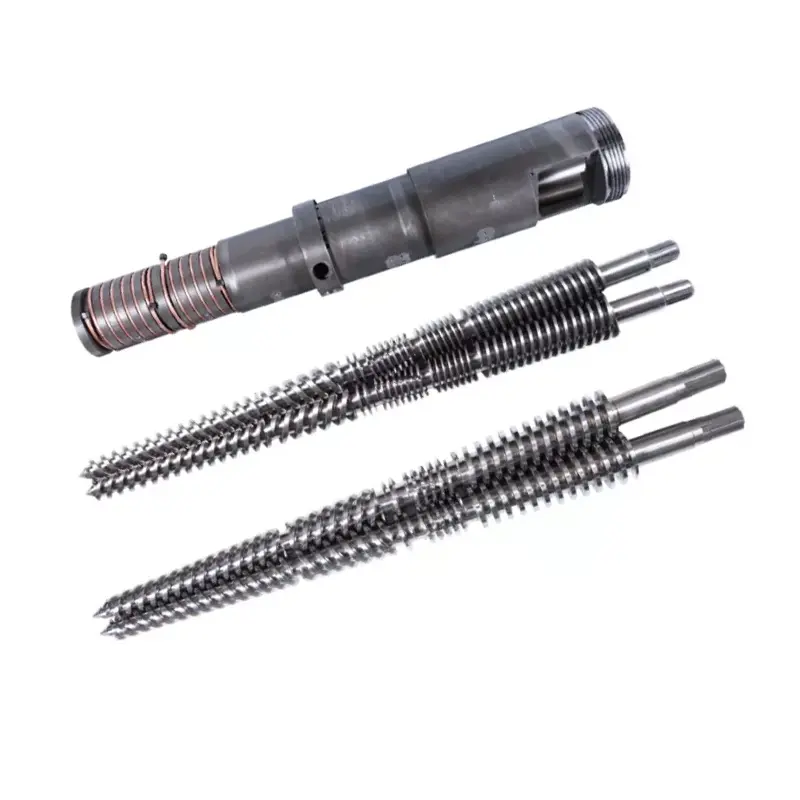
Cargol d'emmotllament per injecció gradual Nanhaiya: millor per a resines amorfes com ABS, PC i PMMA.
Senyals d'advertència que el vostre cargol actual és incorrecte per a la feina
- Taques negres o marques de cremades— Material que es degrada per un temps de residència excessiu o un punt calent. Comproveu les zones de temperatura del canó i l'espai lliure dels cargols.
- Pes del tir inconsistent— Sovint una vàlvula anti-retorn desgastada o un joc excessiu entre el cargol i el canó que permet el refluig.
- Marques a la superfície— Humitat o gas a la fosa. Pot indicar un assecat previ inadequat o una geometria del cargol que no s'està ventilant correctament.
- Recuperació lenta / temps de cicle llarg— La capacitat de plastificació és insuficient. És probable que el diàmetre del cargol hagi d'augmentar.
- Gran ferralla en els canvis de color— Mala mescla a la zona de mesura. Un element de barreja Maddock o barrera afegit al cargol sovint soluciona això.
Què dir-li al seu fabricant quan sol·liciti un pressupost
- Marca i model de màquina— o diàmetre del forat i dimensions de la brida per a màquines no estàndard
- Resines primàries— Inclou el tipus de farciment i el percentatge, si escau
- Interval de mida de tir— mínim i màxim en grams
- Temps de cicle objectiu
- Problemes actuals que intenteu resoldre—si n'hi ha
Obteniu una recomanació tècnica de Nanhaiya
Responem en 12 hores. El nostre equip d'enginyers pot especificar la geometria del cargol, el grau de material i les dimensions adequades per a la vostra màquina i resina, abans de comprometre's amb un pressupost.