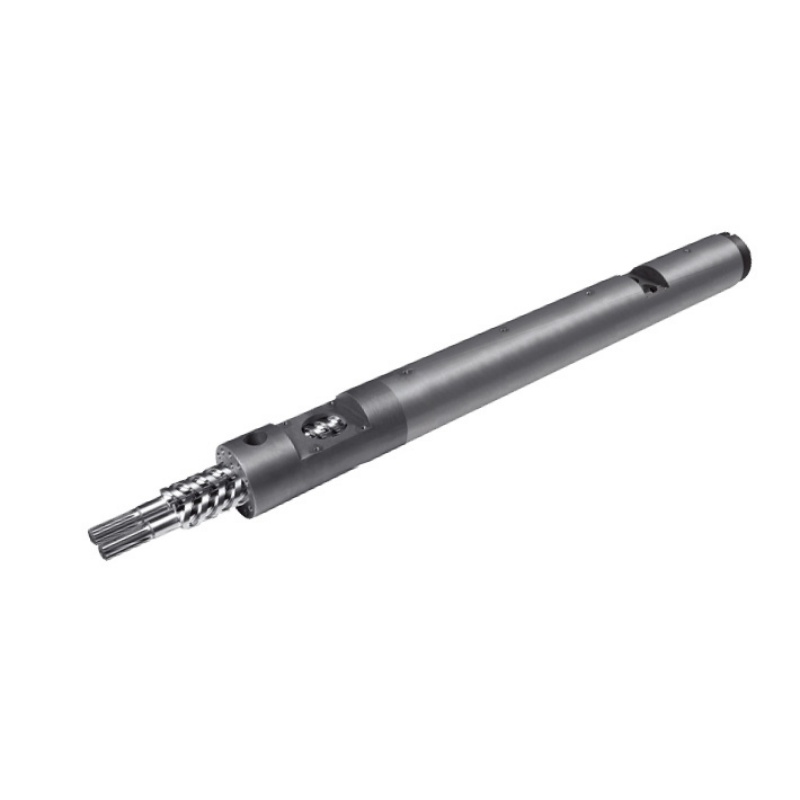
Nanhaiya utilitza "mutant" per a un cargol de compressió brusc i de canvi de pas. La seva curta transició fon els materials cristal·lins ràpidament. Un cargol gradual distribueix la compressió sobre molt més de la longitud del cargol, la qual cosa s'adapta a un camí de plastificació més suau. La família de resines és el punt de partida. El grau real, l'ús de trets, les dades de recuperació, la qualitat de la fusió i el deure de desgast decideixen l'ordre.
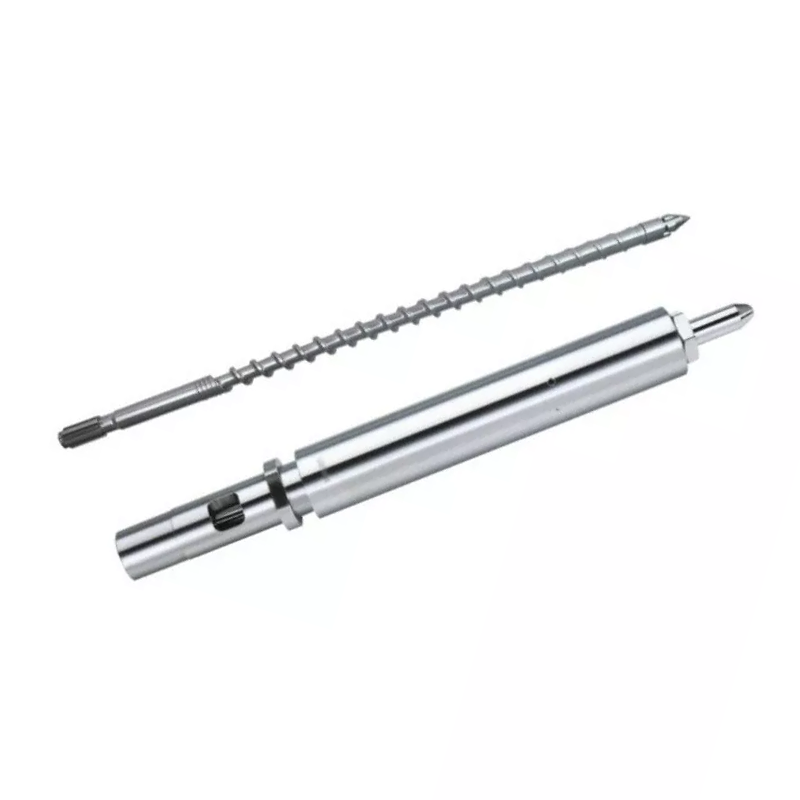

Resposta ràpida
Trieu un cargol d'emmotllament per injecció mutant o brusc com a punt de partida per a materials cristal·lins o semicristal·lins que es beneficien de la compressió i la fusió ràpides. Nanhaiya enumera PE, PP, PA, POM i PTFE. La seva secció de compressió mutant ocupa entre el 5% i el 15% de la longitud total del cargol.
Trieu un cargol gradual com a punt de partida per a materials amorfs o sensibles a la calor que necessiten una transició més suau. Nanhaiya enumera PVC rígid, PS, PC, PSU i ABS. La seva secció de compressió gradual ocupa normalment entre el 40% i el 60% de la longitud total, amb un 50% descrit com a típic. Confirmeu qualsevol de les opcions amb el grau real, el farciment, la humitat, l'ús del tir, el temps de recuperació, l'estat de fusió i l'acceptació de la peça modelada.
Què vol dir Nanhaiya per mutant i gradual
La paraula "mutant" a la nostra pàgina de producte no significa un cargol reparat o modificat. Descriu un perfil de compressió brusc, de vegades anomenat disseny de canvi de pas. Un canal d'alimentació profund canvia a un canal de mesura poc profund en una secció de compressió curta.
Un cargol gradual fa el mateix canvi general a una distància molt més llarga. La seva profunditat del canal disminueix contínuament, de manera que el material veu compressió i cisalla acumulada a més de longitud de cargol.
| Geometria | Gamma de secció de compressió Nanhaiya | Canvi de profunditat del canal | Caràcter plastificant |
|---|---|---|---|
| Mutant o brusc | Al voltant del 5% al 15% de la longitud total del cargol | Transició curta i diferent de profund a poc profund | Compactació ràpida i cisalla intensa a curta distància |
| Gradual | Al voltant del 40% al 60%, amb aproximadament un 50% típic | Reducció lenta i contínua mitjançant una transició llarga | Conversió d'energia més suau i cisalla progressiva |
La nostra visió de fàbrica:els dos cargols poden tenir el mateix diàmetre, longitud total i connexió d'accionament mentre es comporten de manera diferent dins del canó. És per això que una mostra desgastada i un model de màquina no ens diuen si s'ha de copiar l'antic perfil de procés.
ElCategoria de cargol d'emmotllament per injecció Nanhaiyaconté els dos tipus. Per al procés de selecció de cargol, barril i resina més ampli, utilitzeu el nostreGuia de selecció del barril de cargol d'emmotllament per injecció.
Cargol d'emmotllament per injecció mutant vs gradual d'un cop d'ull
La llista de materials a continuació és una direcció de selecció, no un substitut de les dades del fabricant de resina. El PA farcit pot desgastar més la mateixa geometria. El PP reciclat pot alimentar-se i recuperar-se de manera diferent del PP verge. L'ABS ignífug pot reduir la finestra tèrmica en comparació amb un grau sense omplir.
| Camp de decisió | Cargol mutant o brusc | Cargol gradual |
|---|---|---|
| Secció de compressió | Curt, al voltant del 5% al 15% de la longitud del cargol | Llarg, al voltant del 40% al 60% de la longitud del cargol |
| Perfil del canal | La profunditat canvia ràpidament en una transició definida | La profunditat disminueix constantment a través de la transició |
| Entrada d'energia | Compressió i cisalla més concentrades | L'entrada d'energia es desenvolupa a una distància més llarga |
| Comportament de fusió | Ràpida plastificació per a materials adequats al perfil brusc | Plastificació més suau per a materials que necessiten un camí més suau |
| Exemples de resina Nanhaiya | PE, PP, PA, POM i PTFE | PVC rígid, PS, PC, PSU i ABS |
| Compartiment conegut | La fusió inicial pot necessitar més treball sobre la uniformitat de la temperatura | Una transició més llarga pot no oferir la recuperació més ràpida per a cada grau cristal·lí |
| Controls de processos | Contrapressió, velocitat del cargol, recuperació, variació i degradació de la fusió | Recuperació, residència, història tèrmica, mescla i qualitat de la part |
| Raó equivocada per triar | "Necessitem un cicle més ràpid" sense dades de fusió i part | "El material és sensible a la calor" sense la finestra exacta de grau i temperatura |
La pàgina de productes mutants de Nanhaiya enumera entre un 15% i un 30% d'eficiència de plastificació superior a un cargol gradual per al deure de plàstic cristal·lí descrit. Aquesta comparació esdevé útil per a un comprador només quan es fixen la resina, el tir, la definició de recuperació, la velocitat del cargol, la contrapressió i la condició de fusió acceptada. Posaríem aquestes condicions al pla de prova abans de posar el percentatge en una garantia de compra.
Regla de selecció curta:utilitzar l'estructura del polímer per triar la primera geometria a avaluar. Utilitzeu proves de producció per aprovar-ho. Si un cargol escurça la recuperació, però crea variacions de temperatura, taques negres, esquerdes o deriva del pes del tir, no ha millorat el procés.

Trieu per la resina real, no per un acrònim de polímer
Un nom de resina inicia la conversa. No acaba el dibuix. El grau, la referència de viscositat, el reforç, el retardant de flama, el color, el contingut reciclat i la condició d'humitat poden canviar la plastificació, el desgast i la recuperació.
La norma ISO 1133-1:2022 defineix les proves MFR i MVR a temperatura i càrrega especificades. També assenyala que aquestes proves utilitzen velocitats de cisalla molt més baixes que el processament normal i són principalment eines de control de qualitat. Envieu el valor i la condició de prova, però no demaneu al fabricant de cargols que predigui tot el cicle només des de MFR.
Punt de partida cristal·lí
Per a PE, PP, PA, POM i PTFE, Nanhaiya comença amb el perfil mutant. A continuació, comprovem el grau exacte, el comportament de fusió, el farciment, la humitat i les dades de recuperació de la màquina.
Punt de partida amorf
Per a PVC rígid, PS, PC, PSU i ABS, Nanhaiya comença amb el perfil gradual. La transició llarga admet un camí de plastificació més suau, però la finestra tèrmica real encara prové del proveïdor de material.
Producció mixta
Si una màquina executa els dos grups, enumereu la quota de producció i el problema de qualitat més difícil per a cada grau. Un cargol d'ús general pot ser pràctic, però s'ha d'aprovar com a compromís.
| Camp material | Què enviar | Per què és important per al perfil |
|---|---|---|
| Identitat exacta | Proveïdor, grau comercial, família de polímers i substituts homologats | Els diferents graus sota un acrònim poden tenir diferents viscositats i comportament tèrmic |
| Referència de flux | Valor de MFR o MVR, temperatura, càrrega i condició de la mostra | Permet una comparació controlada entre lots de producció i qualificacions candidates |
| Reforç | Tipus de vidre, carboni o mineral i percentatge en pes | Canvia el desgast, l'entrada d'energia, la barreja i l'elecció del sistema de superfície |
| Fracció reciclada | Percentatge, font, variació de lot i contaminació | Pot canviar la consistència de l'alimentació, l'historial de degradació i la recuperació |
| Additius | Retardant de flama, pigment, estabilitzador, lubricant i masterbatch | Pot canviar la corrosió, la dispersió i la sensibilitat tèrmica |
| Contingut d'aigua | Resultat, mètode, configuració de l'assecador i manipulació del material | Separa els problemes de cargols de l'aixafament o la degradació relacionats amb la humitat |
| Finestra del proveïdor | Condicions de fusió, motlle i assecat recomanades | Crea la finestra de prova permesa per al cargol nou |
ISO 15512:2019 cobreix mètodes de contingut d'aigua per a plàstics i inclou específicament PA, PC, PP, PE, PTFE i PVC entre els materials adequats per a un dels seus mètodes. Utilitzeu el mètode requerit per la resina o el sistema de qualitat. Un punt de consigna de l'assecador per si mateix no és un resultat d'humitat.
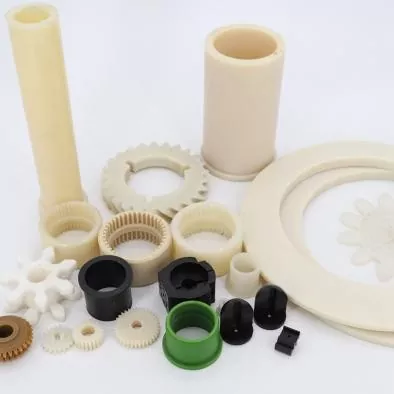
Què demano abans de triar un perfil:quina nota controla els teus rebutjos? Una màquina pot executar PP la major part de la setmana, però el difícil treball de PA farcit de vidre pot determinar el sistema de superfície i la finestra de recuperació acceptable. La participació en la producció és important, i la part més exigent també.
Com canvia el perfil de compressió plastificant
Durant la recuperació del cargol, els pellets entren a la secció d'alimentació mentre el cargol giratori es mou cap enrere. La profunditat del canal, la calor del canó, la fricció, la contrapressió i la velocitat del cargol determinen com aquest material es compacta, es fon i es barreja abans del següent tret.
El cargol mutant concentra gran part d'aquest canvi en una zona curta. Això pot accelerar la plastificació per obtenir un grau cristal·lí adequat. La mateixa intensitat pot deixar més variació de temperatura si la velocitat del cargol i la contrapressió s'empenyen sense comprovar la fosa.
El cargol gradual utilitza més longitud per a la transició. El material veu una reducció més constant de la profunditat del canal, la qual cosa dóna als graus amorfs i sensibles a la calor un camí més suau. No excusa un llarg temps de residència, un assecat deficient, un barril sobredimensionat o una contrapressió excessiva.
| Observació de processos | Què pot significar | Què cal comprovar abans de canviar el cargol |
|---|---|---|
| La recuperació és lenta però la qualitat de les peces és estable | El cargol pot tenir una capacitat de plastificació limitada o el cicle es pot configurar de manera conservadora | Tret real, temps de refredament, velocitat del cargol, contrapressió, sortida de l'escalfador i càrrega de la unitat |
| La recuperació és ràpida, però augmenta la variació de la fosa | L'energia pot estar entrant massa ràpidament o la barreja pot ser incompleta | Mètode de temperatura de fusió, velocitat del cargol, contrapressió, variació de tir i defectes |
| Les taques negres augmenten després d'un canvi de velocitat | Pot estar implicat calor de cisalla, residència, dipòsits o desgast | Historial del material, resultat de purga, punts de consigna, estat de fusió real, cargol i bóta |
| Splay apareix a PA o PC | Hi pot haver condicions d'humitat, degradació, gas o plastificació | Contingut d'aigua mesurat, registres d'assecat, residència, descompressió i estat de fusió |
| El pes del coixí o el tir es desplaça | La vàlvula de retenció, el joc, la consistència de l'alimentació o la plastificació poden ser inestables | Punta de cargol, perforació del barril, tendència de recuperació, alimentació i repetibilitat del procés |
| La càrrega del motor augmenta després d'afegir farciment | El compost va canviar el parell i el desgast | Nivell de farciment, potència real, velocitat del cargol, contrapressió i sistema de superfície |
No utilitzeu la contrapressió per reparar la geometria incorrecta indefinidament.La contrapressió pot millorar la barreja i la preparació de la fusió, però també afegeix treball, temps de recuperació i calor. Enregistreu la configuració i el resultat. Si la finestra del procés acceptable es fa massa estreta, reviseu el perfil del cargol.
Quan la recuperació sigui la principal queixa, seguiu el nostreDiagnòstic de recuperació de cargols d'emmotllament per injeccióabans de demanar un reemplaçament. Aquesta pàgina separa les causes de material, configuració, unitat, desgast i capacitat de cargol.
Fes coincidir el diàmetre del cargol i la mida del canó amb el tret real
El perfil de compressió no fixa una unitat de plastificació sobredimensionada o subdimensionada. La guia de selecció d'injecció actual de Nanhaiya utilitza del 35% al 70% de la capacitat màxima de tir com a rang de treball per al tret real. Utilitzeu el càlcul aprovat pel fabricant de la màquina, la densitat del material i les dades completes de la unitat de plastificació abans d'aplicar aquest rang.
Les pàgines de productes publiquen les mateixes 23 combinacions comunes de cargol i canó per a geometries mutants i graduals. Aquestes són referències de rang. Una comanda de reemplaçament encara necessita totes les dimensions d'interfície, zona, fil, espatlla i canó del dibuix aprovat.
| Quantitat d'injecció publicada | Diàmetre del cargol × longitud | Diàmetre del canó × longitud |
|---|---|---|
| 30 a 90 g | Φ30 × 900 mm | Φ85 × 860 mm |
| 60 a 125 g | Φ35 × 910 mm | Φ85 × 860 mm |
| 100 a 150 g | Φ38 × 935 mm | Φ95 × 900 mm |
| 125 a 160 g | Φ40 × 980 mm | Φ95 × 910 mm |
| 125 a 300 g | Φ42 × 1.030 mm | Φ105 × 1.110 mm |
| 250 a 400 g | Φ45 × 1.210 mm | Φ115 × 1.165 mm |
| 300 a 500 g | Φ50 × 1.300 mm | Φ125 × 1.260 mm |
| 450 a 600 g | Φ55 × 1.335 mm | Φ130 × 1.320 mm |
| 500 a 700 g | Φ56 × 1.350 mm | Φ130 × 1.350 mm |
| 500 a 700 g | Φ60 × 1.380 mm | Φ140 × 1.350 mm |
| 650 a 800 g | Φ65 × 1.415 mm | Φ150 × 1.420 mm |
| 700 a 1.000 g | Φ70 × 1.790 mm | Φ160 × 1.685 mm |
| 80 a 125 g | Φ75 × 1.825 mm | Φ170 × 1.725 mm |
| 100 a 150 g | Φ80 × 2.000 mm | Φ180 × 1.805 mm |
| 125 a 200 g | Φ85 × 2.300 mm | Φ190 × 1.900 mm |
| 200 a 300 g | Φ90 × 2.700 mm | Φ210 × 2.000 mm |
| 250 a 500 g | Φ100 × 2.600 mm | Φ230 × 2.405 mm |
| 300 a 600 g | Φ110 × 2.600 mm | Φ256 × 2.590 mm |
| 400 a 1.000 g | Φ120 × 2.800 mm | Φ256 × 2.800 mm |
| 600 a 800 g | Φ130 × 3.010 mm | Φ256 × 2.970 mm |
| 800 a 1.000 g | Φ145 × 3.010 mm | Φ256 × 3.200 mm |
| 1.000 a 1.500 g | Φ160 × 3.500 mm | Φ270 × 3.200 mm |
| 1.300 a 2.500 g | Φ170 × 3.415 mm | Φ317 × 3.380 mm |
La nostra visió de fàbrica:la taula ajuda a identificar la gamma de fabricació publicada de Nanhaiya. No identifica el vostre substitut. La mateixa quantitat d'injecció nominal pot aparèixer amb diferents versions de màquina, supòsits de densitat de resina, puntes de cargol i interfícies. Alliberem el dibuix a partir de mesures i dades de màquina aprovades.
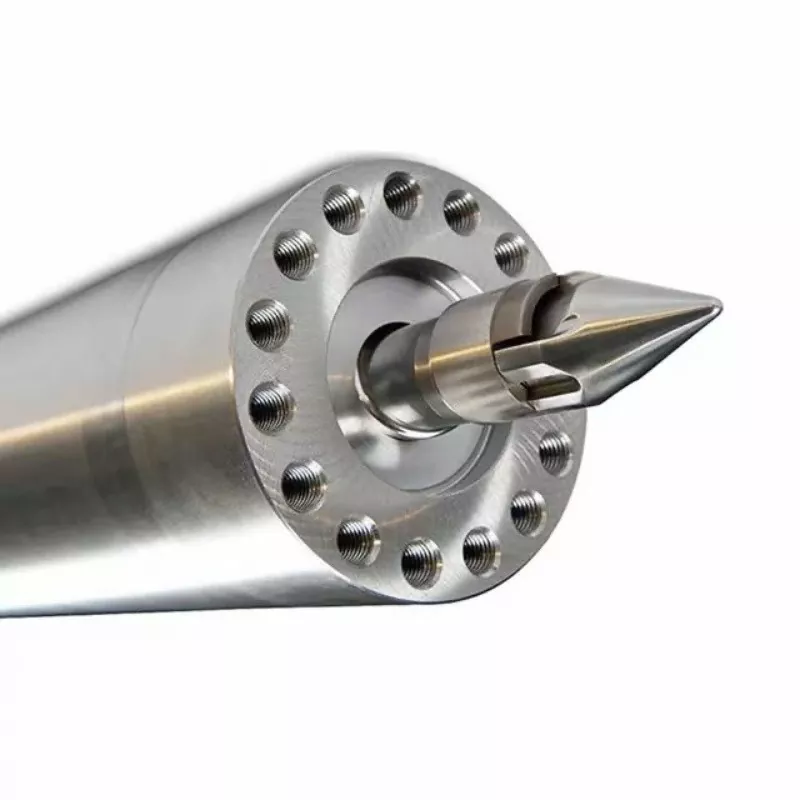
La punta del cargol controla el segellat de la fusió durant la injecció, així que comproveu-ho amb el cargol principal. El nostreGuia de selecció de punta de cargol d'emmotllament per injecciócobreix el viatge de l'anell de control, el seient, el fil, l'espatlla, el pas de fusió i les proves de desgast.
Jutgeu la velocitat de recuperació i la qualitat de la fusió en la mateixa prova
Un cargol pot acabar la recuperació abans que s'acabi el refredament i tot i així preparar una fusió pobre. Un segon cargol es pot recuperar més lentament, però manté una millor repetibilitat del tir. La decisió de compra requereix dades de cicle i qualitat del material.
La ISO 294-1:2017 proporciona principis generals per a condicions d'emmotllament per injecció reproductibles i informes coherents dels paràmetres principals del procés per a mostres d'assaig. La vostra peça de producció té el seu propi motlle i pla d'acceptació, però s'aplica la mateixa disciplina: fixar el material i informar de les condicions de modelat.
| Camp de prova | Registre | Què diu el resultat al comprador |
|---|---|---|
| Temps de recuperació | Definició d'inici i parada, mitjana i variació | Si la plastificació s'adapta a la finestra de cicle disponible |
| Velocitat del cargol | Perfil de revolucions reals, no només la configuració màxima | Amb quina rapidesa la superfície del cargol treballa el material |
| Pressió posterior | Configuració, resposta real i unitat | La resistència utilitzada per augmentar la preparació de la massa fosa |
| Temperatura de fusió | Localització, mètode, mitjana i variació | Si una recuperació més ràpida va canviar la condició tèrmica |
| Coixí i tir | Coixí, pes del tir i variació en cicles definits | Si el sistema de plastificació i anti-retorn segueix sent repetible |
| Càrrega de la unitat | Potència real, corrent o parell mitjançant recuperació | Si el nou perfil augmenta el servei mecànic |
| Resultat parcial | Dimensions, aspecte, defectes i proves requerides | Si la fusió produeix una part acceptada |
| Canvi | Purgeu la quantitat, el temps i el recompte de rebutjos si escau | Tant si el perfil s'adapta a la producció de diversos materials com a colors |
La norma ISO 294-4:2018 proporciona un mètode per determinar la contracció posterior a l'emmotllament i l'emmotllament de mostres de prova de termoplàstics modelades per injecció. Les dimensions de les peces de producció segueixen el dibuix i el pla de qualitat, però la contracció no s'ha de tractar com un resultat només de cargol. El material, el motlle, la direcció del flux, les condicions de retenció i el refredament també són importants.


La meva prova de compra:No comparo els dos cargols amb la seva configuració més ràpida possible. Els comparo a la configuració que fan les peces acceptades. A continuació, miro el marge de recuperació, la temperatura, la variació, la càrrega i la ferralla.
Trieu la superfície després que la direcció de la geometria sigui clara
Les dues pàgines de productes de Nanhaiya utilitzen 38CrMoAlA com a acer base i la llista de temperat, mecanitzat de precisió i nitruració en la ruta de fabricació. Les zones del cargol i el canó propenses al desgast poden rebre protecció d'aliatge de níquel-tungstè.
Les dades de producte següents són comunes a les pàgines mutants i graduals. Descriuen la gamma de construcció publicada de Nanhaiya. La cotització i el dibuix han d'indicar quin tractament s'aplica al cargol comandat, el canó o una zona de desgast seleccionada.
| Camp publicat | Valor Nanhaiya | Ús de compra |
|---|---|---|
| Material base | 38CrMoAlA | Anoteu el grau d'acer i l'evidència del material requerit |
| Duresa d'extinció | HB260 a 290 | Indica la ubicació, el mètode i el rang d'acceptació del component aplicable |
| Duresa de nitruració | HV900 a 1100 | Mantingueu el mètode Vickers i la ubicació de prova amb el valor |
| Profunditat de nitruració | 0,5 a 0,8 mm | Definir la base de profunditat i proves d'inspecció |
| fragilitat de la nitruració | Grau 1 o inferior | Identificar el mètode de govern i el requisit d'informe |
| Rugositat superficial | Ra0.4 | Col·loqueu el requisit a la superfície de treball correcta |
| Rectitud | 0,015 mm | Definiu la dada, la base de longitud i el mètode de mesura al dibuix |
| Duresa de l'aliatge | HRC55 a 62 | Escala Rockwell de l'estat, ubicació i estat de la superfície acabada |
| Profunditat d'aliatge | 0,8 a 2,0 mm | Definiu la cobertura i si la profunditat és abans o després de l'acabat final |
Una resina neta i sense farcir i un grau farcit de vidre o de carboni no creen el mateix deure de desgast. La categoria d'injecció Nanhaiya inclou aplicacions de PA reforçades i PC reforçades amb fibra de carboni. Indiqueu el tipus i el percentatge de farciment i, a continuació, aproveu les superfícies del cargol i del canó junts.
No deixeu que la duresa substitueixi la geometria.Un resultat HRC o HV no diu res sobre el diàmetre del cargol, el perfil de compressió, la cobertura de la capa, la rectitud o el forat actual del canó. Un cargol dur amb el perfil o el joc incorrecte encara és la part equivocada.
Les pàgines de productes inclouen una garantia d'un a dos anys depenent de la relació material-addició. Confirmeu la resina exacta, el rang de farciment, l'abast operatiu, el component cobert, les exclusions i el remei al contracte. La gamma publicada no s'ha de convertir en una sentència de garantia universal.
Les proves de fabricació han de seguir el dibuix aprovat
Les dues geometries necessiten diferents transicions de profunditat de canal, però totes dues depenen de la preparació controlada de l'acer, el mecanitzat, el tractament tèrmic, el processament de la superfície i la inspecció final. La pàgina d'equips de Nanhaiya enumera errors d'alimentació de serra CNC de 0,1 mm o menys, torns CNC per a peces de fins a 6 m, precisió de posicionament de perforació i fresat de 0,02 mm i mecanitzat de cinc eixos per a vols irregulars i estructures especials.
Aquestes capacitats de la màquina donen suport a la fabricació. No estableixen la tolerància d'ordre per si mateixos. El dibuix aprovat necessita dades, dimensions, toleràncies, mètodes d'inspecció i l'estat del canó d'acoblament.
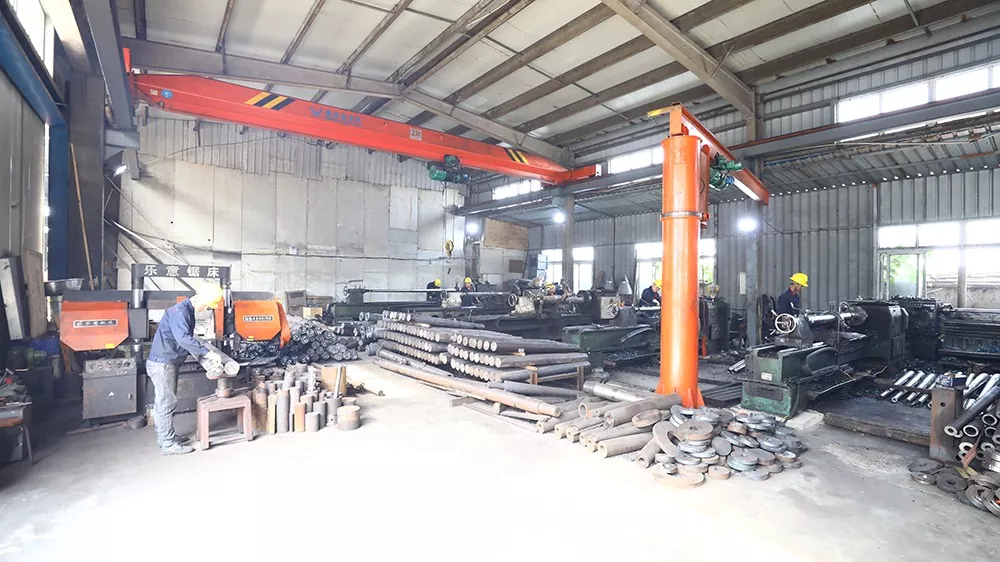

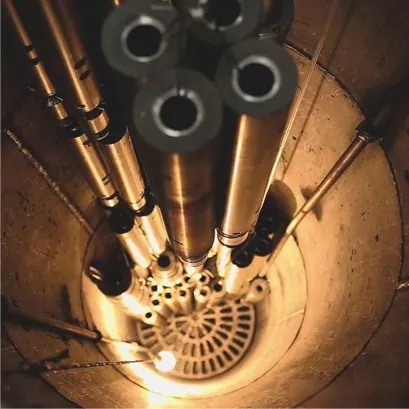

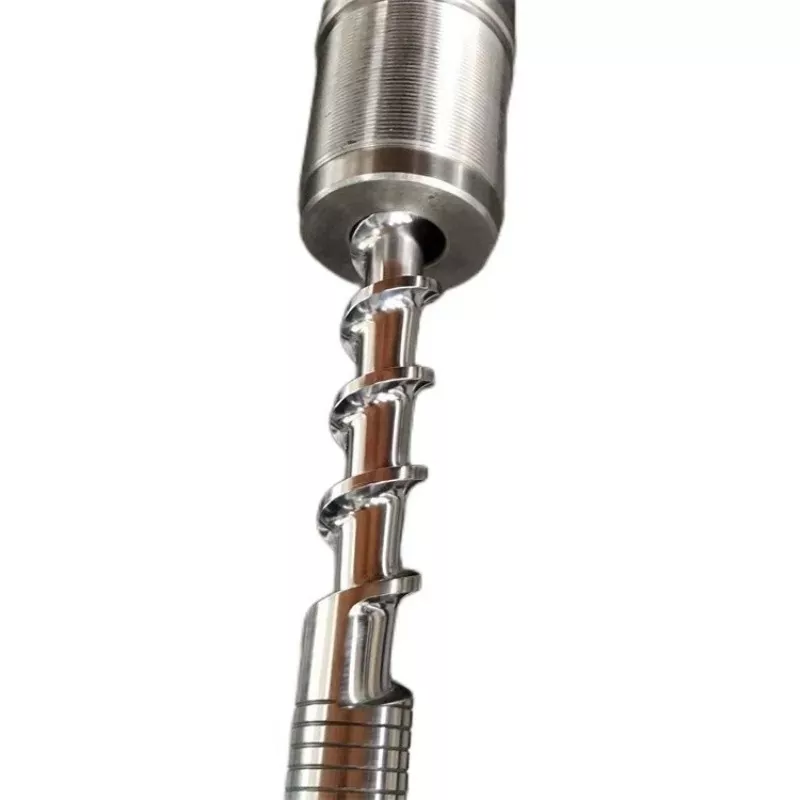

La nostra posició de fàbrica:No aproveu un cargol gradual o mutant d'una fotografia general de producte. Aprovar les longituds de la zona, les profunditats del canal, la transició de compressió, les interfícies i els punts d'inspecció del dibuix. La fotografia demostra l'aparença. El dibuix controla la peça.
Per a la seqüència de producció completa, vegeucom es fabriquen els cargols i els barrils. ElPàgina d'equips de producció Nanhaiyamostra la fàbrica i els equips de mecanitzat utilitzats per al treball de cargols i barrils.
Llista de verificació de RFQ per a cargols d'emmotllament per injecció mutants i graduals
Una bona RFQ ens permet separar l'ajust de la màquina del redisseny del procés. Marca les dades desconegudes com a desconegudes. Si el cargol vell mai va fer una peça acceptable, digueu-ho clarament perquè la fàbrica no la tracti com una referència de geometria.
- Fabricant de màquina, model, sèrie i versió
- Dibuixos aprovats de cargols, canó, punta i broquets
- Mesures de desgast del diàmetre exterior del cargol i de l'ID del canó recents
- Connexió d'accionament, cara d'empenta i dades axials
- Cada fabricant de resina i grau exacte
- Llista de producció cristal·lina, amorfa o mixta
- MFR o MVR amb temperatura i càrrega de prova
- Farciment, fibra, contingut reciclat i additius
- Resultat del contingut d'aigua i procés d'assecat
- Pes real de la peça per material
- Capacitat màxima de tir de màquina i base de densitat
- Temps de cicle, temps de refredament i temps de recuperació
- Perfil de velocitat i contrapressió del cargol
- Punts de consigna del barril i temperatura de fusió mesurada
- Càrrega del motor o parell de plastificació si està disponible
- Coixí i variació del pes del tir
- Dimensions de les peces, defectes i dades de rebuig
- Perfil actual del cargol i problemes coneguts
- Material necessari i registres d'inspecció
- Quantitat, destinació i data de lliurament requerida
- Suport a la instal·lació i posada en marxa
- Requisits de garantia i reparació del contracte
| Si el comprador diu | El que Nanhaiya encara necessita |
|---|---|
| "La màquina és una premsa de 500 tones" | Versió de plastificació, dimensions de cargol i canó, ús de granalla i resina |
| "Emmotllem niló" | Família i grau de PA exactes, humitat, percentatge de vidre, granalla i defectes |
| "La recuperació és massa lenta" | Cicle, refrigeració, definició de recuperació, velocitat, contrapressió, temperatura i càrrega |
| "Copia el cargol vell" | Evidència que el perfil antic complia qualitat i cicle, més el dibuix original |
| "Fes-lo bimetàl·lic" | Mecanisme de desgast, zona danyada, superfície del canó, cobertura de la capa i pla d'inspecció |
| "Necessitem el cargol més ràpid" | Límits de fusió, qualitat de peça i servei de màquina acceptats al cicle objectiu |
La de Nanhaiyaprocés de serveicomença amb el diagnòstic de material, màquina i capacitat, seguit de la concordança de paràmetres com ara diàmetre, L/D, profunditat de ranura i material. El lloc també inclou instruccions d'instal·lació, resolució de problemes, suport de manteniment, resposta les 24 hores i una solució en 48 hores. Indiqueu el suport específic del projecte i els termes de garantia al contracte.
Proveu el cargol nou amb l'antiga línia de base de producció
Construeix el pla d'acceptació abans de fabricar el cargol. Utilitzeu el mateix lot de resina sempre que sigui possible i registreu el cargol antic en condicions estables i conegudes. Si el cargol antic està massa gastat per formar una línia de base útil, indiqueu-ho i utilitzeu un objectiu de producció acordat.
- Congelar el material de prova.Registre de grau, lot, preparació, estat MFR o MVR, farciment, humitat i assecat.
- Definir l'estat de la màquina.Identifiqueu el cargol, el canó, la punta, el broquet, el motlle, l'escalfador i l'estat de la unitat.
- Estableix els punts de comparació.Utilitzeu la velocitat del cargol acordada, la contrapressió, el tir, el coixí, el perfil del canó i el cicle de refrigeració.
- Espereu un procés estable.Acordar el nombre de cicles i l'esdeveniment que reinicia el període d'estabilització.
- Captura de dades sincronitzades.Registre la recuperació, la temperatura de fusió, la càrrega, el coixí, el pes del tir i els resultats de les peces durant els mateixos cicles.
- Aplicar límits.Atureu o rebutgeu el punt quan la temperatura, la càrrega de la unitat, la degradació, les dimensions o una altra condició aprovada es mou fora de la seva finestra.
- Deseu la línia de base acceptada.Conserveu la configuració, les mitjanes, la variació, les mostres i els registres d'inspecció de components per al manteniment futur.
| Element d'acceptació | Condició de passada útil |
|---|---|
| Ajust mecànic | Totes les interfícies, moviment i espais lliures coincideixen amb el dibuix i la màquina aprovats |
| Recuperació | Acabats de plastificació dins de la finestra de cicle pactada sense sobrecàrrega de l'accionament |
| Condició de fusió | La temperatura i la qualitat de fusió visible es mantenen dins del rang aprovat |
| Repetibilitat | El coixí, el pes del tir i els resultats de la part mantenen la variació acordada |
| Qualitat de la part | Les dimensions, l'aspecte i les proves requerides compleixen les especificacions de la peça |
| Estat de la superfície | No hi ha cap puntuació anormal, contacte, dany al recobriment o material penjat després de la prova |
| Documentació | Els registres de dibuix, material, tractament i inspecció coincideixen amb la identitat lliurada |
L'elecció només es completa després de l'emmotllament:el perfil correcte és el que prepara una fusió acceptada dins del cicle mantenint sota control l'accionament, la temperatura i el desgast. La secció de compressió més curta no és automàticament més ràpida en la producció útil. El més llarg no és automàticament més segur.
Preguntes freqüents
Què és un cargol d'emmotllament per injecció mutant?
A la pàgina del producte de Nanhaiya, mutant significa un perfil de compressió brusc o de canvi de pas. La seva secció de compressió ocupa entre el 5% i el 15% de la longitud total del cargol, i la profunditat del canal canvia ràpidament entre la secció d'alimentació profunda i la secció de mesura poc profunda. La transició curta produeix una compressió intensa i un cisallament en una distància curta.
Quina diferència hi ha entre els cargols d'emmotllament per injecció mutants i graduals?
La diferència principal és com canvia la profunditat del canal a través de la secció de compressió. Un cargol mutant fa aquest canvi al voltant del 5% al 15% de la longitud total. Un cargol gradual utilitza una transició llarga i contínua, normalment del 40% al 60% de la longitud total a la pàgina de Nanhaiya. Això canvia la velocitat de fusió, la història de cisalla, el comportament de recuperació i la uniformitat de la temperatura de fusió.
Quines resines són els punts de partida d'un cargol d'emmotllament per injecció mutant?
Nanhaiya enumera PE, PP, PA, POM i PTFE com a aplicacions per al disseny mutant perquè es tracta de materials cristal·lins o semicristal·lins amb una transició de fusió més definida. El grau exacte, la viscositat, el farciment, la humitat, l'ús del tret, el cicle i els requisits de qualitat encara s'han de revisar abans d'aprovar la geometria.
Quines resines són els punts de partida per a un cargol d'emmotllament per injecció gradual?
Nanhaiya enumera PVC rígid, PS, PC, PSU i ABS per al seu disseny gradual. La secció de compressió llarga ofereix un canvi més suau en la profunditat del canal i un camí de plastificació més suau. Les dades de processament del proveïdor de resina, el requisit d'humitat, el paquet d'additius, la qualitat de la part i el cicle encara controlen la selecció final.
Un cargol d'emmotllament per injecció pot funcionar tant amb resines cristal·lines com amorfs?
Una geometria de propòsit general pot processar diverses resines, però és un compromís. Enumereu cada grau aprovat i la quota de producció de cadascun. A continuació, compareu el temps de recuperació, la temperatura de fusió, la repetibilitat del tir, el risc de color o degradació i el desgast. Un cargol dedicat és més fàcil de justificar quan un material exigent controla la qualitat o el temps de cicle.
La recuperació més ràpida del cargol demostra que el cargol mutant és millor?
No. El temps de recuperació només importa si el cargol s'acaba de plastificar dins del cicle i la fosa es manté uniforme. Compareu el temps de recuperació amb la temperatura de fusió, la contrapressió, la velocitat del cargol, el coixí, la variació del pes del tir, els defectes visibles i els resultats de les peces. Una recuperació més ràpida que augmenta la degradació o la variació no és una millora.
Quina informació s'ha d'enviar per a una cotització de cargol mutant o gradual?
Envieu el model i la versió de la màquina, els dibuixos aprovats del cargol i el canó, la punta del cargol i les interfícies d'accionament, cada grau de resina, condició de prova MFR o MVR, farciment i contingut reciclat, dades d'humitat i assecat, pes del tir, capacitat màxima de tir, cicle i temps de recuperació, velocitat del cargol, contrapressió, perfil de temperatura, defectes, mapa de desgast i registres d'acceptació requerits.
Quines dades de material i superfície publica Nanhaiya per a aquests cargols?
Nanhaiya enumera l'acer 38CrMoAlA, la duresa d'extinció de HB260 a 290, la duresa de nitruració HV900 a 1100, la profunditat de nitruració de 0,5 a 0,8 mm, la fragilitat de nitruració de grau 1 o inferior, la rugositat superficial Ra0,4, la duresa de 0,015 mm a 0,015 i la duresa HRC 0,015 a 60 mm 2,0 mm de profunditat d'aliatge. La comanda ha d'identificar quins valors s'apliquen a la construcció seleccionada i com s'inspeccionaran.
Fonts consultades per a aquesta guia
- Nanhaiya: cargol d'emmotllament per injecció mutant
- Nanhaiya: cargol d'emmotllament per injecció gradual
- Nanhaiya: categoria de cargols d'emmotllament per injecció
- Nanhaiya: Equip de producció
- Nanhaiya: Procés de servei
- ISO 294-1:2017: Emmotllament per injecció d'espècimens d'assaig termoplàstics, principis generals
- ISO 294-4:2018: Determinació de la contracció de l'emmotllament
- ISO 1133-1:2022: Determinació de MFR i MVR
- ISO 15512:2019: Determinació del contingut d'aigua
- ISO 10350-1:2025: Dades comparables d'un sol punt per a materials d'emmotllament
Les dades de geometria, aplicació, rang dimensional, material, superfície, fàbrica i servei del producte Nanhaiya provenien del lloc web de l'empresa en directe. Les pàgines ISO es van utilitzar per a l'abast de les proves i estàndards de dades esmentats. El pressupost, el dibuix, les dades del proveïdor de resina i el pla d'acceptació controlen el projecte final.