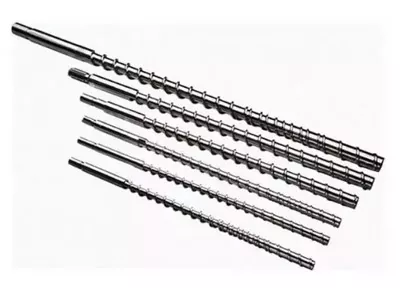
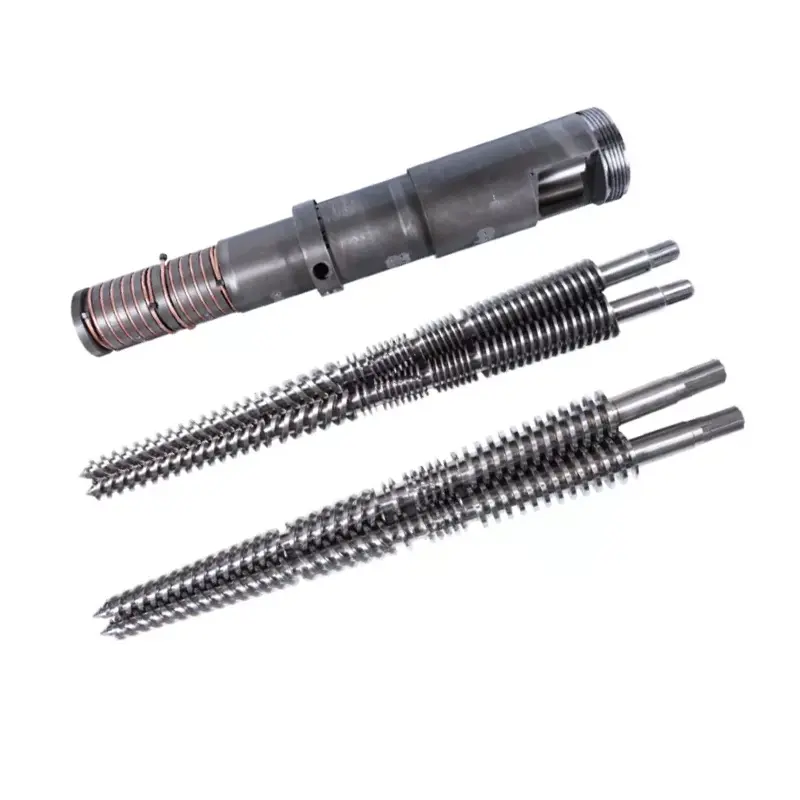
L'alta velocitat no és una etiqueta del motor ni una rpm impressionant. És una finestra de funcionament estable en la qual el cargol, el canó, la caixa de canvis, els escalfadors, el sistema de refrigeració i la matriu produeixen PE o PP comercialitzables a temperatura i càrrega controlades. Aquesta guia mostra què ha de definir un comprador abans d'aprovar un dibuix, un preu o una promesa de producció.
Resposta ràpida
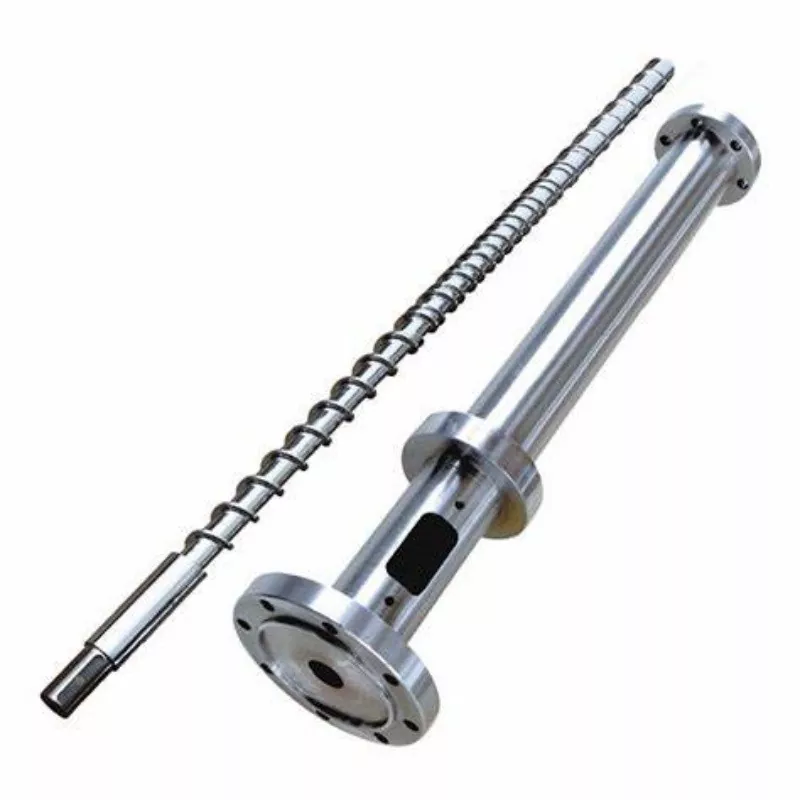
Especifiqueu un cargol únic d'alta velocitat de PE o PP segons el material real, la sortida comercialitzable, el producte i la matriu, la velocitat de la superfície del cargol, la finestra de temperatura de fusió, la pressió, el servei del motor i la caixa de canvis, la capacitat de refrigeració, l'entorn de desgast i el mètode d'acceptació. No compreu només per diàmetre i rpm màxim.
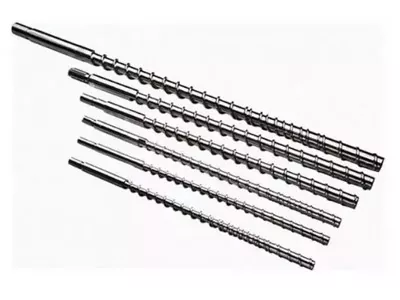
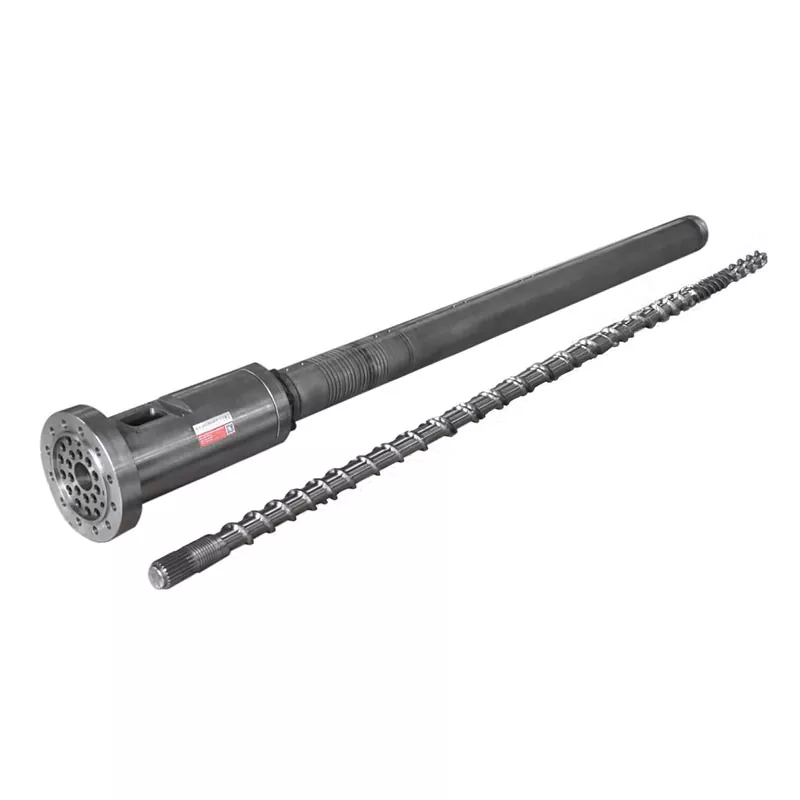
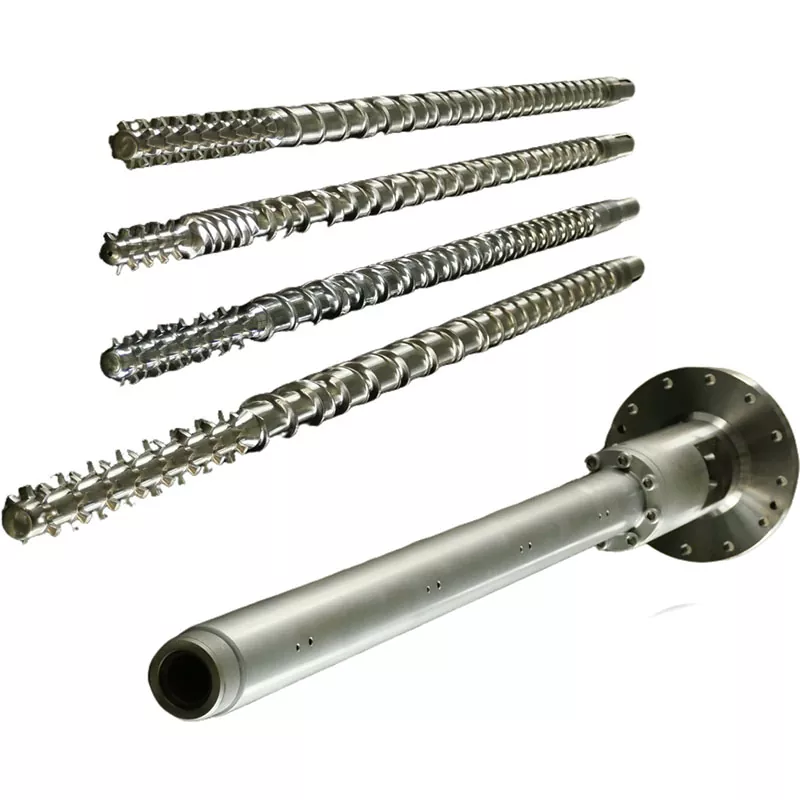
Nanhaiya publica nou models d'un sol cargol de NHY20 a NHY150, amb rangs de sortida de 3 a 1.300 kg/h i rangs de velocitat de 10 a 150 rpm a tota la família. El seu producte d'alta velocitat de PE i PP utilitza una geometria de cargol optimitzada, una caixa de canvis d'alt parell, barrils especials de ranura d'alimentació i una construcció d'aliatge resistent al desgast. Converteix cada objectiu del projecte en un punt de prova estable mitjançant la resina, la matriu, la finestra de qualitat i el límit de mesura elèctrica.
L'alta velocitat és una especificació del sistema, no una rpm
Quan un comprador em demana un cargol de 150 rpm, la meva següent pregunta és el diàmetre. Un cargol de 45 mm a 150 rpm i un cargol de 75 mm a 150 rpm no tenen la mateixa velocitat superficial, volum de canal, servei de fusió o requisit de parell. El producte, la matriu i el sistema de refrigeració aigües avall també poden esdevenir el límit abans que la unitat assoleixi la seva velocitat màxima.
Una especificació útil d'alta velocitat connecta sis coses: què entra a la tremuja, què hi fa el cargol, què pot oferir la caixa de canvis contínuament, què pot escalfar i refredar el barril, què resisteix la matriu i què ha de passar el producte acabat. Si en falta un, el màxim de revolucions és només un nombre mecànic.
| Frase de comprador | El que no defineix | Millor compra d'idioma |
|---|---|---|
| Cargol PE d'alta velocitat | Qualitat de PE, diàmetre, velocitat superficial, producte o finestra de qualitat | Indiqueu la resina exacta, el diàmetre del cargol, el rang estable de rpm, la sortida i els límits de fusió |
| Línia PP d'alt rendiment | Si la producció vol dir material brut o producte comercialitzable | Indicar kg/h comercialitzable a dimensions, defectes, pressió i temperatura pactades |
| Disseny d'estalvi d'energia | El límit elèctric, la línia de base i les condicions de qualitat | Compareu els kWh/kg mesurats amb la mateixa resina, matriu i qualitat de producte acceptada |
| Cargol resistent al desgast | Aliatge, cobertura, profunditat, mètode d'assaig i contracara de canó | Posa la construcció de la superfície i els llocs d'inspecció al dibuix |
| S'adapta a la nostra extrusora existent | Connexió, empenta, obertura d'alimentació, estat del forat i alineació | Aprovar un dibuix d'interfície acotat i les mesures actuals del barril |
La nostra visió de fàbrica:Prefereixo rebre cinc punts de funcionament estables que un màxim heroic. Una línia que assoleix les rpm màximes durant cinc minuts, però es desplaça en pressió, sobreescalfa la fosa o fa que la canonada no sigui de mida no ha passat una prova d'alta velocitat.
Si la pregunta immediata és com canvien les rpm la temperatura i la sortida durant el funcionament, utilitzeu la nostra guia per separatvelocitat del cargol, temperatura de fusió i sortida. Aquesta pàgina se centra en la compra i l'acceptació.
Gamma de models d'un sol cargol publicada per Nanhaiya
ElNanhaiya PE i PP d'alta velocitat de cargol únics'ofereix per a l'extrusió de canonades i altres deures continus de PE i PP. La nostra pàgina actual combina una estructura de cargol optimitzada amb caixes d'engranatges de gran parell i barrils especials de ranura d'alimentació. També enumera una doble millora de l'eficiència en comparació amb els equips tradicionals i un disseny que pot reduir la temperatura d'extrusió del PP i l'ús d'energia.
Per a la contractació, aquests avantatges haurien de convertir-se en una definició de projecte comprovable. Arregleu la màquina de comparació, el lot de resina, el producte, la matriu, l'estat del filtre, la finestra de qualitat, el temps d'estabilització i el límit elèctric. Així és com una declaració útil de fàbrica es converteix en un resultat d'acceptació.
| Model | L/D | Sortida publicada | Velocitat publicada | Motor de conducció | Alçada central |
|---|---|---|---|---|---|
| NHY20 | 20:1 | 3 a 5 kg/h | 10 a 60 rpm | 1,1 / 1,5 / 2,2 kW | 1.000 a 1.400 mm |
| NHYZS25 | 25:1 | 5 a 8 kg/h | 10 a 60 rpm | 2,2 / 3,0 / 4,0 kW | 1.000 a 1.400 mm |
| NHY30 | 25:1 | 5 a 10 kg/h | 10 a 60 rpm | 2,2 / 3,0 / 4,0 kW | 1.000 a 1.400 mm |
| NHY45 | De 25:1 a 36:1 | 10 a 120 kg/h | 10 a 150 rpm | 5,5 a 22 kW | 1.000 a 1.400 mm |
| NHY65 | De 25:1 a 36:1 | 60 a 300 kg/h | 20 a 150 rpm | 22 a 75 kW | 1.000 mm |
| NHY75 | De 25:1 a 36:1 | 200 a 450 kg/h | 20 a 150 rpm | De 30 a 132 kW | 1.000 mm |
| NHY90 | De 25:1 a 36:1 | 180 a 600 kg/h | 20 a 110 rpm | De 30 a 185 kW | 1.000 a 1.100 mm |
| NHY120 | De 25:1 a 36:1 | De 320 a 1.000 kg/h | 20 a 90 rpm | 75 a 280 kW | 1.000 a 1.250 mm |
| NHY150 | De 25:1 a 36:1 | De 400 a 1.300 kg/h | 20 a 75 rpm | 90 a 400 kW | 1.000 a 1.300 mm |
Aquests són rangs familiars publicats, no nou paquets de màquines fixes. No combineu la màxima potència, velocitat, motor i L/D en una fila i suposeu que la combinació està disponible automàticament per a cada resina i matriu.
Definiu la matèria primera de PE o PP abans de seleccionar el cargol
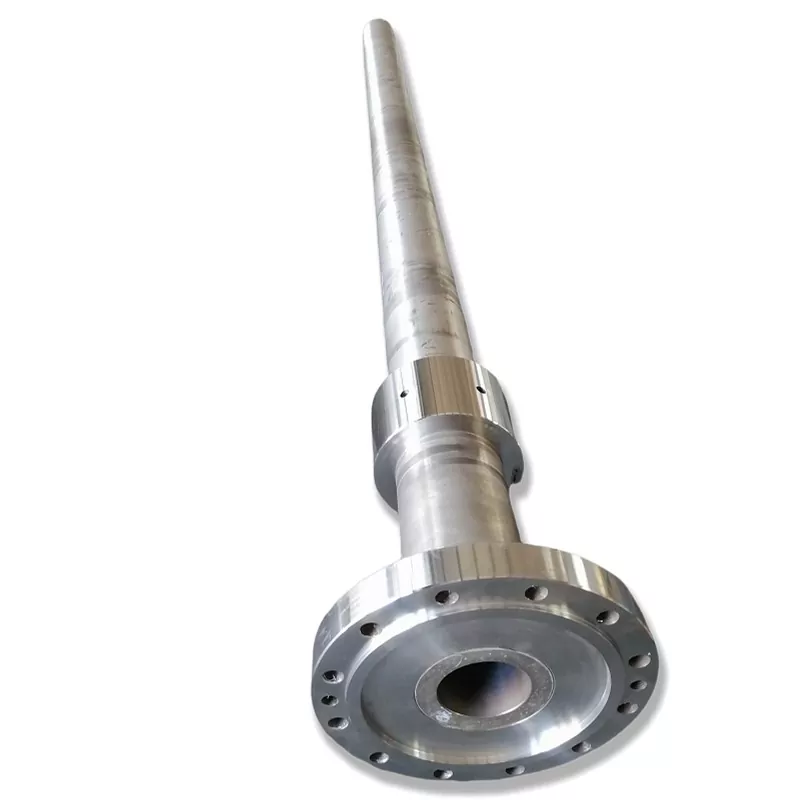
PE i PP són famílies, no especificacions completes del cargol. El compost de tubs a pressió HDPE, l'escamot reciclat de HDPE, la resina de pel·lícula LDPE i el PP farcit de minerals poden entrar a la mateixa conversa mentre exigeixen diferents decisions d'alimentació, fusió, barreja i desgast.
La norma ISO 17855-1 identifica els materials d'emmotllament i extrusió de polietilè mitjançant un sistema de designació que inclou la forma del material i els additius. La ISO 19069-1 fa el mateix amb el polipropilè i inclou informació com ara MFR, aplicació, mètode de processament, additius, farciments i materials de reforç. Utilitzeu les dades tècniques actuals del fabricant de resina amb aquesta identitat del material.
MFR o MVR
Informeu el valor amb la seva temperatura de prova i càrrega. La ISO 1133-1 assenyala que aquests mètodes de control de qualitat utilitzen taxes de cisalla més baixes que el processament normal, de manera que un número MFR no pot predir una finestra d'extrusió d'alta velocitat.
Contingut d'aigua
Informar del mètode de prova, resultat, assecat i emmagatzematge. ISO 15512 cobreix mètodes de contingut d'aigua per a PE, PP, pols, grànuls i articles de plàstic acabats.
Reologia del processament
La norma ISO 11443 cobreix la reometria capil·lar i de matriu d'escletxa a velocitats de cisalla rellevants per al processament. Utilitzeu dades de reologia reals quan un material difícil necessita més que una referència MFR.
| Camp material | Què enviar | Per què canvia la decisió del cargol |
|---|---|---|
| Identitat del polímer | Família PE o PP, fabricant, qualificació i qualificacions substitutives permeses | Estableix el context de fusió, viscositat i temperatura |
| Formulari d'alimentació | Pellet, pols, escama, triturat, aglomerat o barreja | Canvia l'ompliment del canal d'alimentació, l'adherència i l'estabilitat de sortida |
| Referència de flux | Valor MFR o MVR, temperatura, càrrega i preparació de la mostra | Permet la comparació controlada de qualificacions però no la predicció completa del procés |
| Contingut reciclat | Variació percentual, font, classificació, rentat i lot | Pot afegir densitat, humitat i contaminació variables |
| Farciment i pigment | Tipus, percentatge de pes i dades de partícules o fibra | Canvia el desgast, l'entrada d'energia, la barreja i les propietats acabades |
| Additius | Estabilitzador, lliscament, negre de carboni, masterbatch i altres articles de receptes | Pot canviar la dispersió, la fricció, la corrosió i la sensibilitat a la temperatura |
| Humitat i volàtils | Mètode, resultat, requisit d'assecat i ventilació | Canvia la qualitat de la superfície, l'estabilitat de la pressió i el risc de degradació |
| Estàndard de producte | Especificació de canonada, pel·lícula o un altre producte i pla de prova | Defineix la finestra de qualitat que ha de suportar el cargol |
Què vull veure a la RFQ:enumera el material normal i el material aprovat més difícil. Dissenyar al voltant del grau verge que flueix millor mentre la planta utilitza regularment una barreja reciclada o PP farcit crea un dibuix precís però incorrecte.
Per a les tasques de pelletització reciclada, utilitzeu el més detallatguia de disseny d'un sol cargol per a la granulació. Per a aplicacions cinematogràfiques, elPel·lícula LDPE i HDPE de cargol individualafegeix opcions de diàmetre i L/D per a la formulació i la línia de pel·lícula.
Converteix rpm en velocitat superficial del cargol
Rpm ens indica amb quina freqüència gira el cargol. La velocitat de la superfície ens indica amb quina rapidesa es mou la superfície de vol en relació amb el canó. Això fa que sigui una primera comparació millor quan els diàmetres difereixen.
Velocitat de la superfície del cargol: v = π × D × N / 60
ÚsDen metres,Nen revolucions per minut iven metres per segon.
| Punt model publicat | Diàmetre utilitzat en el càlcul | Velocitat | Velocitat superficial calculada | El que mostra la comparació |
|---|---|---|---|---|
| Velocitat superior NHY45 | 45 mm | 150 rpm | Uns 0,35 m/s | Les rpm altes en un diàmetre més petit no significa la velocitat superficial més alta |
| Velocitat superior NHY65 | 65 mm | 150 rpm | Uns 0,51 m/s | Les mateixes rpm mouen una superfície de vol més gran més ràpidament |
| Velocitat superior NHY90 | 90 mm | 110 rpm | Uns 0,52 m/s | Les rpm més baixes poden produir gairebé la mateixa velocitat superficial en un cargol més gran |
| Velocitat superior NHY150 | 150 mm | 75 rpm | Uns 0,59 m/s | El model publicat més gran assoleix el valor més alt en aquesta senzilla comparació |
El càlcul utilitza el diàmetre nominal del model i les rpm publicades superiors només per explicar la relació. No és un punt de funcionament aprovat ni una garantia de sortida.
La velocitat de la superfície encara no descriu la profunditat del canal, el pas, la geometria de la barrera, l'ompliment d'alimentació, la viscositat de la resina o la resistència de la matriu. Utilitzeu-lo per fer una pregunta millor, no per triar el cargol per un número.
Decisió pràctica:compareu diferents diàmetres per velocitat de superfície i, a continuació, compareu la línia real mitjançant una sortida estable, qualitat de fusió, pressió, càrrega i energia específica. Això evita que un cargol d'alta rpm més petit i un cargol més gran de rpm inferior siguin jutjats només per rpm.
Especifiqueu la producció comercialitzable, la producció específica i l'energia
La sortida pertany a una condició. Indiqueu la resina, el producte, la matriu, el gruix de la paret, l'estat de la pantalla, la velocitat, la temperatura de fusió, la pressió i els límits de qualitat al costat de cada valor de kg/h. El material brut a través de la tremuja no és el mateix que el producte comercialitzable després de la ferralla de posada en marxa i el rebuig dimensional.
Sortida específica: q = Q/N, onQés kg/h iNés rpm.
Energia específica: SEC = P/Q, on es mesura la potència elèctricaPés kW i potència comercialitzableQés kg/h. El resultat és kWh/kg.
La sortida específica ajuda a mostrar si cada revolució addicional encara mou material proporcional. L'energia específica ajuda a comparar la demanda elèctrica, però només quan ambdues proves utilitzen el mateix límit de mesura. Una lectura de només unitat no es pot comparar de manera justa amb una lectura de línia sencera que inclou escalfadors, refrigeració, buit i equips aigües avall.
| Tendència a mesura que augmenten les rpm | Possible interpretació | Properes proves a recollir |
|---|---|---|
| La producció vendible augmenta i q es manté estable | L'alimentació i el bombeig encara poden estar dins d'un rang útil | Confirmeu la variació de la massa fosa, la pressió, la càrrega i les dimensions del producte |
| La producció bruta augmenta, però també augmenta la ferralla | La línia està movent més material sense crear un producte més acceptat | Separar kg/h bruts, comercialitzables i rebutjats |
| Les rpm augmenten mentre q baixa | L'ompliment de l'alimentació, la fusió o la restricció aigües avall poden ser limitants | Comproveu l'alimentació a granel, l'estat de fusió, la criba i la pressió de la matriu |
| SEC augmenta bruscament | La resistència, la generació de calor o un punt de funcionament ineficient poden augmentar | Verifiqueu el límit de potència, l'estat del filtre, la pressió i la resposta de refrigeració |
| La sortida és estable, però les dimensions es desplacen | La matriu, el refredament o la retirada poden estar fora de la seva finestra de control | Tendència de dimensions del producte amb velocitat de línia, refrigeració i pressió de fusió |
No aproveu la sortida d'una lectura màxima.Requereix un període d'estabilització definit i un interval de mostreig acordat. Registra tant la mitjana com la variació. Una bona prova de compra fa visible el rendiment inestable en comptes de fer-ne la mitjana.
Combineu la geometria del cargol amb la resistència a l'alimentació, la fusió i la matriu
La geometria d'alta velocitat ha d'acabar de fondre en un temps de residència més curt sense crear un augment inacceptable de la temperatura de fusió. Això pot incloure la secció d'alimentació, el perfil de compressió, les funcions de barrera o de barreja, la capacitat de mesura i la ranura d'alimentació del barril. La resposta correcta depèn del grau real de PE o PP i del producte.
La pàgina de producte actual de Nanhaiya combina un cargol resistent al desgast d'aliatge complet amb un barril especial de ranura d'alimentació per a una extrusió estable de la fosa en canonades de paret prima i gruixuda. També utilitza una estructura de cargol optimitzada amb una caixa de canvis d'alt parell. Aquestes són opcions relacionades: el sistema d'alimentació ha d'omplir el cargol, el cargol s'ha de fondre i bombar i la unitat ha de suportar el parell requerit a través de la finestra completa.
| Àrea de disseny | Pregunta que ha de respondre el comprador | Evidència de la fàbrica de cargols |
|---|---|---|
| Secció d'alimentació | Els pellets, la pols o el pinso reciclat entraran i s'ompliran de manera consistent a la velocitat objectiu? | Forma d'alimentació, rang de densitat a granel, detalls de tremuja, gola i alimentador |
| Compressió i fusió | Els sòlids es poden fondre dins la durada i el temps de residència disponibles? | Resina, MFR o reologia, temperatura, no fosos presents i tendència de càrrega |
| Barrera o funció de barreja | És necessària la separació de sòlids, la mescla distributiva, la dispersió del color o la uniformitat de la temperatura? | Mostres de defecte, objectiu de qualitat i dibuix actual del cargol |
| Secció de mesura | Quina pressió i flux estables s'han de lliurar contra la matriu? | Pressió neta i bruta, paquet de pantalla, placa trencadora, adaptador i dades de matriu |
| Canó amb ranura d'alimentació | Com suportarà el barril el transport de sòlids sense una sobrealimentació inestable? | Temperatura de la gola, refrigeració, detalls de ranura o ranura i comportament de l'alimentació |
| Interfícies mecàniques | La peça s'adaptarà a la caixa de canvis, el sistema d'empenta, el canó i la connexió aigües avall? | Dibuixos acotats aprovats i mesures noves |
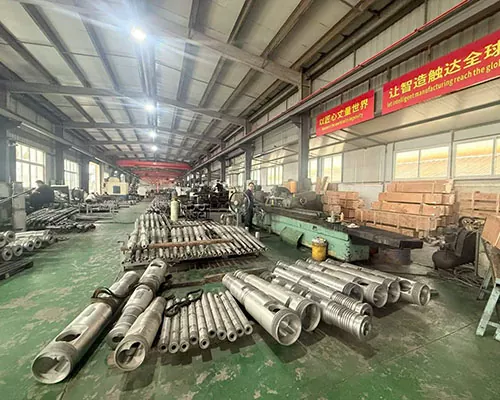
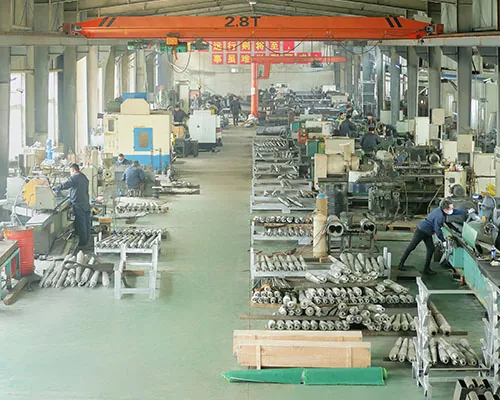
La nostra visió de fàbrica:copiar una mostra gastada pot reproduir la connexió i encara conservar la geometria del procés incorrecta. Si el comprador vol més sortida, un nou rang de resina o una temperatura de fusió més baixa, digueu-ho abans de treure el cargol. Això converteix el projecte d'una còpia en un redisseny controlat.
Per a una màquina existent, seguiu elGuia d'especificacions de cargol de substitució. Separa les dimensions que es poden mesurar d'una peça desgastada de la geometria del procés que necessita una referència aprovada.
Comproveu la potència del motor, la relació de la caixa de canvis i el parell continu
Un cargol d'alta velocitat encara necessita parell al punt de funcionament i durant els arrencades difícils. La potència del motor per si sola no defineix el que arriba al cargol. La relació d'engranatges, l'eficiència, el factor de servei, la refrigeració, la disposició dels coixinets i la càrrega contínua i màxima permesa són importants.
Estimació del parell de l'eix: T = 9550 × P / n
Utilitzeu el poderPen kW i velocitat de rotaciónen rpm per estimar el parellTen N·m al mateix eix. Per al parell del cargol, apliqueu la relació i l'eficiència aprovades de la caixa de canvis en lloc de barrejar la velocitat del costat del motor amb la potència del costat del cargol.
| Camp de conducció | Què gravar | Per què importa |
|---|---|---|
| Motor | kW nominals, velocitat base, corrent, capacitat de sobrecàrrega i mètode de refrigeració | Defineix la font d'alimentació i el seu límit continu |
| Caixa de canvis | Relació, parell de sortida nominal, factor de servei, eficiència i lubricació | Converteix la velocitat del motor en velocitat i parell de cargol utilitzables |
| Funcionament real | Rpm, potència actual o mesurada, parell si està disponible i historial d'inici | Mostra el deure real en lloc de la capacitat de la placa |
| Empenta i coixinets | Disposició, estat, lubricació i base de càrrega axial | L'alta pressió de la matriu crea càrrega mecànica més enllà de la simple rotació |
| Connexió | Spline, clau, rosca, espatlla, segell i dada axial | Evita que un cargol correcte del procés falli l'ajust de la màquina |
| Protecció | Desplaçaments, alarmes, enclavaments de refrigeració i límits de càrrega aprovats | Manté la prova d'acceptació dins de la finestra segura de la màquina |
ElExtrusora d'un sol cargol NanhaiyaLa ruta del producte és útil quan el projecte inclou més que el cargol. Si les dades de la unitat antiga no són certes, envieu plaques d'identificació del motor i de la caixa de canvis, dibuixos de connexió i tendències de càrrega normal abans d'especificar una rpm més alta.
No utilitzeu mai l'equació de parell com a homologació de la caixa de canvis.És un primer càlcul. El fabricant de la caixa de canvis o la documentació aprovada de la màquina ha de proporcionar els límits continus i pics, el factor de servei, la lubricació i el rang de funcionament admissible.
Separeu la temperatura establerta del barril de la temperatura real de fusió
El controlador mostra un objectiu de la zona de l'escalfador i normalment una mesura a prop de la paret del canó. El polímer també rep energia mecànica del cargol giratori. A una velocitat superficial més alta, aquesta contribució mecànica pot arribar a ser gran fins i tot quan les temperatures establertes no canvien.
És per això que una configuració més baixa de l'escalfador no demostra una temperatura de fusió més baixa, i una mitjana més freda no demostra la fusió completa. Definiu la ubicació de la temperatura de fusió, el mètode del sensor, l'interval de mostreig i la variació acceptable. Comproveu la pressió, la càrrega i la qualitat del producte alhora.
| Camp d'acceptació | Definir abans de la prova | Per què pertany a la comanda de compra |
|---|---|---|
| Zones de barrils | Punt de consigna, lectura real, sortida de l'escalfador i resposta de refrigeració | Mostra com la màquina manté el perfil tèrmic |
| Temperatura de fusió | Localització, sensor, mètode d'inserció o mostreig, mitjana i variació | Mesura el material, no només el metall a prop d'un escalfador |
| Pressió de fusió | Ubicació del sensor, estat net i brut, mitjana i variació | Connecta el bombeig de cargols a la pantalla i la resistència de la matriu |
| Qualitat de fusió | Unfustes, gels, dispersió, superfície i mètode d'assaig aprovat | Evita que la sortida oculti el processament incomplet o excessiu |
| Producte | Dimensions, variació de la paret, pes, aspecte i proves de producte rellevants | Defineix si l'extrusió es pot vendre |
Per als projectes de canonades a pressió de PE, la norma ISO 4427-1 cobreix aspectes generals dels compostos de canonades de PE i els paràmetres de prova. La norma de canonada acabada i el propi pla de control del comprador han d'establir els requisits d'acceptació finals. El proveïdor de cargols no hauria de substituir aquests requisits del producte per un objectiu genèric de temperatura de fusió.
La nostra posició de fàbrica:si la línia fa un bon producte al 90 per cent de les rpm anunciades i un producte pobre al 100 per cent, el límit útil és el punt inferior. Fabriquem el cargol per suportar una finestra de procés. El producte acabat decideix on acaba aquesta finestra.
Trieu la protecció d'aliatge per a la zona de desgast real
Nanhaiya fabrica els seus cargols d'alta velocitat de PE i PP a partir d'acer procedent directament de molins d'acer i formats per suportar la densitat i la duresa. L'especificació bimetàl·lica actual utilitza un aliatge a base de níquel i un aliatge de tungstè, amb una longitud d'aliatge superior a 400 mm, una profunditat de 2 a 3 mm i una duresa de HRC58 a 65. La superfície final es pot personalitzar per al desgast i la corrosió.
Aquests números pertanyen a un dibuix, no només a una pàgina de producte. Definiu on comença i s'atura l'aliatge, què significa la profunditat després d'acabar, on es prova la duresa, quina escala i mètode de Rockwell s'apliquen i quina superfície del canó s'enfrontarà.
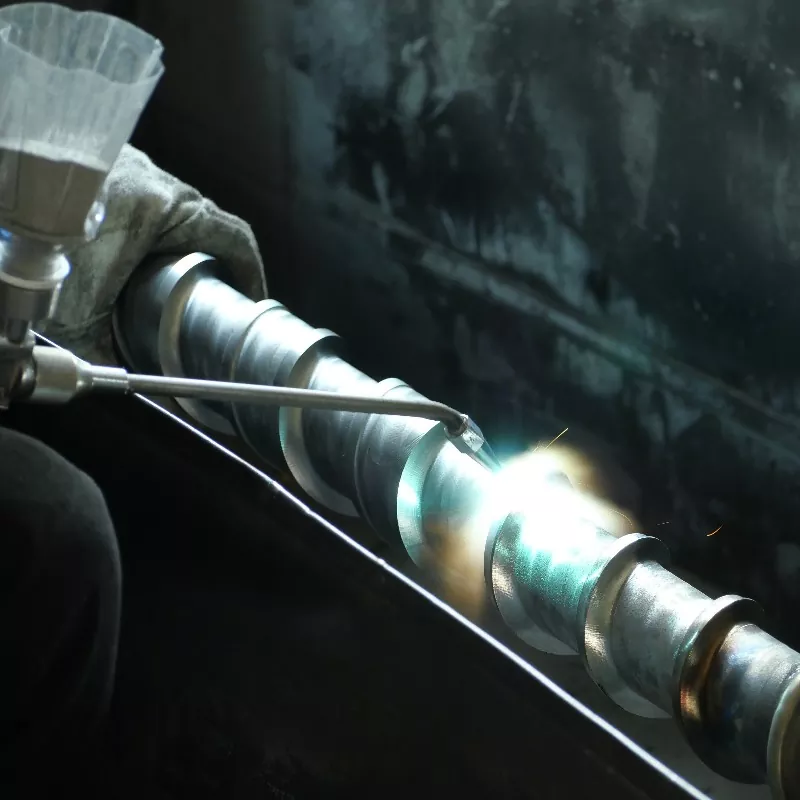
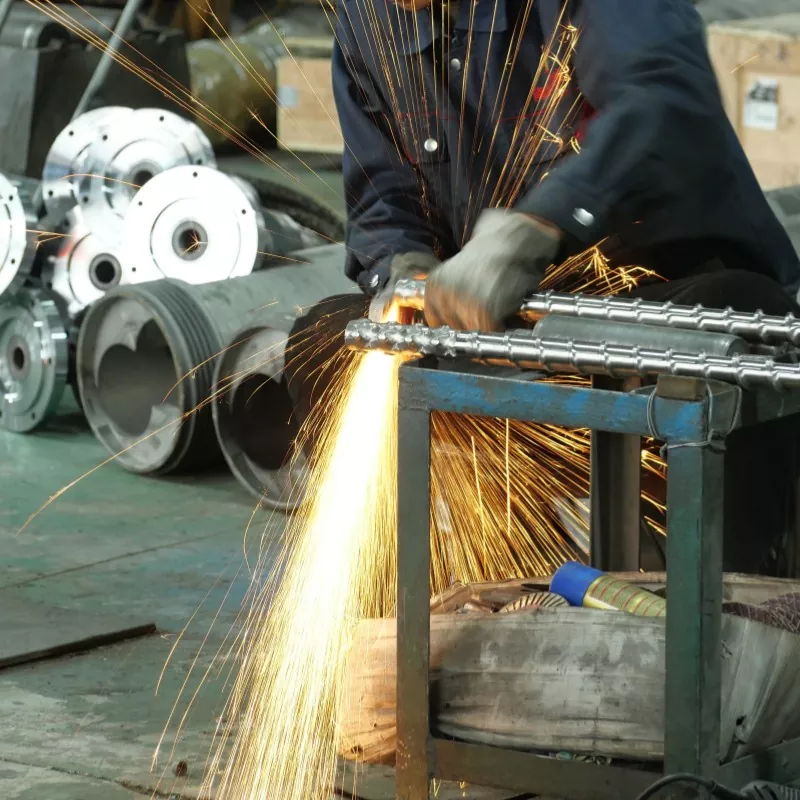
PE o PP verge net i una barreja reciclada plena o contaminada no creen el mateix entorn de desgast. Quan hi hagi farciment, vidre, contaminació dura o additius corrosius, compareu el cargol i el canó com a parell. Un vol més dur encara pot funcionar malament dins d'un canó ampliat o incompatible.
| Pregunta de desgast | Es necessiten proves | Decisió de comanda |
|---|---|---|
| On va perdre diàmetre el cargol antic? | Mapa OD del cargol axial i fotografies de la superfície neta | Col·loqueu l'aliatge on realment es produeix la càrrega i el desgast |
| El canó encara és rodó i dins del forat aprovat? | Lectures d'ID per estació i direcció angular | Decidiu la substitució només de cargol o de cargol i canó coincident |
| El dany és abrasiu, corrosiu o mecànic? | Recepta del material, residu, temperatura, alineació i patró de puntuació | Seleccioneu el material o corregiu primer la causa mecànica |
| La parella de superfície funcionarà amb seguretat? | Cargol d'aliatge, revestiment de canó, acabat i espai lliure | Aproveu conjuntament la contracara i l'espai de treball |
| Com s'acceptarà la capa? | Dibuix, registre del procés, mètode de duresa i plànol dimensional | Converteix una descripció de vendes en requisits inspeccionables |
Utilitza elguia nitrurada versus bimetàl·licaper a la selecció del tractament, i elGuia de mesura de desgast del cargol i del canóabans de decidir si el barril pot romandre en servei.
Llista de verificació d'RFQ d'un sol cargol d'alta velocitat de PE i PP
Un RFQ fort permet a la fàbrica de cargols distingir una còpia mecànica d'un redisseny de rendiment. Marca els elements desconeguts com a desconeguts. No inventeu una dimensió o valor operatiu perquè el formulari sembli complet.
- Fabricant de la màquina, model i sèrie o versió
- Dibuixos actuals de cargol i canó
- Mapa de desgast del diàmetre exterior del cargol i la identificació del barril
- Fabricant i grau exactes de PE o PP
- Valor MFR o MVR amb temperatura i càrrega
- Pellet, pols, escates, triturar o barrejar
- Percentatge de reciclatge i variació del lot
- Nivells de farciment, fibra, pigment i additius
- Resultat d'humitat, mètode i procés d'assecat
- Informació de producte, matriu i paquet de pantalla
- Sortida comercial normal i necessària
- RPM del cargol normal, mínim i màxim
- Placa del motor i càrrega real de funcionament
- Relació de la caixa de canvis, parell i dades de servei
- Punts de consigna del barril i temperatura de fusió mesurada
- Pressió de fusió neta i bruta
- Controls de calefacció, refrigeració i gola d'alimentació
- Dimensions del producte i estàndard d'acceptació
- Defectes actuals, ferralla i historial de funcionament
- Material necessari i documents d'inspecció
- Destinació, quantitat i data de lliurament requerida
- Necessita suport d'instal·lació i posada en marxa
La informació actual del producte de Nanhaiya enumera el lliurament de cargols estàndard entre 24 i 48 hores i el lliurament de cargols personalitzats entre 30 i 40 dies. Tracteu el temps de lliurament com un camp de comanda: confirmeu el dibuix exacte, la quantitat, el material, el procés de superfície, els documents d'inspecció, l'embalatge i el termini de lliurament abans de l'ordre de compra.
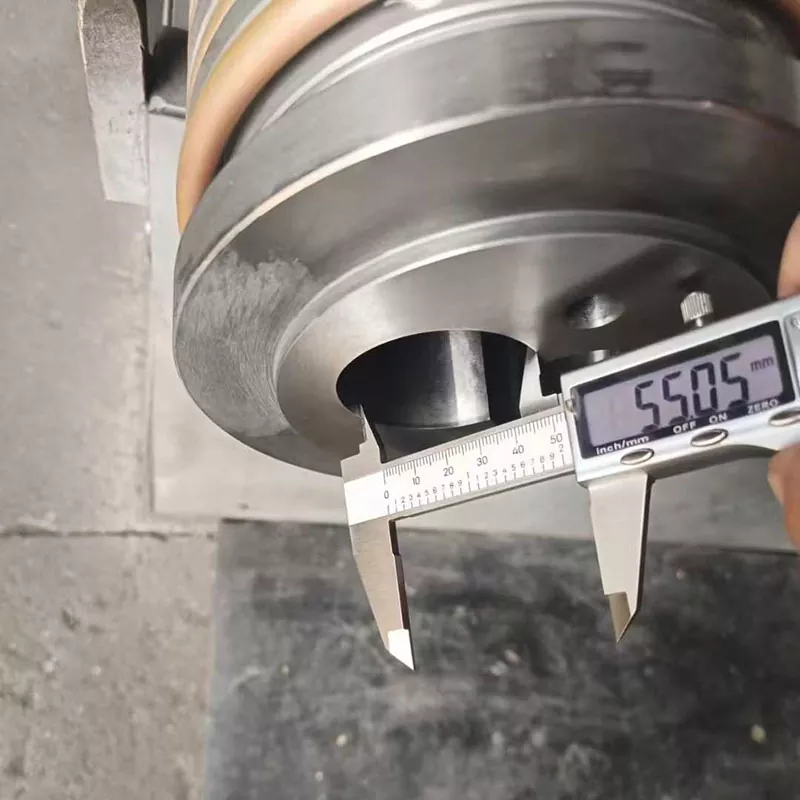
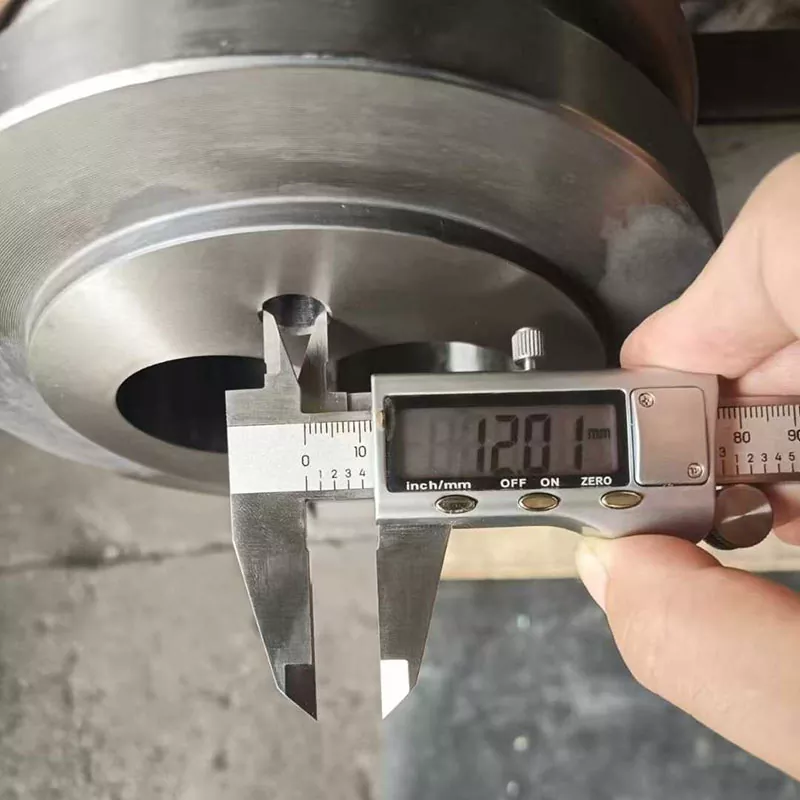
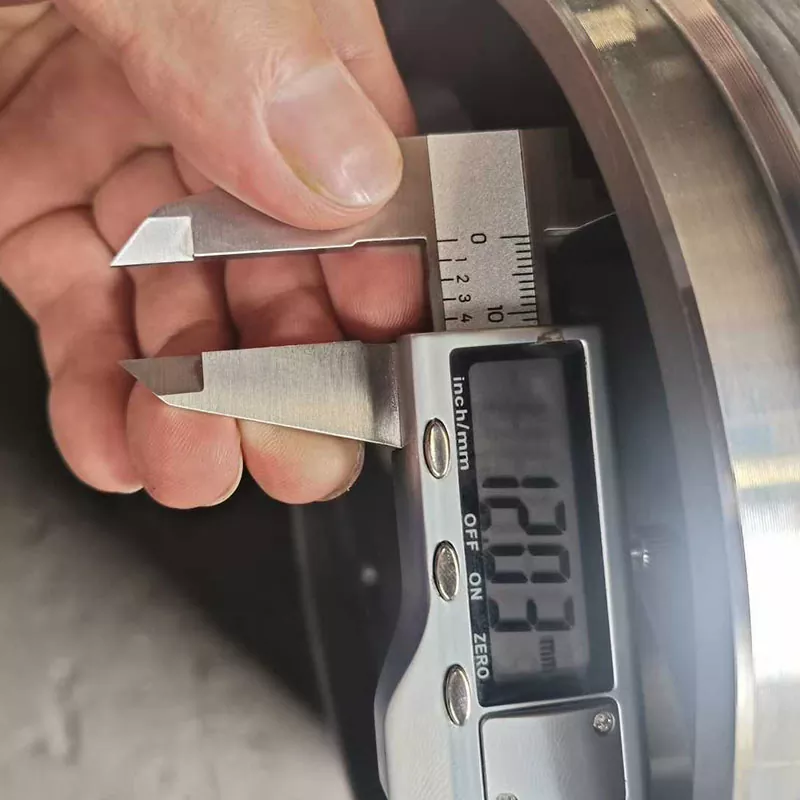
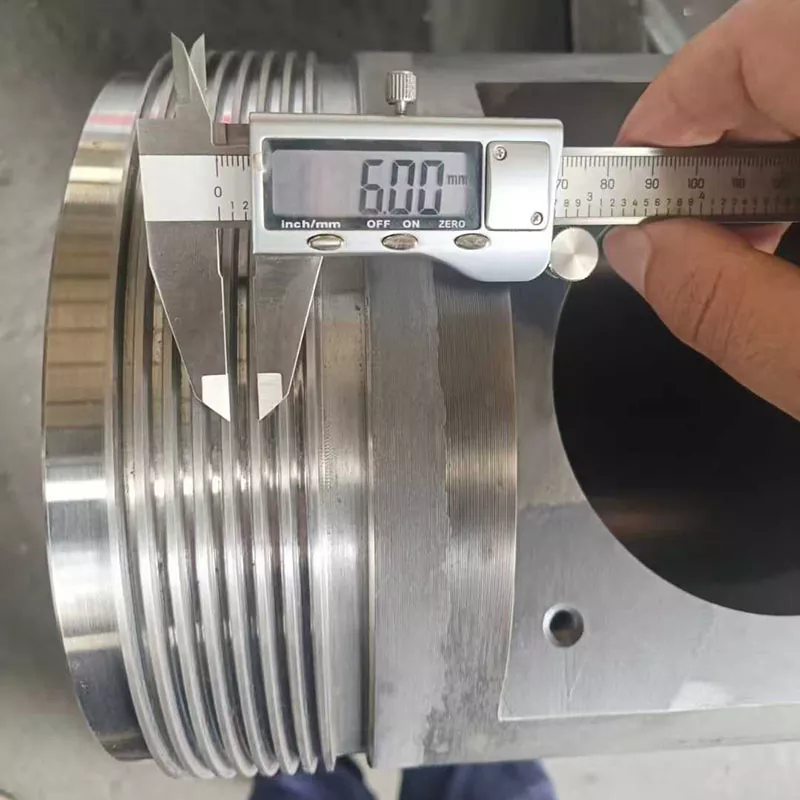
La nostra visió de fàbrica:Les fotografies dimensionals són proves útils, però una pantalla de calibre no és l'especificació. Necessitem el dibuix aprovat, la tolerància, el rang d'instruments i la ubicació d'inspecció. Això és el que fa que el resultat sigui repetible.
Nanhaiya enumera el diagnòstic prevenda basat en el material, la màquina i la capacitat, seguit de la concordança de diàmetre, L/D, profunditat de ranura i material. Elpàgina de serveitambé inclou les instruccions d'instal·lació, la resolució de problemes, el manteniment, la resposta les 24 hores i les solucions en 48 hores. Confirmeu l'abast i la garantia del servei específic del projecte al contracte.
Creeu la prova d'acceptació abans que comenci la producció
La prova d'acceptació s'ha d'acordar mentre s'aprova el dibuix, no després que el cargol arribi a la línia. Utilitzeu el mateix lot de resina sempre que sigui possible, definiu la preparació del material, poseu la línia a un estat estable i recolliu dades sincronitzades del procés i del producte.
- Congelar el material de prova.Fabricant de discos, grau, lot, estat MFR o MVR, humitat, contingut reciclat i additius.
- Definir l'estat de la màquina.Enregistreu la identitat del cargol i el canó, la matriu, el paquet de pantalla, els escalfadors, la refrigeració, l'oli de la caixa de canvis i l'estat de calibratge del sensor.
- Executar els punts de funcionament acordats.Incloeu un punt normal, un punt objectiu i qualsevol punt superior aprovat en lloc de saltar directament a les rpm màximes.
- Espereu l'estabilitat.Acordeu el temps d'estabilització i les condicions que reinicien el rellotge després d'un canvi de configuració.
- Enregistrar dades sincronitzades.Captureu rpm, sortida bruta i comercialitzable, potència, càrrega, temperatura de fusió, pressió, resposta de zona i resultats del producte durant el mateix interval.
- Aplicar límits de parada.Atureu-vos quan s'arribi a la càrrega, pressió, temperatura, vibració, qualitat del producte o un altre límit de seguretat aprovat.
- Aprovar la línia de base.Deseu la configuració acceptada, les mitjanes, la variació, els resultats de la mostra i els documents d'inspecció per a la resolució de problemes futurs.
| Element d'acceptació | Registre | Base d'aprovació |
|---|---|---|
| Sortida comercialitzable | kg/h després de la ferralla i el producte rebutjat | Compleix amb el valor acordat en el producte i la qualitat indicats |
| Energia específica | kWh/kg amb el límit de mesura identificat | Compleix amb la comparació acordada utilitzant el mateix límit |
| Temperatura de fusió | Mitjana, variació, ubicació i mètode | Dins de la finestra de control de resina i producte |
| Pressió de fusió | Mitjana, variació, ubicació del sensor i estat de la pantalla | Estable i dins del límit aprovat de la línia |
| Deure de conducció | Entrada del motor, càrrega, estat de la caixa de canvis i alarmes | Dins de límits continus amb marge acordat |
| Qualitat del producte | Dimensions, aspecte, defectes i proves requerides | Aprova l'especificació del producte del comprador |
| Control tèrmic | Reals de zona, sortida de l'escalfador i resposta de refrigeració | Sense deriva incontrolada ni saturació repetida |
| Estabilitat | Durada, interval de mostreig i variació | Manté la condició acceptada durant el període acordat |
L'estàndard de fàbrica que recomano:Accepteu el cargol en el punt on la sortida, la qualitat i el servei de la màquina siguin estables. No premieu una prova per produir més quilograms si aquests quilograms són més calents, menys uniformes, fora de mida o fets amb una unitat sobrecarregada.
Després de la posada en marxa, mantingueu la condició acceptada com a línia de base. Si més tard la sortida cau a les mateixes rpm o la càrrega augmenta a la mateixa sortida, compareu les dades actuals amb aquesta línia de base abans de canviar diversos paràmetres. A continuació, inspeccioneu el desgast, l'alimentació, la filtració i la resistència de la matriu en un ordre controlat.
Preguntes freqüents
Quines dades es necessiten per citar un cargol únic d'alta velocitat de PE o PP?
Envieu el fabricant i el grau de polímer, tipus PE o PP, MFR o MVR amb temperatura i càrrega de prova, forma d'alimentació, contingut reciclat, nivells de farciment i additius, dades d'humitat, producte i matriu, sortida normal i màxima, diàmetre del cargol i L/D, rang de rpm, dades del motor i de la caixa d'engranatges, temperatura de fusió, pressió de fusió, càrrega del motor, dibuix del barril i mesures de desgast actual.
Les rpm del cargol més altes sempre produeixen més sortida de PE o PP?
No. La sortida pot deixar d'augmentar en proporció a les rpm quan l'alimentació, la fusió, el parell d'accionament, la refrigeració, la filtració, la resistència de la matriu o els equips aigües avall arriben a un límit. Compareu punts de funcionament estables i deixeu d'augmentar la velocitat quan la qualitat del producte, la temperatura de fusió, la pressió, la càrrega o la seguretat arribin al límit aprovat.
Com puc comparar la velocitat del cargol entre diferents diàmetres?
Converteix rpm en velocitat superficial del cargol amb v igual a pi per D per N dividit per 60, on D és el diàmetre del cargol en metres i N és rpm. Un cargol de 65 mm a 150 rpm és d'uns 0,51 m/s, mentre que un cargol de 90 mm a 110 rpm és d'uns 0,52 m/s. La velocitat de la superfície similar no garanteix una sortida similar perquè la geometria i la resistència de la línia encara difereixen.
Quina protecció d'aliatge publica Nanhaiya per al seu cargol d'alta velocitat PE i PP?
Nanhaiya publica una construcció bimetàl·lica amb aliatge a base de níquel i aliatge de tungstè, amb una longitud d'aliatge superior a 400 mm, una profunditat de 2 a 3 mm i una duresa de HRC58 a 65. L'aliatge exacte, la ubicació protegida, la base de profunditat, el mètode de duresa i la superfície del canó coincident s'han de fixar al dibuix de la comanda i al pla d'inspecció.
Com ha de verificar un comprador la millora d'eficiència publicada?
Utilitzeu una prova de comparació acordada amb el mateix lot de resina, producte, matriu, condició de la pantalla, límits de qualitat, temps d'estabilització i límit de mesura elèctrica. Enregistreu la sortida comercialitzable, la potència real, l'energia específica, la temperatura de fusió, la pressió, la càrrega del motor i la taxa de rebuig. No compareu només les rpm més altes o la potència del motor de la placa d'identificació.
Es pot instal·lar un cargol de recanvi d'alta velocitat al barril antic?
Només després que s'hagi comprovat el forat del canó, la rectitud, l'alineació, la construcció de la superfície i l'espai lliure del cargol al canó s'hagin comprovat. Un canó engrandit, oval o marcat pot reduir l'eficiència de bombeig o danyar el cargol nou. El dibuix de substitució també ha de confirmar la connexió de la caixa de canvis, la interfície d'empenta, l'obertura d'alimentació i les dimensions aigües avall.
Quines dades dels materials PE i PP són més importants per al disseny del cargol?
Identifiqueu el grau exacte i la família, la designació de la densitat o el material, la condició de prova MFR o MVR, la forma de pellet o d'alimentació reciclada, la consistència a granel, la humitat, el percentatge de reciclat, el farciment, el pigment, l'estabilitzador i qualsevol canvi de grau permesos. MFR o MVR és una referència útil per al control de qualitat, però no substitueix les dades de processament a velocitats de cisalla d'extrusió.
Què s'ha de registrar durant una prova d'acceptació d'un sol cargol d'alta velocitat?
Registre el lot i la preparació de la resina, les rpm reals, la sortida comercialitzable, la temperatura i la variació de la fosa, la pressió i la variació de la fosa, l'entrada i la càrrega del motor, l'estat de la caixa de canvis, la resposta de calefacció i refrigeració de la zona del barril, dimensions i defectes del producte, ferralla, estat de la pantalla, temps d'estabilització i cada punt de funcionament acordat. Mantingueu les dades acceptades com a referència de producció futura.
Fonts consultades per a aquesta guia
- Nanhaiya: Cargol simple d'alta velocitat PE PP
- Nanhaiya: categoria i gamma de models d'un sol cargol
- Nanhaiya: Extrusora de barril de cargol individual
- Nanhaiya: LDPE HDPE Film Single Cargol
- Nanhaiya: Equip de producció
- Nanhaiya: Procés de servei
- ISO 11443: 2021: Plàstics, determinació de la fluïdesa mitjançant reòmetres capil·lars i de tall
- ISO 1133-1:2022: MFR i MVR pel mètode estàndard
- ISO 15512:2019: Determinació del contingut d'aigua
- ISO 17855-1:2014: Materials d'emmotllament i extrusió de polietilè
- ISO 19069-1:2015: Materials d'emmotllament i extrusió de polipropilè
- ISO 4427-1:2019: Sistemes de canonades de PE per a subministrament d'aigua i drenatge a pressió
Les dades de producte, model, construcció, servei i lliurament de Nanhaiya es van extreure del lloc web de l'empresa en directe. Les pàgines ISO es van utilitzar per a l'abast dels estàndards esmentats. Els valors de rendiment i acceptació específics del projecte s'han de fixar en el pressupost, el dibuix i el pla de proves aprovats.