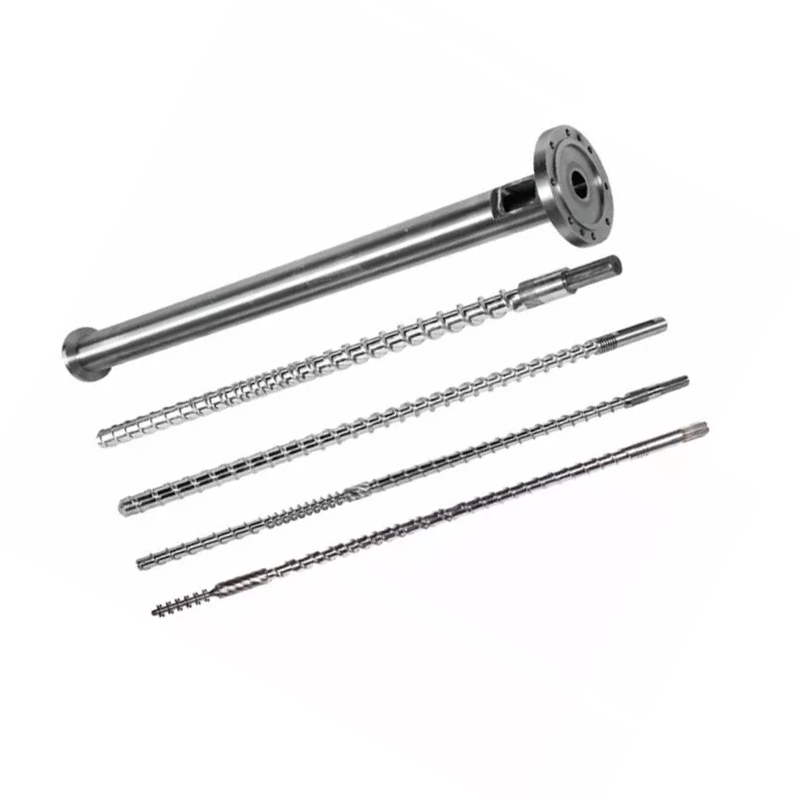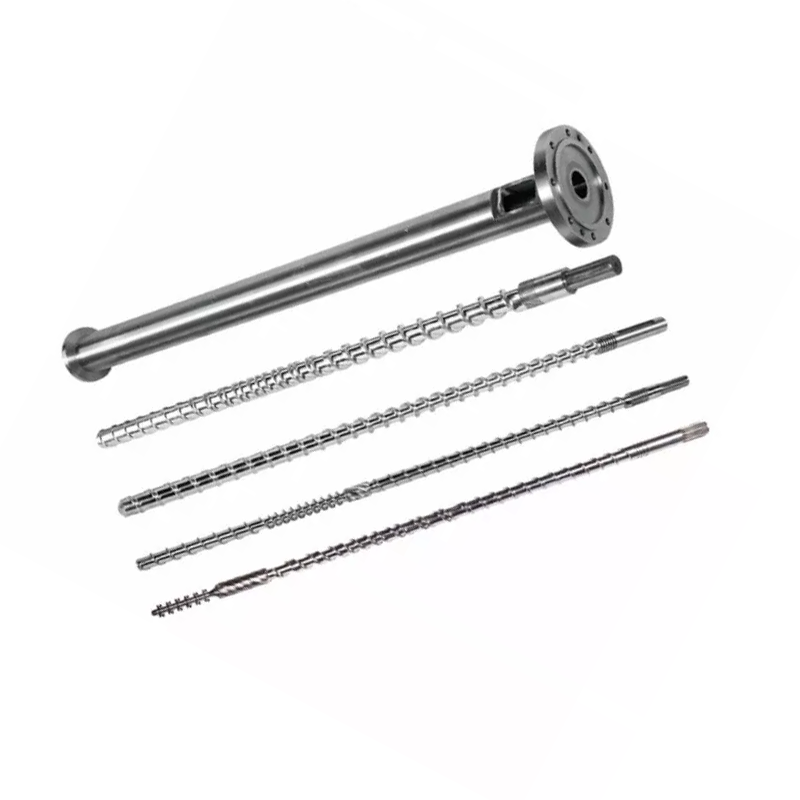
La línia correcta no es decideix només pel recompte de cargols. Es decideix pel que ha de passar entre una matèria primera desigual i un pellet acceptable: alimentar-lo, fondre-lo, barrejar-lo, eliminar el gas, filtrar la contaminació, augmentar la pressió, tallar-lo i assecar-lo.


Tria alínia de peletització d'un sol cargolquan la matèria primera ja està a prop de la formulació final i els treballs principals són el transport estable, la fusió, la filtració de la fosa, la generació de pressió i el tall de pellets. És un punt de partida pràctic per a la rectificació consistent de PE o PP, repeletització senzilla, treballs de laboratori i producció petita i mitjana.
Tria alínia paral·lela de granulació de doble cargolquan la màquina s'ha de barrejar així com pelletitzar. És més adequat per a farciments, pigments, barreges de polímers, masterbatch, plàstics modificats, múltiples corrents d'alimentació i una desvolatilització més forta. No compreu la línia de doble cargol només perquè la seva sortida indicada és més alta. Compreu-lo quan les seves funcions de procés coincideixin amb la formulació.
Comenceu amb la transformació del material, no pel nom de la màquina
Un comprador sovint ens demana una línia de doble cargol després de veure les paraules "alt rendiment" o "millor mescla". Això salta la pregunta més important: què entra a la tremuja i com ha de ser diferent abans que arribi a la bossa?
Si els grànuls nets i uniformes només s'han de fondre i tallar de nou, una complexa màquina de composició afegeix controls, treballs de neteja i punts de desgast sense millorar necessàriament el pellet comercialitzable. Si diverses pols, colorants i polímers han de convertir-se en un compost consistent, un simple cargol de transport pot deixar sense tocar el problema de qualitat real.
| Obligació de producció | Millor punt de partida | Per què | Què pot canviar la resposta |
|---|---|---|---|
| Repeletització d'un corrent de PE o PP estable i ordenat | Cargol únic | Fusió directa, generació de pressió i filtració amb menor complexitat de línia | Humitat, olor, impressió, flux de fusió mixta, additius o contaminació intensa |
| Flocs de pel·lícula reciclada amb baixa densitat aparent | Cargol únic amb alimentació dissenyada | El primer coll d'ampolla pot ser la consistència de l'alimentació, no la barreja | Volàtils greus, polímers barrejats o correcció de receptes poden afavorir el doble cargol |
| Masterbatch de color o additiu | Doble cargol paral·lel | Els elements de barreja modulars i l'addició controlada d'ingredients donen suport a la dispersió | Una recepta premescla provada amb una demanda de dispersió modesta pot funcionar amb un sol cargol especialitzat |
| Carbonat de calci o un altre compost farcit | Doble cargol paral·lel | Alimentació separada i zones distributives i dispersives configurables | Càrrega de farciment, forma de partícules, abrasivitat i uniformitat de propietat requerida |
| Aliatge de polímer o modificació reactiva | Doble cargol paral·lel | La residència, la barreja i la ventilació es poden organitzar per zona de procés | Cinètica de la reacció, sensibilitat a la calor i requeriment de pressió aigües avall |
| Repeletització de laboratori o pilot | Cargol únic | Disseny compacte, funcionament més senzill i manteniment més fàcil | L'experiment en si pot requerir una combinació modular flexible |
| Compost de PVC | Primer defineix la recepta | Les dues famílies de línia Nanhaiya llisten PVC, però compleixen diferents tasques de procés | Alimentació en pols, sensibilitat tèrmica, farciment, plastificant, mètode de barreja i tall de pellets |
| Plàstic modificat d'alt rendiment | Doble cargol paral·lel | Major capacitat de línia publicada més opcions de barreja, alimentació lateral i desvolatilització | No mida només a partir de kg/h; El parell, la densitat a granel i l'especificació del producte estableixen la taxa utilitzable |
La nostra visió de fàbrica:la màquina més barata és la línia que completa la transformació requerida sense afegir etapes innecessàries. De vegades, aquest és el cargol únic. De vegades, el doble cargol evita la barreja repetida, la doble extrusió o els pellets fora d'especificacions. Preferim veure la recepta completa que el recompte de cargols preseleccionat per un comprador.
Una línia de peletització és una cadena d'etapes de procés enllaçades
Tots dos tipus de línia necessiten més que una extrusora. La de NanhaiyaGamma de màquines extrusores de plàsticdescriu cinc sistemes bàsics: alimentació; plastificació amb cargol, barril, calefacció i refrigeració; transmissió; morir el cap; i conformació, refredament i tracció. En un projecte de peletització, la filtració, el tall, l'assecat o el cribratge i la recollida completen la cadena.
1. Preparar i alimentar
Definiu si l'entrada és pellet, pols, escama, pel·lícula, aglomerat o una barreja. La densitat a granel, el pont i l'estabilitat de la velocitat d'alimentació determinen si es necessita una tremuja per gravetat, un alimentador forçat o alimentadors separats de pèrdua de pes.
2. Fons i transforma
El cargol i el canó s'han de fondre, transportar i barrejar sense superar el límit de temperatura o cisalla del material. Per combinar, la línia també pot necessitar alimentació lateral, seccions de pastat i ventilacions atmosfèriques o de buit.
3. Filtrar i augmentar la pressió
Un canviador de pantalla elimina la contaminació física no fosa. Una matriu necessita una pressió i un cabal estables, de manera que la descàrrega del cargol, l'opció de la bomba de fusió i l'àrea de filtració s'han de dimensionar com una secció.
4. Tallar la fosa
Els sistemes de fil, anell d'aigua i submarins creen pellets de diferents maneres. La força de fusió, l'adhesió, la sensibilitat a l'aigua, la sortida i la rutina de canvis importen més que l'hàbit.
5. Refredar, assecar i classificar
La temperatura de l'aigua, el temps de residència, la deshidratació i el cribratge influeixen en la temperatura del pellet, la humitat, els fins i la forma abans de l'emmagatzematge.
6. Controla la línia
Les zones de temperatura, velocitat, protecció del motor, pressió, velocitat d'alimentació, buit i alarmes han de dir a l'operador si cada etapa és estable. Una pantalla sola no fa que el procés estigui controlat.

Quan n'hi ha prou amb una línia de peletització d'un sol cargol
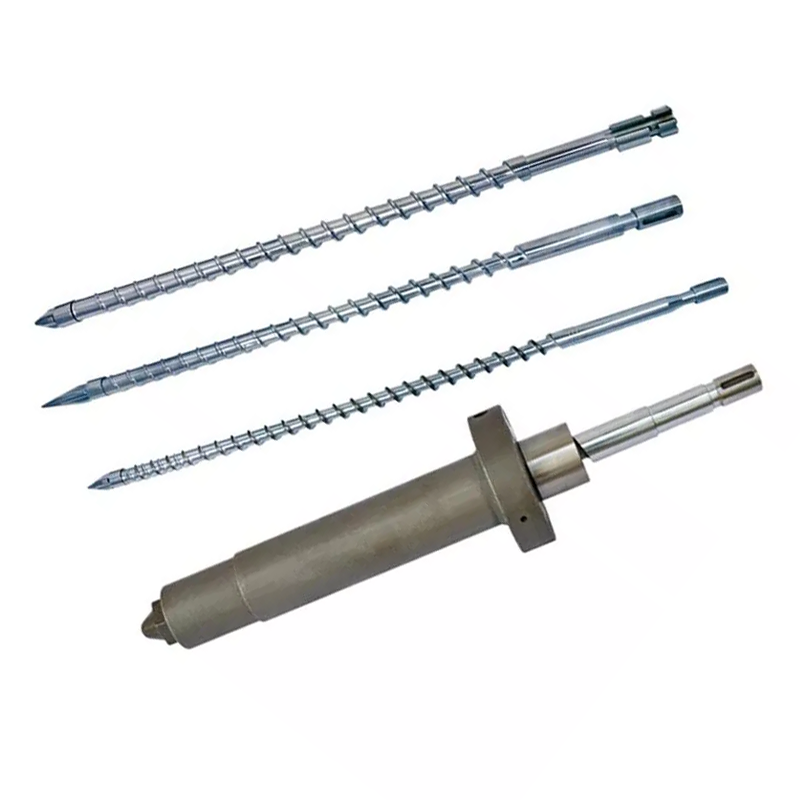
A extrusora d'un sol cargolés fonamentalment fort en el transport continu, la fusió i la generació de pressió. També pot proporcionar una barreja distributiva útil quan la geometria del cargol, el mesclador i el punt de funcionament coincideixen amb el material. Això el converteix en una base raonable per tornar a peletitzar una matèria primera que ja està classificada, barrejada o formulada.
La línia de granulació d'un sol cargol de Nanhaiya combina una extrusora d'un sol cargol, filtració de fusió, capçal de matriu, refrigeració per aigua, granulador i unitat de recollida. Les seves aplicacions enumerades inclouen plàstics verges o reciclats, laboratoris, producció pilot i pellets per a emmotllament per injecció, bufat de pel·lícules o extrusió. El canvi de pantalla automàtic opcional, la desgasificació al buit i l'alimentació auxiliar permeten que la línia bàsica faci front a condicions d'alimentació més difícils sense convertir-la en una plataforma de composició completa.
Utilitzeu un cargol com a línia base quan:la recepta d'alimentació es fixa abans de l'extrusió; la família de polímers i el comportament de fusió són consistents; la dispersió no és l'afirmació principal del producte; la contaminació es pot manejar mitjançant el filtre especificat; l'eliminació de volàtils és moderada; i la sortida es pot mantenir sense forçar una alimentació inestable o una temperatura de fusió excessiva.


Un sol cargol no vol dir "sense enginyeria". Eldisseny del cargol de granulacióencara canvia amb l'alimentació de flocs, la longitud de fusió, la posició de ventilació, la resistència de la pantalla i el mètode de granulació. Una línia pot tenir prou potència instal·lada i encara augmentar perquè la tremuja lliura material de manera desigual o el cargol perd el segell de fosa a prop de la ventilació.
Quan una línia paral·lela de doble cargol guanya el seu cost addicional
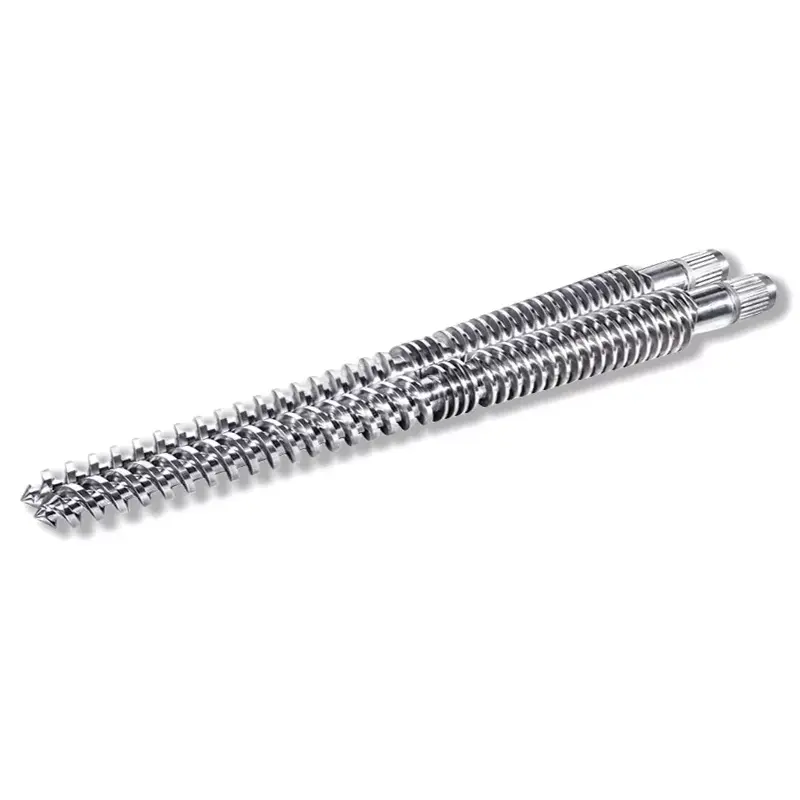
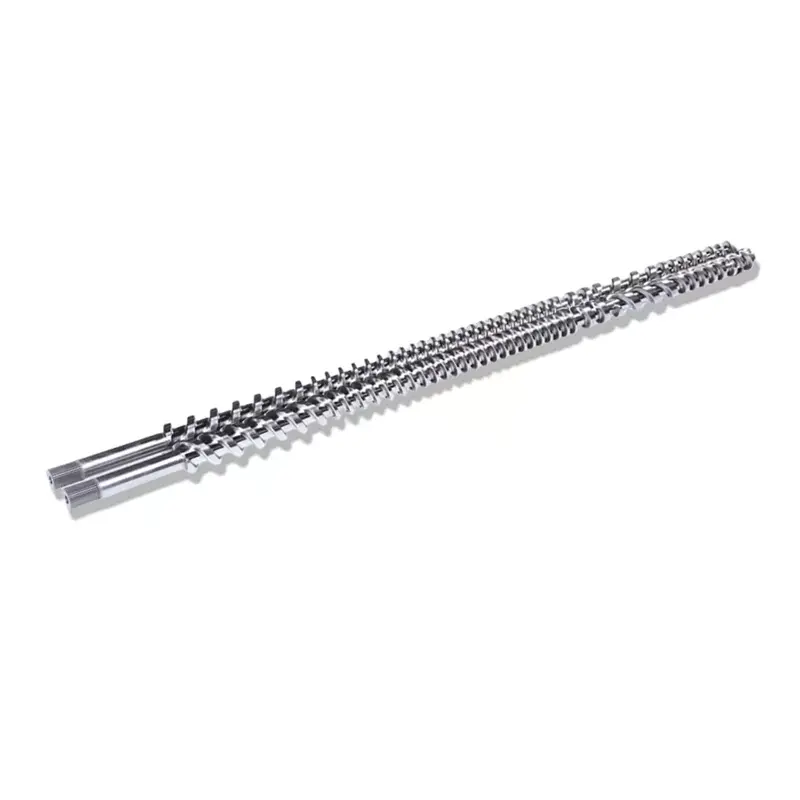
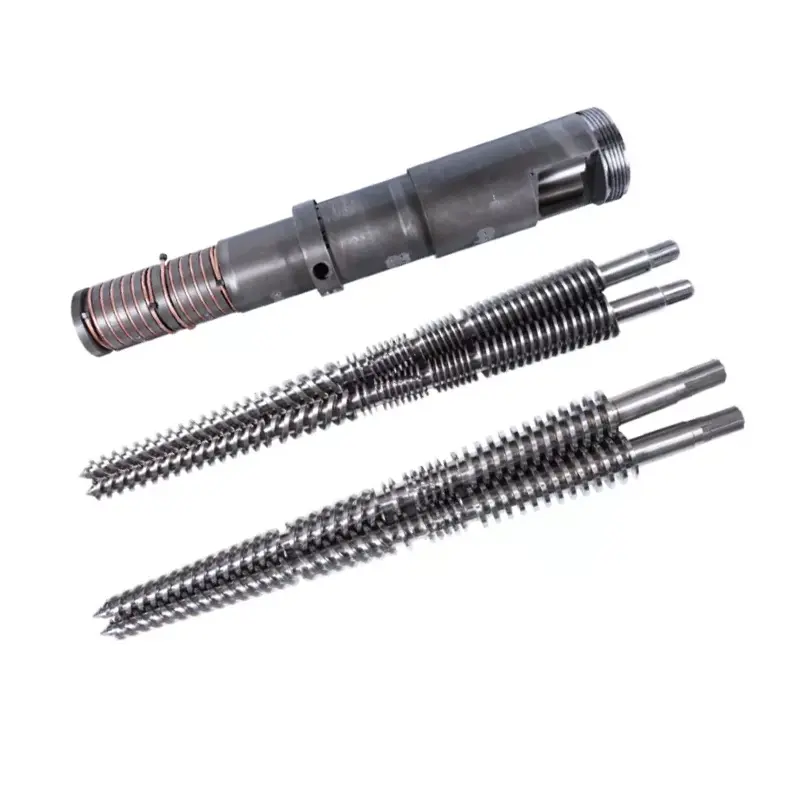
Una línia paral·lela de doble cargol esdevé valuosa quan l'extrusió ha de canviar la formulació, no només remodelar-la. La línia de Nanhaiya utilitza una extrusora de doble cargol paral·lel d'alt parell amb elements de cargol modulars. El seu abast de procés inclou additius de barreja i dispersió, farcits i colorants, a més d'alimentació doble opcional, desgasificació al buit i canvi automàtic de pantalla.
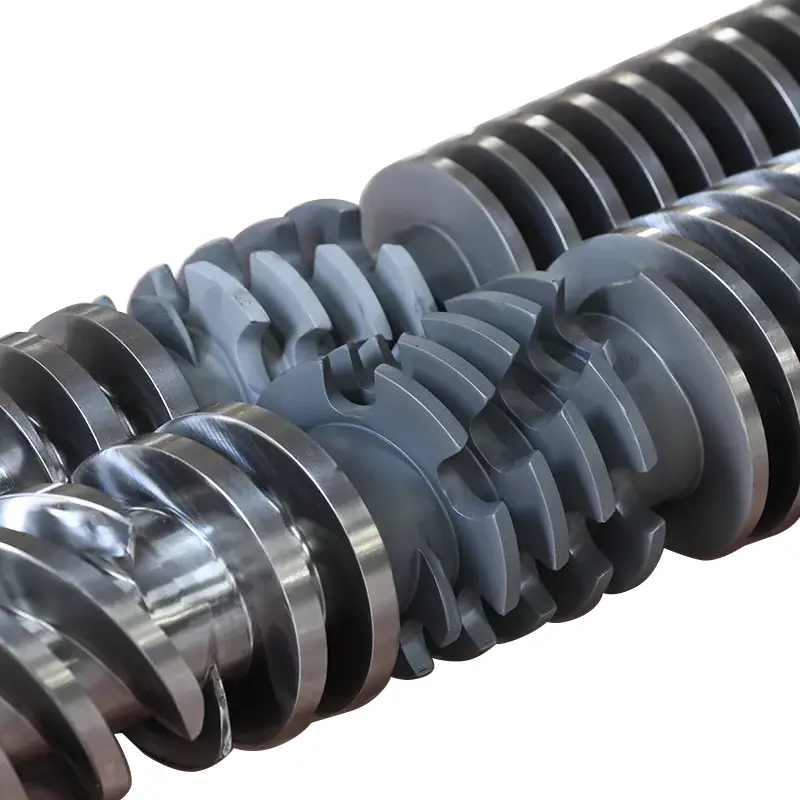
El barril modular i el tren de cargols permeten que el disseny assigni diferents treballs al llarg de la màquina: transportar un aliment, fondre el polímer, afegir un farciment aigües avall, aplicar treball distributiu o dispersiu, obrir la superfície de fusió per a la desvolatilització, construir un segell de fusió i estabilitzar la descàrrega. La investigació sobre l'extrusió de doble cargol també vincula la geometria amb una fusió més ràpida i una mescla millorada, mentre que les referències de compostos industrials organitzen el transport, la plastificació, la barreja, la desvolatilització i l'acumulació de pressió com a zones de procés separades.
Utilitzeu un doble cargol paral·lel com a línia de base quan:s'han de dosificar diversos ingredients per separat; control de la dispersió del pigment o del farcit; la ingesta de pols és difícil; la formulació necessita una o més etapes de ventilació; els canvis de producte requereixen una recepta de cargol modular; o la línia s'ha de combinar i granular en una passada controlada.


La nostra visió de fàbrica:una compra de doble cargol falla abans d'hora quan el proveïdor només rep un nom de resina i kg/h objectiu. "PP més farcit" no és una especificació de procés. Necessitem el percentatge de farciment, la forma de partícules, la densitat a granel, la humitat, l'abrasivitat, el pla d'alimentació, l'objectiu de dispersió i la temperatura de fusió permesa. Aquests detalls decideixen els elements i les seccions del barril que realment paga el comprador.
Per al material reciclat, separeu quatre problemes
Les consultes de reciclatge sovint combinen la inestabilitat dels pinsos, la humitat, la contaminació i la mala barreja sota una sola etiqueta: "material reciclat". Cada problema necessita una funció de línia diferent. L'augment de la velocitat del cargol no pot arreglar-los tots.
| Problema observat | Pregunta probable del procés | Característica de línia per especificar | Evidència d'acceptació |
|---|---|---|---|
| La producció puja i baixa | Les escates de baixa densitat es fan ponts o s'alimenten de manera desigual? | Alimentació forçada, aglomeració o densificació, geometria estable de la tremuja i control de l'alimentació | Tendència de sortida i càrrega del motor durant un funcionament continu definit |
| Bombolles, olor o pellets porosos | Quina humitat i càrrega volàtil entra a la fosa? | Assecat si escau, ubicació de la ventilació, segells de fusió, capacitat de buit i renovació de la superfície | Resultat d'humitat o volàtil més límit visual de pellets |
| La pressió no para de pujar | Quanta contaminació no fosa arriba al filtre? | Àrea de filtre, seqüència de malla, tipus de canvi de pantalla, sensors de pressió i interval de canvi | Augment de pressió i freqüència de canvi de pantalla a la sortida objectiu |
| El color o les propietats varien | La composició del pinso està canviant o la barreja és insuficient? | Primer la classificació i barreja aigües amunt; compost de doble cargol si es requereix una correcció o dispersió de la recepta | Color acordat, flux de fusió o variació de propietats mecàniques |
L'Associació de Recicladors de Plàstics defineix la filtració per fusió com la força del plàstic fos a través d'una pantalla fina per eliminar metalls, fusta, paper, termoestables i altres contaminacions físiques no foses. La filtració no pot eliminar tots els polímers, olors o volàtils dissolts. També afegeix resistència al flux, de manera que s'han d'especificar conjuntament el paquet de pantalla, l'àrea de filtració, la pressió de descàrrega i el mètode de canvi.


Trieu el mètode de peletització com a part de la línia
La selecció de cargols rep la major part de l'atenció, però un tall inestable pot fer que una massa fosa ben plastificada no es pugui vendre. La línia d'un sol cargol de Nanhaiya inclou refrigeració per aigua i un granulador. La seva línia paral·lela de doble cargol pot utilitzar un granulador d'anell d'aigua o fil i inclou les seccions de refrigeració, cribratge i recollida pertinents.
| Mètode | Procés | Bon punt de partida | Preguntes abans de fer la comanda |
|---|---|---|---|
| Fil de bany d'aigua | Extrudir fils, refredar en un abeurador, treure l'aigua superficial, estirar i tallar | Treballs de compostatge i reciclatge flexibles on els operadors poden gestionar les línies d'inici | La fosa té prou força de fil? Amb quina freqüència es fan els canvis de color? Com es tractaran els fils trencats? |
| Fil tallat en sec o refrigerat per cinturó | Porteu fils calents en un cinturó amb aire, aigua o refrigeració combinada abans de tallar | Formulacions sensibles a l'aigua, fràgils, elàstiques o molt farcides | Longitud del cinturó requerida, càrrega de refrigeració, velocitat del fil, fragilitat i espai al sòl |
| Cara de matriu d'anell d'aigua | Talleu a la cara de la matriu i porteu pellets en un anell d'aigua circulant | Granulat compacte i continu quan la massa fosa talla netament a la matriu | Congelació del forat, desgast de la fulla, temperatura de l'aigua, forma del pellet i deshidratació |
| Sota l'aigua | Talleu a la cara de la matriu dins d'una cambra plena d'aigua, després desaigua i assequeu | Funcionament automatitzat i àmplies tasques de peletització industrial | Taxa mínima estable, residus de posada en marxa, calefacció de plaques, sistema d'aigua, assecador i neteja |
Els sistemes de cinturons de tall en sec de MAAG estan dissenyats per a productes sensibles a l'aigua, molt farcits o fràgils, mentre que els seus sistemes submarins cobreixen compostos, masterbatch, reciclatge i polímers verges. Això no fa que un mètode sigui universalment superior. Mostra per què el comportament del material després de l'encuny ha de formar part de la decisió de compra.

Dades de línia de doble cargol Nanhaiya simple i paral·lel
Els valors següents provenen de les pàgines de productes actuals de Nanhaiya. Són útils per comparar les configuracions publicades. Un contracte de compra ha de repetir els valors finals del material, auxiliars i condicions de prova aprovats.
| Item | Línia de peletització d'un sol cargol Nanhaiya | Línia de pelletització de doble cargol paral·lela Nanhaiya |
|---|---|---|
| Capacitat publicada | 100 kg/h | 300 a 600 kg/h |
| Potència principal | Motor principal de 75 kW | 160 kW |
| Potència de calefacció | 120 kW | No està llistat per separat |
| Tipus de cargol | Cargol únic | Doble cargol paral·lel |
| Longitud i diàmetre del cargol | Personalitzat | Personalitzat |
| Material de cargol publicat | 38CrMoAlA | 38CrMoAlA |
| Gamma de material publicat | PVC, masterbatch CaCO3, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV i PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP i PPR |
| Equip de la línia central | Extrusora, filtració de fosa, capçal de matriu, refrigeració per aigua, granulador i recollida | Extrusora d'alt parell, filtració de fusió, capçal de matriu, granulador d'anell d'aigua, refrigeració i recollida automatitzada |
| Detalls del producte | Cargol i canó nitrurat, granulador, dipòsit d'aigua, pantalla vibratòria, sitja i control PLC | Cargol i canó d'aliatge d'alta duresa, elements modulars, bomba de fusió, matriu, granulador d'anell d'aigua o fil, abeurador, pantalla vibrant i sitja |
| Opcions | Canviador automàtic de pantalla, desgasificació al buit i alimentació auxiliar | Desgasificació al buit, canviador automàtic de pantalla, doble alimentació per a farciments i control remot |
| Relació de la caixa de canvis publicada | No figura | 2,5:1 o 3:1 |
| Suport | Guia d'instal·lació, posada en marxa i operació a distància | Guia d'instal·lació, suport per a la posada en marxa i formació de l'operador |


Nanhaiya té la seu a Zhoushan, Zhejiang, i fabrica cargols, barrils i equips d'extrusió de plàstic. Els compradors poden revisar la fàbricaequips de producció, certificatsiprocés de serveiabans de la discussió tècnica.
Converteix la comparació en una especificació de compra
Una RFQ útil fa que les cotitzacions de la competència siguin comparables. També impedeix que la línia es dissenyi al voltant d'una mostra neta mentre que la producció després rep un aliment humit, polsós o de baixa densitat.
- Cada grau de polímer i percentatge de pes
- Origen verge, postindustrial o postconsum
- Forma de pellet, pols, escama, pel·lícula o aglomerat
- Densitat aparent mínima i màxima
- Humitat, volàtils, olor i estat de rentat
- Tipus de contaminació, mida i percentatge esperat
- Detalls de farciment, pigment, fibra i additius
- Mètode d'alimentació necessari per a cada ingredient
- La producció actual i la producció neta comercialitzable objectiu
- Finestra de temperatura de fusió permesa
- Finesa de filtració i pla de canvi de pantalla
- Preferència de granulació de fil, anell d'aigua o submarina
- Límits de mida, forma, humitat i fines del pellet
- Assajos de color, flux de fusió o mecànics necessaris
- Tensió disponible, freqüència, aigua i aire comprimit
- Distribució de la planta, alçada i direcció del flux de material
- Llenguatge de control, registre de dades i estàndard de seguretat
- Recanvis, posada en marxa i àmbit de formació
No escriviu "sortida: 500 kg/h" per si sol.Indiqueu la formulació exacta, les condicions d'alimentació, la taxa de rebuig permesa i la durada de la prova. La descàrrega bruta de l'extrusora no és el mateix que els pellets secs, tamisats i comercialitzables lliurats al sistema de recollida.
La protecció contra el desgast també pertany a aquesta etapa. Els farcits abrasius, la fibra de vidre i el reciclat contaminat poden canviar l'estratègia del material del cargol i del barril. Revisió de Nanhaiyacomponents paral·lels de doble cargol, cargols individualsipeces de recanviamb l'alimentació esperada, en lloc d'afegir una opció genèrica de superfície dura al final.
Accepteu la línia amb resultats materials i mesurables
Una prova de rotació sense càrrega comprova el muntatge, però no demostra el rendiment de peletització. La prova d'acceptació de fàbrica ha d'utilitzar un material acordat o un equivalent clarament documentat i ha de durar el temps suficient per exposar la inestabilitat de l'alimentació, la pressió, la ventilació i el tall.
- Confirmeu el material de prova.Registre de lot, fórmula, forma d'alimentació, densitat aparent, humitat i preparació. Conserveu una mostra retinguda.
- Comproveu l'abast i la seguretat de la línia.Comproveu motors, escalfadors, proteccions, enclavaments, parades d'emergència, serveis públics, instruments i rotació abans d'alimentar el polímer.
- Aconseguir un funcionament estable.Registre la velocitat d'alimentació, la velocitat del cargol, la configuració de la zona, la temperatura de fusió mesurada, la pressió, el parell o la càrrega del motor, les condicions de buit i d'aigua de refrigeració.
- Mesurar la producció comercialitzable.Pesar pellets secs després del cribratge durant un temps definit. Registra per separat els residus de posada en marxa, les ruptures de fil, els aglomerats i els canvis de pantalla.
- Prova la qualitat del pellet.Utilitzeu les proves de mida, fines, humitat, densitat aparent, color, flux de fusió, dispersió o emmotllament aigües avall acordades.
- Desafia un esdeveniment rutinari.Demostreu el canvi de pantalla, un reinici normal, la recuperació de l'alimentador o el canvi de color si és important per a la producció diària.
- Inspeccioneu la màquina.Comproveu el transport de ventilació, els dipòsits de matriu, l'estat del tallador, el soroll anormal, les fuites i els punts de neteja accessibles després de la carrera.
La nostra visió de fàbrica:no accepteu una línia perquè arriba breument a la sortida del títol. Busquem una finestra estable: l'alimentador es manté ple, la pressió no deriva, la ventilació es manté clara, el tallador no crea fines excessives i els pellets compleixen la prova aigües avall del comprador. La producció estable i vendable és el nombre que importa.
Preguntes freqüents
És sempre millor una línia de pelletització de dos cargols que una línia d'un sol cargol?
No. Una línia de doble cargol paral·lela és més forta quan el procés ha de barrejar polímers, dispersar farcits o pigments, afegir ingredients a través dels alimentadors laterals o eliminar volàtils importants. Una línia d'un sol cargol és sovint l'opció més directa quan una matèria primera preparada i estable necessita principalment fusió, filtració, generació de pressió i tall de pellets.
Quina línia de peletització és millor per a PE o PP reciclat?
Depèn de l'estat del triturat. Un corrent de PE o PP ordenat, rentat i raonablement consistent pot adaptar-se a una línia d'un sol cargol amb l'alimentació, la desgasificació i la filtració de fusió adequada. Les formulacions mixtes, l'addició de farciments, l'eliminació d'olors o volàtils i una homogeneïtzació exigent poden justificar una línia de doble cargol paral·lela.
Quina línia he de triar per a masterbatch o compostos molt farcits?
Comenceu l'avaluació amb una línia paral·lela de doble cargol perquè els elements modulars de cargol i les zones d'alimentació separades donen més control sobre la mescla distributiva i dispersiva. El tipus de farciment, la càrrega, la densitat a granel, l'abrasivitat i la dispersió necessària encara determinen l'alimentació, la configuració del cargol i el paquet de desgast.
Una línia de peletització d'un sol cargol pot utilitzar la desgasificació al buit?
Sí. Nanhaiya ofereix com a opció la desgasificació al buit a la seva línia de granulació d'un sol cargol. La posició de la ventilació, el nivell d'ompliment del cargol, la humitat de l'alimentació, el segell de fusió i la capacitat de buit han de funcionar junts perquè el material no inundi la ventilació.
Quina diferència hi ha entre la granulació de fils i anell d'aigua?
Un sistema de fils extrueix fils continus, els refreda i després els talla en pellets cilíndrics. Un sistema d'anell d'aigua talla la fosa a la cara de la matriu i transporta els pellets a l'aigua. El comportament del material, el rendiment, les necessitats de canvi, la forma del pellet i la participació de l'operador han de decidir el mètode.
Quanta producció poden produir les línies de granulació Nanhaiya?
Nanhaiya enumera 100 kg/h per a la seva línia de peletització d'un sol cargol i de 300 a 600 kg/h per a la seva línia de peletització paral·lela de doble cargol. Aquestes són configuracions de productes publicades, de manera que la cotització final hauria d'indicar la formulació exacta, les condicions d'alimentació i la base d'acceptació de la màquina seleccionada.
Quina informació he d'enviar amb una RFQ de línia de peletització?
Envieu els graus i els percentatges del polímer, la forma d'alimentació, la densitat a granel, la humitat, la contaminació i els nivells volàtils, els additius i els farcits, la sortida present i objectiu, la mida del pellet, el requisit de filtració, les condicions d'utilitat, la disposició de la planta, l'estàndard de control i una prova d'acceptació mesurable.
Divulgació comercial: Nanhaiya fabrica les línies de peletització, els cargols, els barrils i els components d'extrusió relacionats en aquesta guia. La selecció final depèn del material del comprador, l'abast de la línia aprovada, l'acord tècnic i la prova d'acceptació.