No es pot seleccionar un motlle WPC a partir d'una foto del producte i les dimensions exteriors. L'eina ha de coincidir amb la fórmula de fusta-plàstic, la secció del perfil, la sortida, la descàrrega de l'extrusora, el mètode de calibratge, la línia de refrigeració i les proves de rendiment utilitzades per al tauler o perfil acabat.


Resposta ràpida
Per comprar aMotlle d'extrusió de WPC, envieu la secció transversal final amb toleràncies, la fórmula completa de polímer i farcit de fusta, mètode de preparació del material, sortida objectiu i velocitat de línia, interfície d'extrusora, disseny de refrigeració aigües avall i un pla d'acceptació del producte acabat. Marqueu les superfícies visibles, les parets crítiques, les nervadures internes, les cavitats, els radis i qualsevol marge de relleu o poliment al dibuix.
No accepteu l'eina només d'un informe dimensional sec. Executeu la fórmula acordada a través de la línia prevista, deixeu refredar el perfil i, a continuació, mesureu dimensions, gruix de paret i costella, rectitud, gir, condició de la superfície i massa per longitud. Les proves de rendiment del producte segueixen sent responsabilitat del fabricant del producte acabat.
Compreu un sistema de conformació, no un bloc d'acer aïllat
El motlle d'extrusió crea el perfil calent a mesura que la fusió de WPC surt de l'extrusora. Aquest perfil encara és suau i capaç de canviar de forma. Els calibradors, les seccions de refrigeració, els equips de suport, de transport i de tall els subjecten i estabilitzen. Una matriu que sembli correcta en un banc pot produir un perfil inestable si aquestes parts aigües avall no hi coincideixen.
La gamma de motlles WPC de Nanhaiya utilitza cossos d'acer amb superfícies endurides i polides. Els motlles estan mecanitzats per CNC i tractats tèrmicament, i hi ha canals de refrigeració opcionals disponibles. L'abast del producte inclou xapes, taulers i perfils, incloent cobertes, tanques, panells i components per a mobles d'exterior fets de PE o PP amb farciment de fusta.
| Comprar article | La seva feina | El que ha d'aparèixer a la cita |
|---|---|---|
| Adaptador i entrada | Connecta la descàrrega de l'extrusora a la trajectòria de flux del perfil | Brida, patró de cargols, registre, segell, entrada de fosa, alçada central, escalfador i detalls del sensor |
| Encuny d'extrusió | Distribueix la massa fosa i forma la secció de perfil calent | Dibuixos de cos i inserts, material, tractament, zones de calefacció, acabat de superfície de flux i punts d'ajust |
| Calibrador o eines de dimensionament | Admet superfícies i dimensions crítiques durant el refredament primerenc | Nombre de seccions, superfícies de contacte, connexions de buit o aigua, ajust i muntatge |
| Eines de refrigeració | Elimina la calor mentre el perfil està suportat | Canals de refrigeració, requeriments d'aigua, disposició del dipòsit o placa i mides de connexió |
| Canviar parts | Permet variants de producte planificades o substitueix articles de desgast habitual | Nombres de dibuix, matriu de compatibilitat, quantitat de recanvi i procediment de canvi |
| Maneig i suport | Col·loca l'eina i protegeix la connexió de l'extrusora | Peses de peces, punts d'elevació, suport, rails, ajust de la línia central i accessoris d'emmagatzematge |
| Documentació | Controla la fabricació, instal·lació, operació i substitució futura | Dibuixos aprovats, llista de materials, registres d'inspecció, manual i llista de recanvis |
La nostra visió de fàbrica:la frase "un conjunt de motlles WPC" és massa vaga per a la comparació de preus. Un proveïdor només pot citar el cos de matriu escalfat. Un altre pot incloure l'adaptador, diversos calibradors, plaques de refrigeració, suports, escalfadors de recanvi i guia de posada en marxa. Demanem al comprador que compare l'abast d'una línia de comanda abans de comparar el total.



El dibuix del perfil final és el punt de partida
Una foto de catàleg mostra la família de productes, però amaga la informació que controla les eines. Necessitem una vista en secció amb dimensions i toleràncies. El dibuix també ha d'identificar les superfícies que s'acoblen amb clips, fixacions, marcs o altres perfils perquè aquestes característiques sovint mereixen un control més estricte que una cara decorativa.
Per a un perfil buit, doneu a cada paret i dimensió web. No deixeu les cavitats internes com un patró artístic. La seva geometria afecta la distribució del material, la refrigeració, la rigidesa, el pes del perfil i el comportament de la secció sota el transport.
- Amplada total, alçada i orientació del perfil
- Gruix de paret a cada cara exterior
- Gruix i posició de la banda interna
- Mida, quantitat i geometria de la cavitat
- Cantonada i radis interns
- Ranures, llengüetes, clips i zones de fixació
- Toleràncies crítiques i dades d'inspecció
- Arc, gir i rectitud permesos
- Massa objectiu per unitat de longitud
- Cares visibles i límits de defecte superficial
- Relleu, poliment o raspallat
- Longitud de tall i mètode de tall aigües avall
- Construcció sòlida, buida, tapada o coextruïda
- Mostra mestra aprovada i data de revisió
No mecanitzeu l'obertura de la matriu com a còpia del perfil acabat en fred.La secció de WPC calenta pot canviar a través de l'onatge de la matriu, l'estirada, el calibratge i el refredament. La compensació d'eines s'ha de desenvolupar al voltant de la fórmula real, la sortida i el sistema aigües avall.
La nostra visió de fàbrica:una representació 3D neta és útil per a les vendes, però és un document de fabricació deficient. Demanem quines superfícies s'uneixen amb una altra peça, quina paret controla la resistència, quina cara veu el client i on la planta pot acceptar variacions. Aquest mapa de prioritats és més útil que posar la mateixa tolerància estreta a cada línia.


WPC és una família de fórmules, no una matèria primera
Un fabricant d'eines necessita més que les lletres WPC. El polímer pot ser PE, PP o PVC. El component de fusta pot diferir en espècies, forma de partícules, distribució de mida i condicions d'humitat. Les fórmules també poden contenir farciment mineral, lubricant, agent d'acoblament, pigment, estabilitzador, agent d'escuma o material reciclat.
La pàgina del motlle WPC de Nanhaiya identifica PE i PP amb farciment de fusta com a materials objectiu. La seva gamma de productes i aplicacions també inclou taulers d'escuma de PVC i processament especialitzat de fusta i plàstic PE. Doneu la fórmula de producció exacta perquè el motlle estigui dissenyat per al material que hi entrarà.
| Entrada de fórmula | Per què ho necessita el proveïdor d'eines | Què enviar |
|---|---|---|
| Polímer de matriu | Canvia el comportament de la fusió, la finestra de temperatura, la baixada i la resposta de refrigeració | Grau exacte de resina, fitxa del proveïdor i percentatge |
| Component de fusta | Afecta el comportament de l'alimentació, la resistència al flux, la càrrega d'humitat i l'aspecte de la superfície | Tipus de fusta, farina o fibra, rang de partícules, densitat a granel, estat d'humitat i percentatge |
| Farciment mineral | Canvia la viscositat, el pes, el desgast i la superfície | Nom del material, dades de partícules, tractament i percentatge |
| Lubricant i auxiliar de processament | Influeix l'alliberament de la matriu, la pressió, el tractament superficial i aigües avall | Nom del producte, velocitat d'addició i seqüència de barreja |
| Agent d'acoblament i estabilitzador | Canvia el rendiment del compost i del producte final | Grau i percentatge, a més de qualsevol restricció de processament |
| Capa de pigment o tapa | Afecta la superfície visible, la resposta tèrmica i la disposició de coextrusió | Sistema de color, objectiu de gruix de capa, posició de coextrusora i relació de flux |
| Contingut reciclat | Pot afegir viscositat, contaminació i variació d'humitat | Font, elaboració, percentatge màxim i variació del lot |
| Sistema d'escuma | Canvis en el desenvolupament de la densitat, la pressió i la recuperació dimensional | Formulació completa, densitat objectiu i finestra de processament |
El Laboratori de Productes Forestals del Departament d'Agricultura dels Estats Units explica que la humitat de WPC es pot eliminar abans del processament, durant un pas de compostatge separat o en un procés d'extrusió en línia. El seu capítol tècnic també assenyala que els productors de WPC utilitzen diferents rutes d'equips, incloent-hi pellets precompostos a través d'un sol cargol, combinació i perfilat de dos cargols d'un sol pas i sistemes en tàndem. El motlle s'ha d'adaptar a la via que subministra la seva fosa.
Regla de fórmula de referència:posar una fórmula aprovada i un mètode de preparació a l'acord d'eines. Els canvis futurs són possibles, però l'equip necessita una línia de base quan canvien la pressió, la superfície, les dimensions o la sortida.
La humitat mereix la seva pròpia línia a la RFQ. Les bombolles, els forats i una superfície inestable al motlle poden començar durant l'emmagatzematge, l'assecat, la barreja, l'alimentació o la ventilació. Una superfície de flux polida no pot eliminar l'aigua que queda al compost.
Fes coincidir el motlle amb la forma en què es produeix la fusió de WPC
Un pellet de WPC precompost que passa per un perfilador d'un sol cargol arriba al motlle de manera diferent d'una barreja seca que es barreja i es forma en un procés de doble cargol. La sortida pot tenir diferents estabilitats de pressió, distribució de temperatura i sensibilitat a la restricció de la pantalla. Demaneu al proveïdor del motlle que revisi l'extrusora i l'adaptador, no només el perfil.
| Ruta de producció | Enfoc de compres típic | Informació necessària a l'entrada del motlle |
|---|---|---|
| Pellets precompostos i perfilat d'un sol cargol | Transport constant, fusió, generació de pressió i formació de perfils | Grau de pellets, humitat, diàmetre del cargol, sortida, temperatura de fusió, rang de pressió i filtració |
| Composició i perfilat de doble cargol d'un sol pas | Alimentació, mescla, eliminació d'humitat i formació en una via contínua | Fórmula completa, pla d'alimentació, ventilació, configuració de cargols, pressió de descàrrega, temperatura i variació de velocitat |
| Extrusió en tàndem | Separeu el treball de barreja o assecat de la pressió final i el treball de perfilat | Mètode de transferència, dades de la segona extrusora, estat de fusió, lògica de control i manipulació alterada |
| Capa o capa funcional coextruïda | Distribució estable de la capa i adherència al voltant del perfil | Fórmules de nucli i tapa, relació de flux, orientació d'entrada, pressions individuals i acceptació del gruix de la capa |
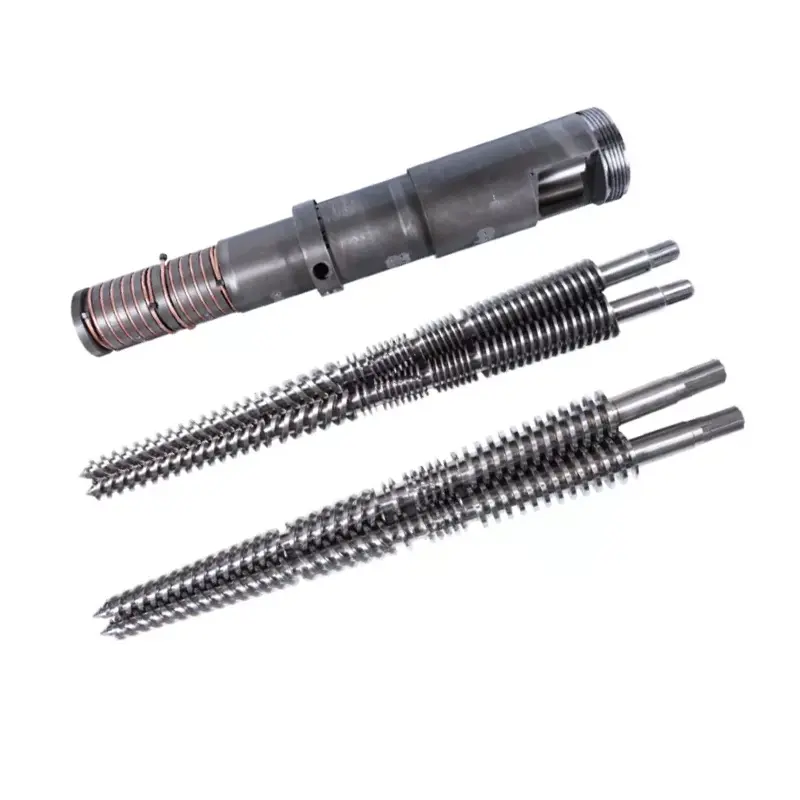
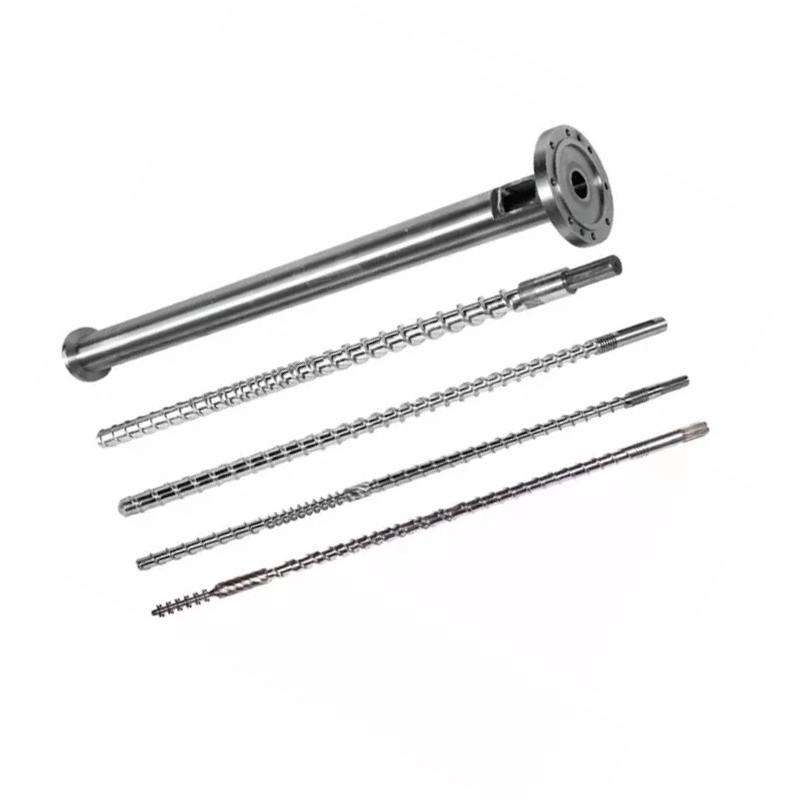
Subministraments de Nanhaiyacargols individuals, dos cargols paral·lels, barrils cònics de doble cargolimàquines extrusores de plàstic. Trieu la secció de plastificació pel treball del procés. A continuació, dissenyeu el motlle al voltant de la condició de fusió que la secció pot mantenir.
Per a fórmules de fusta abrasiva i farcides de minerals, reviseu el paquet de desgast del cargol i el barril abans d'augmentar la restricció del motlle. La guia existent de Nanhaiya,Cargol per a l'extrusió de WPC: Com aturar el desgast de fusta i plàstic, cobreix la selecció de ventilació, temperatura i superfície sense duplicar les decisions d'eines de perfil d'aquest article.
La nostra visió de fàbrica:quan un motlle nou augmenta la pressió, sovint es culpa immediatament a la matriu. De vegades la restricció és incorrecta. De vegades, el cargol no pot proporcionar una massa fosa uniforme i totalment preparada a la velocitat sol·licitada. Comparem la pressió abans i després dels canvis, comprovem la pantalla i l'estat del material i confirmem la veritable sortida neta abans de tornar a tallar el camí del flux.

El flux del perfil ha d'arribar junts a la sortida de la matriu
Un perfil WPC pot contenir parets exteriors gruixudes, xarxes internes primes, solcs profunds i petites cantonades en una secció. Cada camí resisteix el flux de manera diferent. Si la fusió arriba a una zona massa ràpidament i una altra massa lentament, el perfil pot estirar, torçar-se, trencar o mostrar una densitat i una superfície desiguals.
El disseny de l'eina utilitza la forma de transició i la resistència al flux local per equilibrar la secció. L'objectiu no és la mateixa velocitat en tots els punts interns. L'objectiu és un perfil estable a la sortida que el calibrador pot suportar sense una correcció excessiva.
Murs exteriors
Les cares visibles necessiten un subministrament estable i una superfície adequada al llavi de la matriu. Les seccions gruixudes també porten més calor al calibrador i es poden refredar més lentament que les característiques primes.
Webs internes
Les costelles primes són vulnerables a l'ompliment incomplet o al trencament. Els seus camins d'alimentació, enllaços i suport aigües avall haurien de ser visibles als dibuixos d'eines i d'acceptació.
Solcs i cantonades
Les petites característiques poden amplificar el flux local i acabar amb problemes. Marqueu les vores funcionals perquè la correcció de l'eina protegeixi l'ajust en comptes de millorar una superfície no crítica.



La nostra visió de fàbrica:una correcció de motlles hauria de tenir una raó mesurada. Marquem on el perfil és pesat, prim, ràpid, lent o distorsionat, després canviem la zona de flux responsable en passos controlats. Triturar un llavi de matriu perquè el perfil "sembla malament" pot canviar un defecte per un altre i elimina el registre necessari per al següent conjunt.
El calibratge i el refredament determinen el perfil de fred
La matriu d'extrusió forma una secció calenta. El calibrador estableix i suporta superfícies crítiques mentre la calor abandona el material. El refredament continua a través de plaques, dipòsits o seccions de polvorització, i l'extracció mou el perfil sota tensió controlada. Aquests components han de compartir una línia central i una referència de velocitat.
Nanhaiya ofereix canals de refrigeració opcionals als seus motlles WPC. Especifiqueu la finalitat de cada circuit, la mida d'entrada i sortida, el requisit de qualitat de l'aigua, la temperatura de funcionament i el cabal disponible. La planta també ha de planificar l'accés als canals de neteja que puguin recollir incrustacions o residus.
| Entrada aigües avall | Efecte sobre el perfil | Dades del comprador a proporcionar |
|---|---|---|
| Contacte i suport del calibrador | Conté cares exteriors, solcs, vores o cavitats seleccionades a mesura que la secció es refreda | Dibuix del calibrador, longitud, nombre d'etapes, mètode de buit i rang d'ajust |
| Estat de l'aigua de refrigeració | Canvia la taxa d'eliminació de calor i l'estabilització dimensional | Interval de temperatura de subministrament, cabal, pressió, qualitat de l'aigua i sistema de recirculació |
| Distància de la matriu al calibrador | Canvia el comportament del perfil calent no compatible abans de la mida | Disposició de la línia, rang d'ajust i accés a la posada en marxa |
| Tipus de transport i alineació | Estableix la velocitat de la línia i pot estirar el perfil de manera desigual | Traçat del cinturó o pista, rang de velocitat, longitud de contacte i alçada central |
| Tallar i apilar | Pot revelar o crear moviment després del refredament primari | Longitud de tall, tipus de serra o tallador, taula de suport i mètode d'apilament |
No prometeu dimensions fredes a la sortida de la matriu.Acordeu on i quan es mesurarà cada dimensió després del refredament. Utilitzeu el mateix mètode de condicionament i mesura per a mostres d'aprovació i control de producció.
La investigació d'extrusió de perfils de l'USDA Forest Products Laboratory descriu un procés en què el WPC fos es va donar forma a través d'una matriu, seguida d'una matriu de dimensionament, un dipòsit d'esprai d'aigua i un extractor. Aquesta seqüència és un recordatori útil: el resultat de conformació pertany a tota la línia, fins i tot quan el motlle es compra com un sol element.
Especifiqueu la construcció, tractament i inspecció del motlle
Nanhaiya fabrica els seus motlles WPC a partir d'acer i descriu acer d'aliatge d'alta resistència amb superfícies endurides i polides per a les zones de treball. Cada motlle està mecanitzat CNC, tractat tèrmicament i polit. L'acord final hauria de convertir aquests atributs generals del producte en requisits a nivell de components.
- Grau del material per a cada component principal
- Tractament tèrmic i abast d'enduriment
- Requisit de duresa acabat i lloc de prova
- Requisit d'acabat de superfície de flux
- Dimensions crítiques i toleràncies
- Registres, tacs i referències de muntatge
- Quantitat d'escalfador, potència, tensió i connectors
- Tipus de termoparell, ubicació i detalls del cable
- Ports de pressió i temperatura de fusió
- Dibuix del canal de refrigeració i prova de pressió
- Material de fixació, grau i quantitat de recanvi
- Inserció substituïble i definició de peça de desgast
- Mètode de protecció contra l'òxid, embalatge i emmagatzematge
- Material, tractament i registres dimensionals
No demaneu la superfície més dura possible a tot arreu. El cos de la matriu, les insercions, els elements de subjecció, l'adaptador i el suport tenen diferents feines. L'especificació ha de combinar l'estat de la superfície, la resistència del substrat, el mètode de reparació i l'exposició a la corrosió amb el contingut esperat de fusta i minerals.


La qualificació del proveïdor pot incloure la de Nanhaiyaequips de producció, informació del certificatisuport d'instal·lació i manteniment. Poseu els documents i el suport necessaris a la comanda de compra en lloc de confiar en una declaració de catàleg general.
Utilitzeu el patró de defecte per trobar la zona responsable
Els defectes del perfil WPC poden començar a la matèria primera, mesclador, alimentador, cargol i barril, motlle, calibrador, secció de refrigeració o transport. La localització d'un defecte en la secció transversal i el seu canvi en el temps donen pistes útils. Enregistreu-los abans de canviar la temperatura, la velocitat i les eines junts.
| Defecte observat | Revisió de motlles | Altres controls de línia | Lliçó de contractació |
|---|---|---|---|
| El perfil gira en una direcció repetible | Balanç de flux, compensació de paret, alineació de matriu i condició de descàrrega | Posició del calibrador, balanç de refrigeració i alineació de transport | Feu que el gir sigui un element d'acceptació mesurat després d'un refredament complet |
| Una paret o costella és prima | Restricció local, posició d'inserció, dipòsit, desgast o superfície de flux danyada | Coherència de la fórmula, humitat, estat de la pantalla i estabilitat de sortida | Marqueu cada paret i costella crítiques al dibuix |
| Ruptures web internes | Ruta d'alimentació web, disseny d'encreuament i suport de sortida | Humitat, contaminació, preparació de la massa fosa, velocitat i distància no suportada | Incloeu una inspecció de tall de secció transversal a la prova de funcionament |
| Superfície rugosa o trencada | Acabat de llavis, dipòsit, temperatura i cabal local | Fórmula, equilibri de lubricants, humitat, dispersió i velocitat de línia | Aprovar una mostra de superfície física amb una fórmula anomenada |
| Bombolles o forats | Zones de retenció i sobreescalfament local | Humitat de la fusta, assecat, alimentació, ventilació i eliminació de volàtils | Anoteu la preparació d'humitat i el rendiment de ventilació al pla de proves |
| Marques marrons o negres | Zones mortes, dipòsits, temperatura local excessiva i danys de neteja | Dipòsits de bóta, història tèrmica, pràctica d'aturada i pinsos contaminats | Demaneu un procediment documentat d'engegada, apagada i neteja |
| Les dimensions es desplacen durant una carrera | Moviment tèrmic, ajust solt, desgast i estat del canal de refrigeració | Sortida, temperatura, pressió, buit, aigua i velocitat de sortida | Utilitzeu el mostreig cronometrat a través d'una sèrie estable, no una mostra primerenca |
| Alta pressió i baixa sortida | Flux restringit, camí bloquejat, transició inadequada o baixa temperatura de la matriu | Bloqueig de la pantalla, cargol desgastat, limitació d'alimentació i viscositat del material | Definiu la ubicació de la pressió i una finestra de funcionament utilitzable |
Mètode diagnòstic pràctic:marqueu la part superior, inferior, esquerra i dreta a l'extrusió i al perfil final. Registra la mateixa orientació a través del calibrador. Si el defecte gira o canvia després d'un component de línia, la investigació té un millor punt de partida que una instrucció general per ajustar el motlle.
La nostra visió de fàbrica:som prudents quan un defecte només es descriu com "la superfície és dolenta". Preguntem on apareix, si és contínua, quan comença després de la posada en marxa, quin lot de fórmules funciona i què passa amb la pressió. Una foto propera amb orientació i una secció retinguda sovint estalvia més temps que un missatge llarg.

Llista de verificació de la RFQ del motlle d'extrusió de WPC
Una RFQ completa fa que les cotitzacions siguin comparables i ofereix a l'equip d'enginyeria una condició de referència clara. Utilitzeu un número de revisió al dibuix del producte, la fórmula, la disposició de la línia i el document d'acceptació.
- Identificar el producte acabat.Estat de coberta, tanca, marc de porta, sostre, panell, guarnició o un altre perfil. Expliqueu l'aplicació i quines superfícies són visibles o funcionals.
- Adjunteu la secció transversal controlada.Inclou dimensions, parets, costelles, cavitats, radis, dades, toleràncies, rectitud, gir i massa objectiu per longitud.
- Proporcioneu la fórmula completa.Enumereu el grau de polímer, tipus i contingut de fusta, farciment mineral, lubricant, agent d'acoblament, estabilitzador, pigment, contingut reciclat i qualsevol sistema d'escuma o capa de capa.
- Descriure la preparació del material.Doneu informació sobre l'assecat, la barreja, la composició, la granulació, l'emmagatzematge, la densitat a granel i el control de la humitat.
- Definir la ruta d'extrusió.Estat únic cargol, bessó paral·lel, bessó cònic o tàndem; diàmetre del cargol; sortida; velocitat de línia; filtració; pressió normal; i finestra de temperatura.
- Controlar la interfície mecànica.Col·loqueu la brida, registre, cercle de cargols, entrada de fosa, cara de segellat, alçada central, suport, elevació i espai.
- Llista les dades d'electricitat i serveis públics.Doneu voltatge, freqüència, control de l'escalfador, tipus de termoparell, estàndard de cable, temperatura de l'aigua de refrigeració, cabal, pressió i qualitat.
- Mostra el disseny aigües avall.Inclou seccions de calibrador, connexions de buit o d'aigua, dipòsits de refrigeració, taules de suport, tracció, unitat de relleu, tallador i ajust disponible.
- Definir el treball superficial.Indiqueu si el producte deixa la línia llisa, en relleu, polit o raspallat i quant material elimina el procés secundari.
- Enumereu tots els components subministrats.Adaptador separat, cos de matriu, insercions, calibradors, plaques de refrigeració, escalfadors, sensors, segells, elements de subjecció, suports, eines i recanvis.
- Sol·licitar la fitxa tècnica.Inclou dibuixos, llista de materials, registres de materials i tractament, informe d'inspecció, llista elèctrica, diagrama de refrigeració, manual i llista de peces de recanvi.
- Escriu la prova d'acceptació.Anomena la fórmula, el perfil, la sortida, la velocitat, la durada de l'execució, els registres del procés, la freqüència de mostreig, els límits dimensionals, la mostra de superfície i les proves de producte acabat.
Advertència de substitució:no utilitzeu un motlle gastat com a única definició del nou conjunt. Combineu dibuixos originals, mesures de la interfície màquina, un bon perfil conservat i el motiu de la substitució. La còpia de les característiques de flux desgastades pot reproduir l'antic defecte.
Per a una línia de taulers de PVC o WPC, reviseuTauler de PVC canó cònic de doble cargolamb el paquet d'eines. Per a tasques d'alt rendiment o composició, compareucanó paral·lel co-rotatiu de doble cargoli el més amplirang de doble cargol paral·lel. Aquests enllaços donen suport a la selecció d'equips; l'elecció final encara depèn de la fórmula i la ruta del procés.
Accepteu el motlle amb una producció controlada
Comenceu amb la inspecció de components i, a continuació, demostreu el resultat de la formació a la línia. La fórmula WPC acordada és important perquè un polímer, contingut de fusta, estat d'humitat o sistema de lubricant diferents poden canviar la pressió, la superfície i la recuperació dimensional.
| Fase d'acceptació | Què verificar | Registre per conservar |
|---|---|---|
| Revisió de documents | Revisions de dibuixos, llista de components, material i abast de tractament, escalfadors, sensors, circuits de refrigeració, recanvis i manuals | Registre de documents signats |
| Inspecció de banc | Interfícies crítiques, registres, obertures, insercions, cares de segellat, elements de subjecció, superfícies de flux i orientació del conjunt | Informe dimensional i visual lligat a números de peça |
| Instal·lació | Alçada central, ajust de brida, suport, accés d'elevació, cablejat de l'escalfador, sensors, connexions d'aigua i alineació als calibradors | Llista de comprovació de la instal·lació i fotografies |
| Escalfament | Identificació de la zona, resposta del controlador, lectura del sensor, consum de corrent, fuites i estat del canal de refrigeració | Mapa de zones i lectures estabilitzades |
| Tirada de producció | Fórmula aprovada, preparació de l'alimentació, sortida, velocitat de línia, temperatures, pressió, càrrega del motor, condicions de refrigeració i transport | Full de procés basat en el temps i mostra de matèria primera retinguda |
| Inspecció de perfils | Dimensions exteriors, seccions de paret i costelles, rectitud, gir, superfície, color, massa per longitud i ajust amb components d'acoblament | Mides vinculades a la posició de tall i el temps de producció |
| Canvi i recuperació | Ajust acordat, aturada i reinici normals, o un canvi de mida o color quan sigui important per a la producció diària | Tancament de l'operador i llista d'accions restants |
El producte acabat pot necessitar proves que van molt més enllà de les dimensions del perfil.ASTM D7031és una guia per avaluar les propietats mecàniques i físiques dels productes WPC, i estableix que els usuaris han de seleccionar les proves adequades a l'aplicació.ASTM D7032-21cobreix les classificacions de rendiment per a taulers de coberta de fusta de plàstic i WPC, graons d'escales, protectors i passamans.
Per a taules de coberta compostes reforçades amb fibra natural,ISO 16616:2015proporciona mètodes de prova, mentre queISO 19821:2017classificació d'abast d'adreces. Confirmeu l'edició aplicable, el codi nacional i l'abast del producte abans d'escriure el contracte. El motlle no porta la conformitat del producte acabat.
La nostra visió de fàbrica:el millor lliurament és una finestra de procés estable i un conjunt de mostres traçables. Volem saber quina fórmula va funcionar, a quina velocitat es va moure la línia, on es va establir la pressió, com es va establir el refredament i quan es va tallar cada mostra. Un tauler de bon aspecte col·locat sobre una taula no explica si la línia pot repetir-ho.

Preguntes freqüents
Quina informació es requereix per citar un motlle d'extrusió de WPC?
Envieu el dibuix del perfil final amb toleràncies, la fórmula WPC completa, el mètode de preparació del material, els detalls de l'extrusora i l'adaptador, la sortida objectiu i la velocitat de la línia, el disseny de refrigeració i transport, els requisits de superfície, el pla de canvi, les utilitats disponibles i una prova d'acceptació mesurable. Una mostra de producte físic és útil, però no ha de substituir el dibuix controlat.
Un motlle WPC pot executar compostos de fusta basats en PE, PP i PVC?
La mateixa forma acabada no fa que els materials siguin intercanviables. Les formulacions de WPC basades en PE, PP i PVC poden diferir en el flux, la finestra de temperatura, la lubricació, l'amortització i la resposta de refrigeració. Revisem la fórmula exacta i la ruta de processament abans de decidir si un cos d'eines i inserts separats són pràctics o si les eines dedicades són més segures.
Un motlle d'extrusió de WPC inclou el calibrador?
L'àmbit citat ha de dir. La matriu d'extrusió dóna forma a la massa de fusió calenta, mentre que el calibrador, les seccions de refrigeració i l'extracció subjecten i estabilitzen el perfil a mesura que es refreda. Demaneu una llista d'eines de línia que identifiqui la matriu, els adaptadors, els calibradors, les plaques de refrigeració, els segells, els escalfadors, els sensors i les peces de canvi.
Per què el perfil WPC es gira o s'inclina després del motlle?
La torsió o l'arc pot provenir d'un flux de matriu desigual, seccions desequilibrades de paret o web, refrigeració desigual, alineació del calibrador, sortida inestable, temperatura no uniforme o una sortida desalineada. Mesureu la direcció i el temps de la distorsió abans d'ajustar diverses variables. S'ha de comprovar el sistema complet de conformació i refrigeració.
Quin material utilitza Nanhaiya per als motlles WPC?
La pàgina del motlle WPC de Nanhaiya enumera l'acer i descriu l'aliatge d'acer d'alta resistència amb superfícies endurides i polides. Cada motlle està mecanitzat CNC i tractat tèrmicament, amb canals de refrigeració opcionals. La cotització aprovada ha d'identificar el grau exacte, l'abast del tractament, l'acabat de la superfície de flux i els registres d'inspecció del projecte.
Com s'ha d'especificar un perfil de coberta WPC buit?
Proporcioneu la secció transversal completa amb dimensions exteriors, gruixos de paret i costelles, geometria de la cavitat, radis, toleràncies crítiques, cares visibles, marge de relleu o poliment, massa objectiu per longitud i l'estàndard de prova del producte final. Marqueu quines dimensions són funcionals perquè el fabricant d'eines sàpiga on l'ajust és més important.
El motlle pot garantir el compliment dels estàndards de coberta WPC?
No. El motlle controla la formació del perfil, però el rendiment del producte final també depèn de la fórmula, la composició, el control d'humitat, les condicions d'extrusió, la refrigeració i el sistema de qualitat de producció. El fabricant ha de provar la coberta acabada segons els requisits aplicables, com ara la norma ASTM, ISO o nacional seleccionada.
Com s'ha d'acceptar un motlle d'extrusió de WPC?
Inspeccioneu primer els dibuixos aprovats, els materials, el tractament, les interfícies, els escalfadors, els sensors, les superfícies de flux i canvieu les peces. A continuació, executeu la fórmula de producció acordada amb un perfil, una sortida i una velocitat de línia denominats. Registrar les condicions del procés i mesurar les dimensions del perfil refrigerat, les seccions de paret i costelles, la rectitud, la torsió, la superfície, la massa per longitud i qualsevol prova requerida per l'especificació del producte.
Contingut tècnic preparat a partir de les pàgines actuals de motlle WPC, cargol, equips i serveis de Nanhaiya. El suport tècnic extern es limita a fonts oficials de l'USDA, ASTM i ISO. Les dimensions finals de l'eina, els materials, el tractament, l'abast de la línia i els criteris d'acceptació estan controlats pels documents del projecte aprovats.