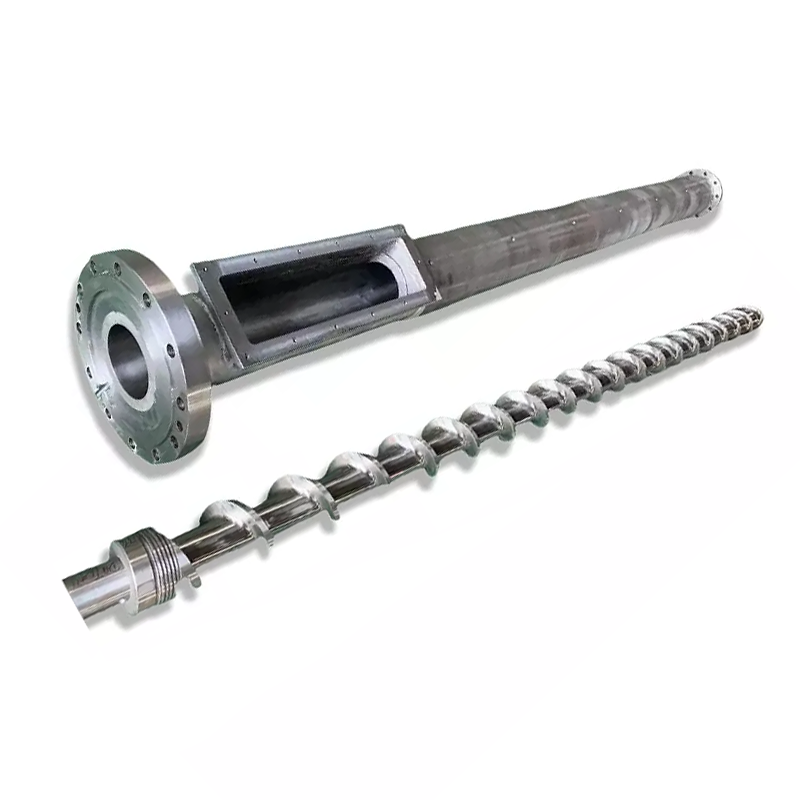
Una brida de canó sembla senzilla fins que la nova peça arriba a la màquina. Aleshores, un petit error en el registre, el cercle del cargol, la cara de segellat o el pas de fusió pot aturar la instal·lació. Aquesta guia mostra als equips de compres i manteniment com convertir una mostra antiga, una interfície de màquina i una funció operativa en una especificació de brida controlada.



Resposta ràpida
Per comprar unbrida del canó de l'extrusora, enviar un dibuix controlat que identifiqui el forat, el diàmetre exterior, el gruix, el registre de localització, el patró del cargol, la cara de segellat, el material, el tractament superficial i les peces d'acoblament. Afegiu la base real de temperatura i pressió, model d'extrusora o capçal de matriu, quantitat i requisits d'inspecció.
No demaneu una brida de màquina personalitzada només amb les paraules "ANSI", "DIN", "JIS" o "PN16". Aquestes referències només poden definir una brida de canonada estàndard quan s'indiqui la designació estàndard completa i la base del servei. Una connexió d'extrusora sol necessitar el seu propi dibuix d'interfície, fins i tot quan un costat segueix un patró de brida reconegut.
Primer identifiqueu quin tipus de brida esteu comprant
Els errors d'adquisició sovint comencen quan tres components diferents s'anomenen brida. Una brida de canonada estàndard, una brida de canó d'extrusora personalitzada i un adaptador de transició poden semblar similars en una fotografia. No s'especifiquen de la mateixa manera.
| Component | El que el defineix | Principal risc de contractació |
|---|---|---|
| Brida de canonada estàndard | Estàndard exacte, edició, mida nominal, classe o PN, cara, material, forat i tipus de connexió | Una etiqueta curta com ara "brida DIN" pot referir-se a més d'un sistema dimensional i de classificació |
| Brida de canó extrusora personalitzada | Dibuix de màquina controlada, barril o adaptador d'acoblament, registre, patró de cargols, forat de fusió, funció de segellat i servei de servei | Ús d'una taula de brides de canonada per a una interfície de maquinària que té funcions de localització i flux personalitzades |
| Brida adaptadora de capçal de matriu | Dues interfícies més els requisits de transició interna de fusió, orientació, suport i sensor o paquet de pantalla | Els dos extrems s'ajusten per separat, però la ruta de flux, la línia central o l'orientació del cargol no ho fan |
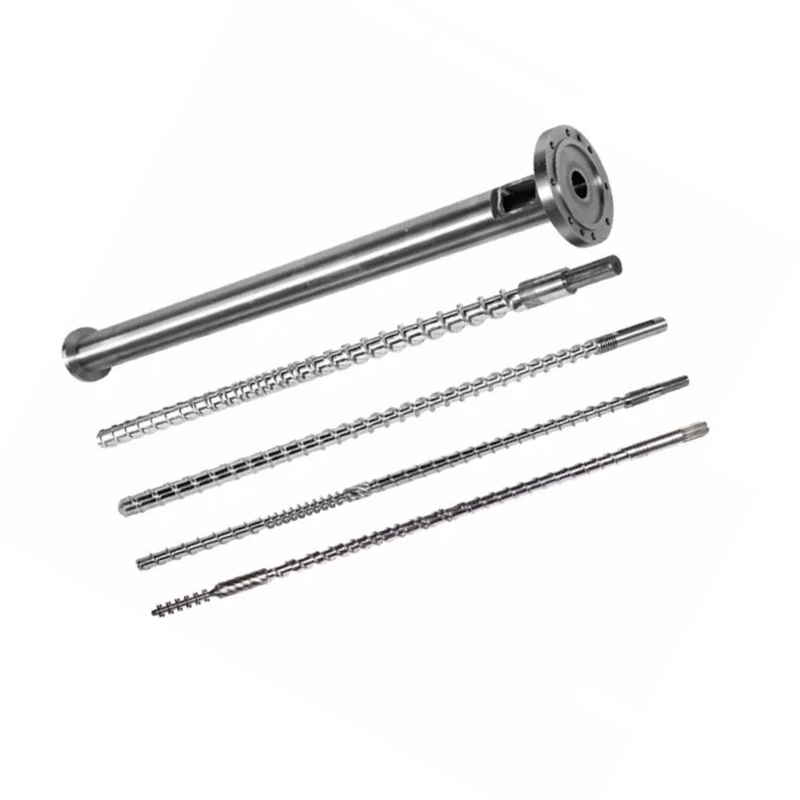
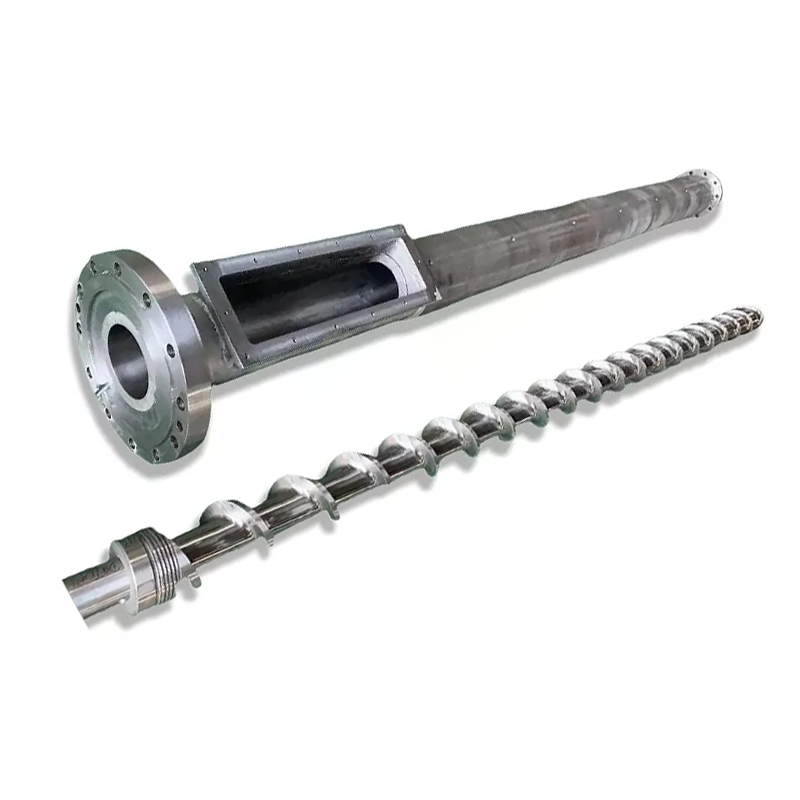
El corrent de Nanhaiyarang de brida de canócobreix brides d'acer rodones amb connexions amb brides i mides de port personalitzables. Els patrons ANSI, DIN i JIS estan disponibles, juntament amb dimensions totalment personalitzades per a aplicacions de plàstics, químics, granulació i maquinària.
La nostra visió de fàbrica:el nom estàndard inicia una conversa tècnica; no acaba el dibuix. Primer ens preguntem on s'assenta la peça, què la situa, què la segella i què hi passa. Una vegada que aquestes funcions estan clares, les dimensions correctes són molt més fàcils de controlar.


Les dimensions que decideixen si la brida s'adapta
Un dibuix útil separa la mida de la funció. Els forats dels cargols creen força de subjecció, el registre localitza les peces, la cara porta el segell i el forat transporta el medi de fusió o procés. Demanar que una característica compensi una altra crea un muntatge difícil i un segellat incert.
| Funció de dibuix | Per què importa | Què ha d'indicar el comprador |
|---|---|---|
| Diàmetre exterior | Controla l'embolcall, l'accés a les eines i l'espai lliure a prop d'escalfadors, proteccions o suports | Mida nominal, tolerància i qualsevol sector restringit |
| Forat central o pas de fusió | Controla la continuïtat del flux i el pas intern a l'articulació | Diàmetre, tolerància, forma de transició, direcció i requeriment de superfície |
| Gruix global i local | Afecta l'enganxament del cargol, la rigidesa, l'alineació i la longitud muntada | Cares de referència, gruixos, avellanats i longitud del cub |
| Registre de localització o espiga | Estableix un muntatge concèntric en lloc de dependre de l'espai lliure dels forats del cargol | Característica masculina o femenina, diàmetre, profunditat, ajust i entrada |
| Patró de cargol | Proporciona la connexió de subjecció i fixa l'orientació angular | Quantitat, diàmetre del cercle de pas, mida del forat, rosca, profunditat i dada angular |
| Cara de segellat | Crea el contacte previst amb una junta, un anell, una ranura o una cara metàl·lica | Tipus de cara, dimensions, acabat, especificació del segell i danys admissibles |
| Controls geomètrics | Mantenir el forat, el registre i la cara de segellat correctament relacionats | Datums més planitud, perpendicularitat, posició, coaxialitat o desnivell requerits |
| Característiques d'orientació | Alineeu els escalfadors, els ports del sensor, les claus, els protectors o les peces d'acoblament asimètriques | Angle de cronometratge a partir d'una dada inequívoca |
La ISO 286-1 proporciona un sistema internacional per a toleràncies i ajustaments de mida lineal, incloses les característiques del cilindre i els conceptes de forat bàsic i eix bàsic. La ISO 1101 proporciona el llenguatge de símbols per als controls de forma, orientació, ubicació i desnivell. Aquests estàndards ajuden a expressar el requisit, però el dissenyador encara ha de triar les dades funcionals i els valors permesos.
La separació dels forats del cargol no és un sistema de localització.Si el capçal de la matriu connectat o l'adaptador ha de ser concèntric amb el forat del canó, definiu un registre o una altra característica de localització controlada. Apretar els cargols mentre es força dos forats desalineats junts pot danyar la cara, el segell o els elements de fixació i deixar un pas intern nociu.

ANSI, DIN, JIS i PN no són descripcions de compra completes
Nanhaiya ofereix opcions ANSI, DIN i JIS o un estàndard personalitzat. Aquest rang és útil quan una brida s'uneix a una canonada de planta establerta o ha de coincidir amb un patró regional existent. La cotització encara necessita el document exacte, edició, mida nominal, qualificació, cara, material i qualsevol modificació del projecte.
ASME B16.5, per exemple, s'anomena per a brides de canonades i accessoris amb brides de NPS 1/2 a NPS 24. El seu abast s'ocupa de les classificacions de pressió-temperatura, materials, dimensions, toleràncies, marcatge i proves. Aquest és un marc fort per als components dins del seu abast, però el seu títol no converteix cada connexió d'extrusora en una brida B16.5.
Distinció pràctica:si la brida forma part d'un límit de canonades de pressió, utilitzeu les regles de canonades aplicables i la revisió d'enginyeria qualificada. Si es tracta d'una interfície de màquina personalitzada, controleu-la amb el dibuix de l'equip aprovat i el deure operatiu. Si compleix ambdues funcions, el paquet de compra ha de complir ambdós conjunts de requisits.
Patró estàndard
Indiqueu el número estàndard, l'any o l'edició, la mida, la classe o el PN, el parament, el grup de material i el component d'acoblament. Enumereu qualsevol desviació explícitament.
Patró personalitzat
Feu el dibuix signat a l'autoritat. Una referència a un estàndard encara pot definir fils, ajustaments, símbols o mètodes de prova seleccionats.
Interfície mixta
Mostra quina cara segueix un estàndard i quina cara està personalitzada. Defineix la transició interna i la relació angular entre ambdós extrems.
La nostra visió de fàbrica:"igual que la brida antiga" és un context útil, però no és un requisit inspeccionable. Posem la interfície exacta en un dibuix i demanem al comprador que l'aprovi. Això dóna als equips de producció, inspecció i instal·lació la mateixa resposta quan es qüestiona una mesura.
La classe de pressió no es pot separar de la temperatura i del material
La pàgina de brida de barril de Nanhaiya enumera les opcions PN6, PN10, PN16, PN25, PN40 i PN63. Tracteu-les com a categories d'especificacions disponibles, no com una declaració universal de pressió de treball. Una qualificació útil depèn de l'estàndard governant, el material, la temperatura, la geometria, els cargols, el segell i el disseny del sistema.
El processament de polímers afegeix condicions que una etiqueta de brida curta no pot descriure. La connexió pot veure cicles de fusió en calent, calefacció i refrigeració, vibració de la màquina, pes del capçal, càrregues de muntatge i neteja. Indiqueu les condicions normals i màximes, però mantingueu les condicions de disseny separades de la configuració del procés habitual.
| Entrada del deure | Per què el fabricant ho necessita | Proves per adjuntar |
|---|---|---|
| Temperatura normal i màxima | Afecta el comportament del material, la selecció del segell, el moviment tèrmic i la base de qualificació | Full de procés, paràmetres de l'escalfador i rang de funcionament mesurat |
| Pressió normal i màxima | Defineix el deure mecànic i de segellat segons el mètode de disseny aplicable | Gamma d'instrumentació, registres operatius i requisit de disseny |
| Mitjana de pressió | El polímer fos, el gas, el líquid o les canonades de plantes poden requerir diferents controls de disseny i neteja | Nom del material, fórmula, dades de seguretat i diagrama de procés |
| Càrrega externa | Un capçal de matriu pesat o una canonada sense suport poden afegir càrrega de flexió a la brida | Pes del muntatge, centre de gravetat, suports i dibuix d'instal·lació |
| Cicles tèrmics | L'expansió i la contracció repetides poden afectar la precàrrega, l'alineació i el segellat | Freqüència d'inici i parada més seqüència de calefacció i refrigeració |
| Codi aplicable o regla de client | Determina la responsabilitat de càlculs, registres de materials, marcatge, assaig i aprovació | Document exacte, edició i especificació del projecte |
No seleccioneu un número PN més alt com a cura independent per a les fuites.Les fuites poden provenir de danys a la cara, un segellat incorrecte, una distorsió, contaminació, una mala alineació, cargols inadequats o moviment tèrmic. Trobeu el mecanisme de fallada abans de canviar la classe o el mètode d'ajust.


Trieu material i tractament superficial per a l'entorn real
Nanhaiya fabrica brides de canó d'acer al carboni, acer inoxidable i acer aliat. Els tractaments superficials disponibles inclouen el sorra, la galvanització i el niquelat, amb altres tractaments disponibles segons les necessitats del client. El dibuix aprovat ha d'indicar un grau exacte i un abast de tractament, no només una àmplia família de materials.
| Opció | Per què un comprador pot considerar-ho | Qüestions a resoldre abans de l'aprovació |
|---|---|---|
| Acer al carboni | Resistència general de la maquinària i fabricació econòmica on es controla el medi ambient | Grau exacte, protecció contra la corrosió, soldabilitat, base de temperatura i superfícies exposades |
| Acer inoxidable | Resistència a la corrosió o una superfície exposada més neta per a un entorn de procés definit | Grau exacte, exposició química, risc de grip, materials d'aparellament i ruta de fabricació |
| Acer d'aliatge | Servei mecànic o tèrmic que requereix un aliatge i una via de tractament especificats | Grau, tractament tèrmic, duresa, tenacitat, mecanització i registres d'inspecció |
| Superfície amb sorra | Preparació de la superfície o un acabat exterior especificat | Quines cares es tracten i quines cares de precisió o de segellat s'han de protegir |
| Superfície galvanitzada o niquelada | Protecció addicional de la superfície per a un entorn pactat | Material de recobriment, criteri de gruix, zones emmascarades, marge dimensional i mètode de reparació |
Un recobriment no corregeix un material base inadequat, una geometria feble o una cara de segellat danyada. També pot canviar un registre ajustat si el dibuix no defineix superfícies emmascarades i dimensions finals. Decidiu si la tolerància s'aplica abans del tractament o a la peça acabada preparada per al muntatge.
La nostra visió de fàbrica:separem les cares de treball de les cares externes protegides. Un segell de terra, diàmetre de localització o forat tancat no hauria de rebre un recobriment per accident. Marcar els límits del tractament al dibuix és molt més segur que resoldre'ls després que arribin les peces acabades.



Com mesurar una brida de canó de recanvi
Una part antiga proporciona proves físiques valuoses, però pot ser que ja no representi la geometria prevista. Un registre es pot desgastar, una cara es pot descremar durant la reparació i la calor pot distorsionar la placa. El dibuix de la màquina o del conjunt original segueix sent la millor autoritat de partida quan està disponible.
- Fotografiar el conjunt instal·lat.Enregistreu la direcció del flux, l'ordre dels components, la línia central, els suports, els escalfadors, els sensors i l'accés abans del desmuntatge.
- Identifica els dos components d'aparellament.Tingueu en compte el canó, l'adaptador, el canviador de pantalla, el nucli de confluència, l'estructura del costat de la caixa de canvis o el capçal de matriu connectats a cada cara.
- Netejar sense canviar l'evidència.Traieu el polímer i la contaminació solta sense arrodonir les vores ni polir les marques de desgast que expliquen la fallada.
- Establir dades.Trieu la cara de segellat o de muntatge primària, l'eix del forat o registre i una característica angular abans d'enregistrar les dimensions.
- Mesureu cada interfície.Registre el forat, el diàmetre exterior, el gruix, cada pas i profunditat, patró de cargols, fils, avellanats, característiques de la cara i orientació.
- Mesureu les parts d'aparellament.Una brida desgastada copiada pot reproduir l'error antic. Verifiqueu els registres masculins i femenins reals, l'engranatge del cargol disponible i la ubicació del segell.
- Resoldre conflictes en el nou dibuix.Compareu la mostra, el dibuix original i les mesures d'aparellament i, a continuació, aproveu la dimensió que restaura la funció prevista.
Conjunt de fotos mínim:una visió general instal·lada, ambdues cares de brida, una vista lateral, la placa d'identificació del canó o del capçal, cada marca o número de peça, el segell i vistes tancades dels danys. Col·loqueu una escala al costat de la peça per orientar-vos, però mai calculeu les dimensions crítiques a partir de fotos en perspectiva.
Per a projectes de doble cargol o multicomponent, comproveu acuradament l'orientació angular. Un patró de cargols pot ser simètric mentre que l'obertura de fusió, el terminal de l'escalfador, el port del sensor o el suport no ho són. El conjunt es pot cargolar i encara es pot girar en una posició inutilitzable.
Compartiu la família de productes associada perquè el proveïdor entengui el sistema. Nanhaiya dóna suportun sol cargol, doble cargol paral·lelicanó cònic de doble cargolaplicacions, a mésnuclis de confluència de l'extrusorai interfícies de matriu personalitzades.
La capacitat de mecanitzat admet el dibuix, però no el substitueix
La de Nanhaiyaequips de produccióllistes de pàgines CNC amb una precisió de posicionament de trepat i fresat de 0,02 mm. També identifica el mecanitzat de cinc eixos per a volades de cargol irregulars i estructures especials de brida. Aquestes capacitats són rellevants per a patrons de forats complexos i característiques de brida.
La capacitat de posicionament publicada d'una màquina no és automàticament la tolerància de cada brida acabada. L'acceptació real prové del dibuix, la ruta del procés, la fixació, l'estat del material, el tractament tèrmic o la seqüència de recobriment i el mètode d'inspecció acordat.
| Fase de fabricació | Pregunta de control | Registre de comprador útil |
|---|---|---|
| Rebut de material | El material coincideix amb el grau i la forma exactes indicats a la comanda? | Certificat de material quan s'especifiqui al contracte |
| Mecanitzat de dades | Quina cara i quin eix controlaran les funcions posteriors? | Dibuix aprovat amb un esquema de dades clar |
| Mecanitzat de perforació i registre | Els diàmetres, profunditats i ajustaments d'aparellament es produeixen en la seqüència correcta? | Informe dimensional per a funcions crítiques de la interfície |
| Producció de forats | Es refereixen correctament el cercle de pas, l'orientació angular, el fil i la profunditat? | Resultats de la inspecció de patró i verificació de fils |
| Acabat facial | Es protegeix la geometria del segell, la planitud i els requisits de superfície? | Inspecció facial especificada i registre de superfície |
| Tractament tèrmic o superficial | El tractament canviarà la mida, la planitud, la duresa o les zones protegides? | Certificat de tractament i inspecció dimensional final segons sigui necessari |
| Marcatge final i embalatge | La planta pot identificar la revisió, l'orientació i el muntatge d'aparellament? | Marcat de peces, lliurament d'inspecció i embalatge protegit |



La nostra visió de fàbrica:una tolerància ha de tenir una raó i un mètode d'inspecció. Reforcem les característiques de localització, segellat i alineació on el conjunt necessita control. Aplicar la tolerància més petita possible a cada dimensió només afegeix cost i pot distreure l'atenció de les característiques que realment decideixen l'ajust.
Quins problemes comuns de brida us diuen
Un problema de connexió rarament es diagnostica amb una fotografia. Anoteu quan apareix el símptoma, si canvia amb la temperatura o la pressió, i exactament on comença la fuita, el moviment o el dany. Canvieu una variable controlada alhora.
| Problema observat | Possibles causes a investigar | Lliçó de contractació |
|---|---|---|
| La brida nova no entrarà al registre | Diàmetre o ajustament incorrectes, recobriment a la cara de localització, rebava, brutícia, condicions tèrmiques o distorsió de la part d'acoblament | Indiqui les dimensions finals tractades, l'ajust, la temperatura d'entrada i la temperatura d'inspecció |
| Els forats dels cargols no s'alineen | Cercle de pas, recompte de forats, dada angular, maneig, fil o revisió del dibuix incorrectes | Acota el patró complet a partir d'una característica d'orientació visible |
| La fuita apareix durant la calefacció | Moviment tèrmic, segellat inadequat, distorsió de la cara, pèrdua de precàrrega o temperatura fora de la base aprovada | Incloeu el cicle tèrmic, l'especificació del segell i el mètode de cargolat a la revisió del sistema |
| La fuita persisteix en un sector | Danys a la cara local, contaminació, planitud desigual, desalineació o càrrega de flexió externa | Especifiqueu controls facials i doneu suport al conjunt adjunt |
| El polímer es degrada a l'articulació | Pas intern, butxaca morta, danys durs, camí de fuites o residència excessiva a prop de la interfície | Controleu el pas de fusió muntat, no només les dimensions de la brida externa |
| Els elements de fixació s'aflueixen o fallen repetidament | Especificació de fixació incorrecta, muntatge desigual, cicle tèrmic, vibració, sobrecàrrega o cares distorsionades | Feu que l'enginyer responsable defineixi el cargol i l'estrenyiment de la junta completa |
| La corrosió comença a la connexió | Material inadequat, recobriment danyat, contaminació atrapada, entorn incompatible o estat galvànic | Descriu l'entorn químic i de neteja real abans de seleccionar el material i el tractament |
Més parell no és un diagnòstic.Un ajustament excessiu pot danyar rosques, cargols, cares, segells o equips connectats. Aïlleu i feu que la màquina sigui segura, després feu que personal qualificat inspeccioni la junta completa i segueixi el procediment de muntatge aprovat.
Si la brida es connecta a acapçal de matriu d'extrusió de canonades, comproveu el suport i la línia central, així com l'articulació. Si es connecta prop d'acaixa de canvis de l'extrusora de plàstico el suport del canó, comproveu que l'estructura de la màquina no força la interfície fora d'alineació.
Llista de comprovació de la RFQ de la brida del barril de l'extrusora
Una RFQ completa permet al proveïdor cotitzar la mateixa peça que el comprador espera instal·lar. Adjunteu un dibuix controlat per revisió sempre que sigui possible i marqueu tots els elements que encara necessiten confirmació d'enginyeria.
- Funció de brida i posició exacta d'instal·lació
- Fabricant de màquines, model i context de sèrie
- Tant dibuixos de components d'acoblament com números de peça
- Diàmetre exterior i tots els límits de l'embolcall local
- Diàmetre central i geometria de transició interna
- Gruix total, eixos, esglaons i rebaixats
- Registreu diàmetres, profunditats, ajustos i entrades
- Quantitat de cargols, cercle de pas i dada angular
- Detalls d'orifici, avellanat o rosca
- Especificació de cara de segellat, ranura, junta o segell
- Controls de forma, orientació i posició requerits
- Grau exacte del material i tractament tèrmic
- Tractament superficial, emmascarament i dimensions finals
- Informació de temperatura normal i de disseny
- Informació sobre pressió normal i de disseny
- Mitjana, fórmula de polímer i exposició de neteja
- Càrregues externes, suport i cicles tèrmics
- Normes aplicables, edició i projecte
- Quantitat, estratègia de recanvis i marcatge
- Documents de material, tractament i inspecció
- Verificació d'ajust requerida o prova del sistema acordada
- Fotos i informe d'estat per a substitucions
La nostra visió de fàbrica:les fotos ens diuen on mirar, les mostres ens diuen què hi ha ara i els dibuixos ens diuen què hem de fabricar. Una comanda de substitució sòlida utilitza els tres quan estiguin disponibles. Si no estan d'acord, ens aturem a l'aprovació del dibuix en lloc de triar la mesura més convenient.
Crea acceptació al voltant de la interfície d'aparellament
La inspecció ha de seguir els riscos identificats durant la revisió del dibuix. Una brida plana senzilla pot necessitar un informe dimensional breu. Un component de límit de pressió, un adaptador especial o un reemplaçament ajustat poden requerir més registres, inspeccions presencials o proves del sistema segons el procediment d'enginyeria responsable.
| Porta d'acceptació | Evidència | Pregunta d'alliberament |
|---|---|---|
| Aprovació del dibuix | Revisió signada amb dades, dimensions, toleràncies, material, tractament i notes | El dibuix descriu el conjunt d'aparellament previst sense dependre de suposicions? |
| Material i tractament | Certificats obligatoris vinculats a la peça o lot de producció | Els registres coincideixen amb el grau i el tractament indicats a la comanda? |
| Inspecció dimensional | Resultats per al forat, registre, gruix, patró de cargols, geometria del segell i controls geomètrics especificats | Les característiques funcionals es troben dins dels límits aprovats després de tot el processament? |
| Condició visual | Fotos i inspecció de cares, fils, recobriment, vores i marcatge | Les superfícies de segellat i localització estan netes, protegides i lliures de danys inacceptables? |
| Comprovació d'aparellament | S'ajusta amb peces d'acoblament subministrades pel comprador, indicadors o un accessori d'inspecció acordat | El conjunt es localitza, orienta i subjecta com es pretén sense forçar? |
| Sistema o prova de pressió | Procediment acordat, aprovació responsable i resultat registrat quan sigui necessari | S'ha realitzat la prova correcta per a l'abast real de la brida i les regles reguladores? |
| Alliberament d'enviament | Identificació de peces, protecció, llista d'embalatge i paquet de documents | Pot la planta receptora identificar, conservar i instal·lar la revisió correcta? |
Per obtenir suport a la instal·lació o planificar el manteniment, reviseu Nanhaiya'sservei tècnic. La selecció de proveïdors també pot incloureperfil de l'empresa, equips de producciói actualcertificats.
Preguntes freqüents
Quina informació es requereix per citar una brida de canó d'extrusora?
Envieu un dibuix controlat o dimensions clares per al diàmetre exterior, el forat, el gruix, el registre de localització, la quantitat de cargols, la mida del forat del cargol o de la rosca, el diàmetre del cercle de pas, l'orientació del forat, la cara de segellat i el component d'acoblament. Afegiu el model d'extrusora, el material, la temperatura de funcionament i la base de pressió, el tractament superficial, la quantitat i els documents d'inspecció requerits.
N'hi ha prou amb ANSI, DIN o JIS per especificar una brida de canó?
No. El nombre estàndard exacte, l'edició, la mida, la classificació, la cara, el material i el component d'acoblament són necessaris per a una brida de canonada estàndard. Una extrusora personalitzada o una brida de capçal també pot requerir un dibuix de maquinària controlat perquè el seu registre, pas de fusió, orientació del cargol i geometria general poden quedar fora d'un estàndard de brida de canonada.
Què signifiquen PN6, PN10, PN16, PN25, PN40 i PN63 a la pàgina de brida Nanhaiya?
Són opcions de classe de pressió enumerades per a les brides de barril Nanhaiya. No són una garantia universal de pressió de treball per a cada material i temperatura. L'especificació de compra ha de connectar la classe PN seleccionada amb l'estàndard exacte, les dimensions, el material, la base de temperatura, els cargols, el segellat i les regles de disseny del sistema aplicables.
Quin material he de triar per a una brida de canó?
Nanhaiya ofereix opcions d'acer al carboni, acer inoxidable i acer aliat. La selecció ha de tenir en compte la càrrega, la temperatura, l'exposició a la corrosió, el contacte amb polímers o additius, els requisits de soldadura, el material de la peça d'acoblament, el tractament superficial i les regles de disseny que regeixen. Indiqueu la nota exacta al dibuix aprovat en lloc d'ordenar només per família de materials.
Com puc mesurar una brida d'extrusora de recanvi?
Mesureu el forat, el diàmetre exterior, el gruix total, els diàmetres i profunditats del registre, la quantitat de cargols, la mida del forat o de la rosca, el diàmetre del cercle de pas, l'orientació angular i les característiques de segellat. Enregistreu la peça d'acoblament, la direcció del flux i la posició de muntatge. Compareu les mesures amb el dibuix original de la màquina perquè la peça retirada pot estar desgastada, distorsionada o reparada prèviament.
Per què es filtra una brida d'extrusora després de la instal·lació?
Les possibles causes inclouen una cara de segellat danyada o inadequada, una junta o un segell incorrectes, una distorsió de la cara de la brida, una mala alineació del registre, contaminació, cargols desiguals, fixacions inadequades, moviment tèrmic o condicions de pressió i temperatura fora del disseny aprovat. Trobeu la causa abans d'aplicar més força de tensió.
Pot un proveïdor copiar una brida de canó desgastada d'una mostra?
Una mostra física és útil, però no hauria de ser l'única autoritat. El desgast, la corrosió, el mecanitzat, la reparació i la distorsió tèrmica poden canviar les dimensions crítiques. Utilitzeu el dibuix original quan estigui disponible, mesureu els components d'acoblament i acordeu quines dimensions es restauraran abans que s'aprovi el dibuix de substitució.
Com s'ha d'acceptar una brida de canó personalitzada?
Aproveu primer el dibuix i, a continuació, verifiqueu el material i els registres de tractament requerits per la comanda. Inspeccioneu el forat, el registre, el gruix, el patró del cargol, la geometria de segellat i els controls de forma o posició especificats amb el dibuix. Confirmeu l'ajustament de les peces d'acoblament quan sigui pràctic i realitzeu només el sistema acordat o la prova de pressió segons el procediment d'enginyeria aplicable.
Referències tècniques
- Brida de barril Nanhaiya: materials de primera, estàndards, tractaments superficials, opcions PN, aplicacions i imatges de producte.
- Equip de producció Nanhaiya: capacitats de mecanitzat de primera part i dades de posicionament d'equips publicades.
- Visió general d'ASME B16.5-2020: abast i contingut oficial d'ASME per a brides de canonades i accessoris amb brides.
- ISO 286-1:2010: descripció oficial ISO del sistema de codis per a toleràncies sobre mides i ajustos lineals.
- ISO 1101:2017: descripció oficial ISO del llenguatge de tolerància geomètrica per a la forma, l'orientació, la ubicació i la desviació.
Els estàndards s'han d'adquirir o accedir a través dels seus editors autoritzats quan es necessiten tots els seus requisits. L'enginyer responsable ha de confirmar l'edició aplicable, la jurisdicció i les regles del projecte abans de la fabricació o prova.
Nota editorial: aquesta guia separa les opcions de productes actuals de Nanhaiya de les decisions d'enginyeria específiques de l'aplicació. El disseny de la pressió final, el cargolat, el segellat, la qualitat del material, les toleràncies i els requisits d'acceptació s'han de confirmar a l'especificació de compra aprovada.