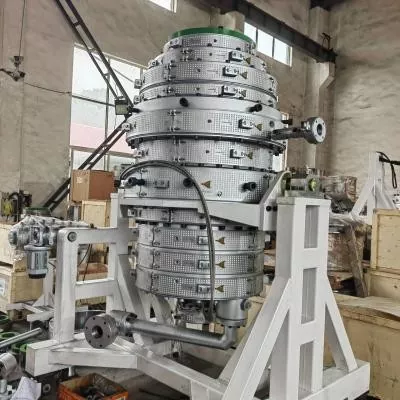
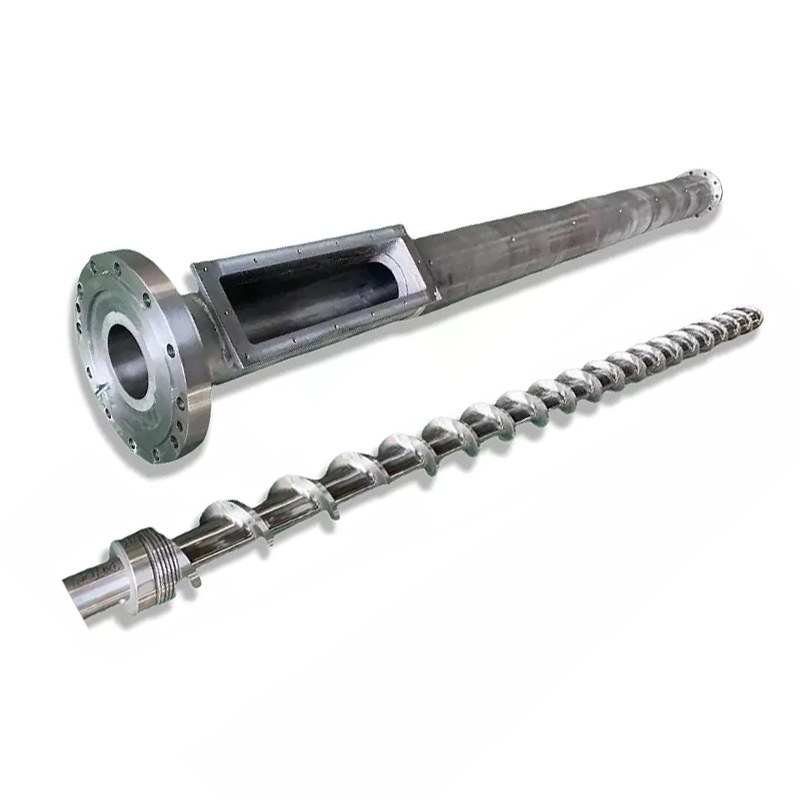
Un capçal de matriu de canonada ha d'ajustar-se a més d'un diàmetre nominal. Ha de coincidir amb el polímer, la formulació, l'estàndard de canonada, la sortida, la connexió de l'extrusora, el sistema de calibratge i la forma en què els vostres operadors canvien de mida. Aquesta guia converteix aquestes entrades en una especificació de compra per a la producció de canonades de PVC, PE, CPVC, PP i PPR.


Per comprar acapçal de matriu d'extrusió de canonades, envieu al proveïdor cinc conjunts de dades coincidents: el material i la formulació; l'estàndard de canonada, el diàmetre i el rang de paret; velocitat de sortida i línia; la brida de l'extrusora i la interfície d'entrada de fusió; i el calibrador aigües avall, buit, refrigeració i disposició de transport. Una sol·licitud que només ofereix "tuba de PVC, 110 mm" no està preparada per a l'enginyeria.
El punt més important del contracte és la condició d'acceptació. Anomeneu el material de producció real, la mida de la canonada, la sortida estable, la velocitat de la línia, la calefacció i la configuració del sensor, la variació de paret permesa, el diàmetre exterior, l'ovalitat, l'estat de la superfície i les proves necessàries del producte. El capçal de la matriu dóna forma a la fusió calenta, però no pot garantir per si mateix la canonada refredada final.
La primera decisió no és el diàmetre de la matriu
La primera decisió és el sobre de producció. Un cap pot executar un grup de mides properes amb matrius i mandrils canviables. Un rang de mida molt ampli pot produir compromisos en el flux, el temps de residència, l'ajust, la pressió del capçal i el treball de canvi. El rang correcte depèn del material i la velocitat, no només de quines insercions poden cabre físicament dins del cos.
Dividim cada consulta en tres límits. El límit del producte cobreix el material de la canonada, estàndard, diàmetre i paret. El límit del procés inclou la sortida, la velocitat, la temperatura i la pressió. El límit mecànic cobreix la brida, la línia central, els escalfadors, els sensors, la posició d'elevació i aigües avall.
| Entrada del comprador | Per què canvia el cap de matriu | Evidència per enviar |
|---|---|---|
| Polímer i fórmula completa | Canvia la viscositat, la sensibilitat a la calor, el lliscament, el desgast, el risc de corrosió, el límit de temps de residència i el mètode de neteja | Fitxa de grau de resina, percentatges de formulació i mostra |
| Norma i aplicació de canonades | Defineix el producte acabat que la línia ha de produir i provar | Número estàndard exacte, edició, mercat i dibuix intern |
| OD, paret, SDR o rang de programació | Estableix l'àrea de flux anular, la família d'eines i el rang pràctic de peces de canvi | Taula de talles amb productes mínims, normals i màxims |
| Sortida neta i velocitat de línia | Canvia la velocitat del flux, la pressió, la càrrega de calefacció, el temps de residència i la demanda de refrigeració aigües avall | kg/h comercial estable per a cada mida crítica |
| Interfície d'extrusora i adaptador | Determina la geometria d'entrada, el patró del cargol, el registre, el segell, l'alçada del centre i el suport | Dibuix controlat més fotos mesurades de la màquina existent |
| Sistema de calibratge i refrigeració | Afecta l'estirament, el DO final, l'ovalitat, la distribució de la paret i el comportament d'arrencada | Dibuixos del calibrador, dades del tanc de buit, longitud de refrigeració i posició de transport |
| Pla de canvi | Determina quines parts es poden desmuntar, com estan centrades i amb quina seguretat les manegen els operadors | Canvieu la freqüència, el mètode de neteja, la capacitat de la grua i el temps d'inactivitat objectiu |
La nostra visió de fàbrica:no considerem un diàmetre nominal de canonada com una especificació suficient del capçal. Si un comprador només ens proporciona el nom de la resina i el OD, demanem la sèrie de paret, la fórmula, la sortida, la interfície de l'extrusora i el mètode de dimensionament abans de fixar el camí del flux. Una cotització ràpida basada en les entrades que falten normalment trasllada les preguntes sense resposta a la posada en marxa.



Comenceu amb l'estàndard de canonada acabat
Un capçal de matriu és una eina de producció. No és una certificació de canonada. El comprador ha d'identificar l'estàndard i l'edició exactes del producte, mentre que el proveïdor ha de traduir l'embolcall de la canonada en un recorregut de flux, conjunt d'eines i mètode d'ajust. El compliment final es demostra a la canonada acabada mitjançant les proves necessàries per al seu mercat i aplicació.
Per a projectes comuns de canonades d'aigua, hi ha tres referències oficials útilsISO 1452-2:2009 per a canonades de PVC-U, ISO 4427-2:2019 per a canonades de PEiISO 15874-2:2013 per a canonades de PP utilitzades en instal·lacions d'aigua calenta i freda. Consulteu l'edició actual, les modificacions i l'adopció nacional quan es prepari el contracte.
| Família de canonades | Referència oficial de sortida | Informació que encara necessita la RFQ del capçal |
|---|---|---|
| Tub de pressió PVC-U | ISO 1452-2 o l'equivalent nacional requerit | Fórmula de barreja en sec de PVC, sèrie de canonades, OD nominal, taula de paret, bonificació d'endoll, sortida, velocitat de línia i requisits de superfície |
| Tub de pressió de PE | ISO 4427-2 o l'equivalent nacional requerit | Compost PE exacte, gamma SDR, rang OD, construcció sòlida o coextruïda, disposició de ratlles o capes, sistema de sortida i refrigeració |
| Tub d'aigua freda i calenta de PP o PPR | ISO 15874-2 o l'equivalent nacional requerit | Grau exacte de PP, classe de dimensió de canonada, aplicació de servei, construcció de la capa, rang de diàmetre i paret, mètode de sortida i calibratge |
| Conducte elèctric o tub industrial | Especificació nacional, industrial o del client aplicable del comprador | Fórmula del material, rigidesa o objectiu funcional, geometria, color, impressió o ratlla, pla de prova i defectes de superfície admissibles |
No escriviu "d'acord amb l'estàndard internacional" a la RFQ.Anomena el document, la part, l'edició i l'adopció local. A continuació, adjunteu el vostre dibuix de canonada i pla d'inspecció acabat. Mides nominals similars poden tenir diferents rangs de paret, condicions de prova i requisits d'identificació.
Una separació més importa. L'aprovació d'aigua potable es refereix al producte de canonada acabat i als seus materials mullats. La comanda d'un capçal de matriu a Nanhaiya no transfereix l'aprovació d'aigua potable a la canonada del comprador. L'aprovació de la resina, el control de compostos, els registres de producció i la certificació de tercers segueixen sent part del sistema de compliment del fabricant de canonades.
Especifiqueu la fórmula real, no només PVC o PE
La de Nanhaiyacapçal de matriu d'extrusió de canonadess'ofereix per PVC amb additius, PE, CPVC i PP. Aquests noms defineixen famílies materials. No ens indiquen la viscositat de la massa fosa, la càrrega de farciment, el sistema estabilitzador, el contingut reciclat, la finestra de processament o la tendència a la planxa.
Per al PVC, envieu la recepta completa de la mescla en sec per pes i les condicions de barreja. El nivell de carbonat de calci i el tractament de partícules, l'equilibri del lubricant, el sistema estabilitzador, el modificador d'impacte, l'ajuda de processament, el pigment i el percentatge de reelaboració poden canviar l'aspecte de la paret, la pressió del capçal i el comportament del dipòsit.
Per a PE o PPR, envieu el grau de compost exacte i la fitxa de dades del proveïdor actual. Incloeu la informació sobre el flux de massa de la massa fosa o la viscositat publicada per a aquest grau, densitat, additius, sistema de color o negre de carboni, límit de rectificat i si les ratlles d'identificació o les capes funcionals s'extrudeixen.
PVC i CPVC
L'historial de calor i el temps de residència mereixen una atenció especial. La trajectòria del flux ha d'evitar interrupcions innecessàries i el pla de calefacció ha de suportar una posada en marxa i una neteja controlades. Els canvis de fórmula s'han de revelar abans de la fabricació.
PE
El grau, la força de fusió, la sortida i la capacitat de refrigeració actuen conjuntament. Un capçal de PE d'alt rendiment necessita un flux circumferencial estable i un sistema de mida adequat, no només un buit anular més gran.
PP i PPR
Indiqueu la resina exacta i el producte de servei. La canonada d'aigua calenta i freda, el tub industrial i la construcció multicapa poden requerir diferents eines, refrigeració i condicions d'acceptació.
La nostra visió de fàbrica:quan un equip de producció canvia el farciment, el grau de resina o el percentatge de reciclatge després de l'aprovació de l'eina, la matriu no s'ha tornat inexacte de sobte. L'entrada del procés ha canviat. Enregistrem la formulació de referència a l'acord tècnic perquè la resolució de problemes futura comenci a partir d'una condició coneguda.

L'obertura de la matriu no és la mida final del tub
Una fusió anular calenta no surt de la matriu i es manté geomètricament fixa. Pot inflar-se a la sortida, baixar sota l'extracció, posar-se en contacte amb el calibrador, encongir-se durant el refredament i continuar canviant a mesura que s'iguala la temperatura. És per això que una canonada nominal de 110 mm no utilitza automàticament una obertura de matriu de 110 mm.
El resultat final prové d'un sistema: sortida de l'extrusora, temperatura i pressió de fusió, geometria de matriu i mandril, balanç de calor circumferencial, centrat, recorregut de l'aire, calibrador, buit, refrigeració i velocitat de transport. Si aquestes peces es compren a diferents proveïdors, el comprador hauria d'assignar un dibuix d'interfície controlada i una matriu de responsabilitat d'acceptació.
| Element de control | El que influeix directament | El que no pot demostrar per si sol |
|---|---|---|
| Trajecte de flux de matriu i mandril | Distribució anular de la fosa, pèrdua de pressió, comportament de residència i forma inicial del tub | Rendiment final en fred OD, paret, ovalitat o pressió |
| Ajust de centratge del mandril | Bucle circumferencial inicial i correcció de la distribució de la paret | Un resultat estable quan la temperatura, el cabal o l'alineació aigües avall segueixen a la deriva |
| Disposició de la zona de calefacció | Control tèrmic al voltant i al llarg del cap | La temperatura real de fusió sense un mètode de mesura definit |
| Calibrador i dipòsit de buit | Talla externa, refrigeració primerenca i suport de forma | Paret uniforme quan el tub de fusió entrant és inestable |
| Sistema de refrigeració | Velocitat de solidificació, estabilitat dimensional i eliminació de calor residual | Bona geometria quan la temperatura o el cabal de l'aigua no són controlats |
| Tirar fora | Velocitat de línia, descens i transport constant | Corregiu les dimensions quan l'extractor estigui desalineat o la velocitat fluctuï |
Regla de mida útil:especifiqueu la canonada més petita i més gran, però dissenyeu els racons de funcionament difícils. Sovint són la canonada més gran amb una gran producció, la paret més fina a alta velocitat de línia, una mida petita de baixa sortida que augmenta el temps de residència i el producte amb el requisit de paret o superfície més ajustat.


Nanhaiya ofereix mandrils ajustables, opcions de canals de refrigeració i revestiments reemplaçables a la seva gamma de capçals de tubs. Utilitzeu aquestes opcions per un motiu definit. L'ajust és útil quan els operadors tenen un mètode de centrat repetible. Els components de desgast substituïbles són útils quan el seu abast, la quantitat de recanvi i el procediment de substitució són clars.
Bloquegeu la interfície de l'extrusora abans de començar el mecanitzat
Una matriu de canonada pot tenir una ruta de flux interna excel·lent i encara no s'instal·la perquè es va assumir l'entrada, registre, patró de cargols, segell o alçada central. Els projectes de substitució són especialment vulnerables perquè els dibuixos de les màquines poden ser antics, modificats o no disponibles.
Preferim tres formes d'evidència: el dibuix controlat original, mesures noves i fotos clares amb una referència a escala. Si els tres no estan d'acord, resol el conflicte abans que es publiqui el dibuix de fabricació.
- Marca, model i configuració de cargols de l'extrusora
- Diàmetre del cargol i rang de sortida nominal
- Dibuix de brida de descàrrega o adaptador
- Registre el diàmetre, la profunditat i la tolerància
- Quantitat de cargols, rosca, cercle de pas i orientació
- Geometria de la cara de segellat i mètode de la junta
- Diàmetre d'entrada de fusió i longitud de transició
- Placa de trencament necessària o interfície de pantalla
- Mida i ubicació del port del sensor de pressió
- Tipus i inserció del sensor de temperatura de fusió
- Tensió, freqüència, potència i connectors de l'escalfador
- Tipus de termoparell i compatibilitat del controlador
- Alçada del centre del capçal i direcció del flux
- Bastidor de suport, rodes, rails o punts d'elevació
- Autorització d'instal·lació i manteniment disponible
- Distància al calibrador i referència d'alineació
Nanhaiya fabrica personalitzablebrides de canói components del capçal de matriu, de manera que l'adaptador es pot parlar amb el cap en lloc de deixar-lo com a sorpresa d'instal·lació. Per a un projecte de línia complet, alineeu la interfície de matriu amb el seleccionatmàquina extrusora de plàstic, controls i equips aigües avall.
La nostra visió de fàbrica:una foto de telèfon d'una brida ens ajuda a entendre el disseny, però no defineix un cercle de cargols ni un ajust de registre. Utilitzem la foto per trobar preguntes. Utilitzem un dibuix signat per tallar metall. Aquesta distinció evita que un petit error d'interfície retardi una instal·lació sencera.


Trieu la construcció al voltant del material i la tasca de neteja
El capçal de matriu de canonada dedicat de Nanhaiya utilitza acer d'aliatge d'alta resistència amb superfícies endurides i es produeix mitjançant mecanitzat CNC de precisió i tractament tèrmic. El seu generalcapçal de matriu d'extrusorala pàgina enumera 38CrMoAl, nitruració i una duresa superficial de HV950 a HV1000.
Aquests valors són dades inicials útils, però l'especificació aprovada encara hauria d'identificar el material exacte del component, l'abast del tractament, el criteri de duresa acabat, l'acabat de la superfície del flux, la inspecció dimensional i qualsevol requisit de corrosió. El valor de duresa d'un component no s'ha de copiar a tots els elements de fixació, coberta de l'escalfador o part estructural.
| Condició de servei | Preocupació per la contractació | Què cal definir a la cita |
|---|---|---|
| PVC farcit | Farciment mineral abrasiu, dipòsits i freqüència de neteja | Fórmula, nivell de farciment, material i tractament de components humits, abast de desgast reemplaçable i mètode de neteja |
| CPVC o compost sensible a la calor | Història tèrmica, retenció i degradació del material | Finestra de processament, concepte de recorregut de flux, zones de calefacció, punts de sensors, procediment d'engegada i apagada |
| PE negre de carboni | Distribució estable, qualitat superficial i tirades llargues | Grau compost, rang de sortida, finestra de pressió, disposició de l'escalfador i accés de neteja |
| Contingut reciclat | Contaminació, variació de la viscositat i partícules abrasives | Font, percentatge màxim, pla de filtració, mostra, variació esperada i límits d'acceptació |
| Canvis de color freqüents | Retenció, accés, manipulació de canvi de peça i ferralla | Seqüència de color, material de neteja, temps de canvi permès, procediment de purga i peces desmuntables |
Més difícil no és una estratègia material completa.La duresa de la superfície, la profunditat de la caixa, la duresa del substrat, el comportament a la corrosió, l'acabat i el mètode de reparació han d'adaptar-se al component i al procés. Demaneu al proveïdor que enumere què es tracta, com es verifica i quin registre d'inspecció inclou la comanda.


Revisió de Nanhaiyaequips de producció, certificatsiservei tècnicdurant la qualificació del proveïdor. Es poden incloure guies d'instal·lació i consells de manteniment a llarg termini en l'àmbit de suport acordat.
Feu que el canvi de mida sigui part del càlcul de la compra
Un preu d'eines més baix pot ser car si cada canvi lliga una grua, danya els escalfadors o requereix un centrat d'assaig i error repetit. Pregunteu com s'eliminen la matriu i el mandril, on es col·loquen les peces calentes, quins elements de subjecció es manipulen, com es restaura l'alineació i quins segells o consumibles es substitueixen.
| Pregunta de canvi | Per què li hauria de preocupar el comprador | Sortida del contracte |
|---|---|---|
| Quines talles comparteixen un cos? | Mostra el nombre real de capçals i conjunts de peces de canvi | Matriu de compatibilitat per OD de la canonada, rang de paret i material |
| Què s'ha de refredar abans de treure? | Afecta el temps d'inactivitat i la seguretat de manipulació | Temperatura escrita i procediment de manipulació |
| Com es centren la matriu i el mandril? | Afecta la ferralla de posada en marxa i la correcció de la paret | Diagrama d'ajust, posicions de referència i entrenament |
| Quines eines i dispositius d'elevació són necessaris? | Evita un maneig improvisat insegur | Llista d'eines, peses de peces, punts d'elevació i dibuixos d'accessoris |
| Quines peces són recanvis habituals? | Redueix el temps d'inactivitat després de danys a la rosca, al segell, a l'escalfador o al sensor | Llista de recanvi recomanada de dos anys amb preu per article |
| Com es neteja el camí del flux? | Canvia la mà d'obra, el risc de superfície i la ferralla de canvi de color | Eines de neteja, materials i passos de desmuntatge homologats |
Per a un programa de productes mixt, calculeu el cost de canvi per hores, mà d'obra i ferralla d'inici. Si una planta canvia entre dues mides de canonades distants diverses vegades per setmana, dos capçals complets poden protegir més temps de producció que un cos amb moltes insercions. Si els canvis són poc freqüents i l'abast és compacte, un cos compartit pot ser sensible.
La nostra visió de fàbrica:demanem qui canviarà l'utillatge i quin equip d'elevació està disponible. Un disseny que funciona en un banc de muntatge net pot ser incòmode al costat d'una extrusora calenta i un dipòsit de buit. L'accés de l'operador és una entrada d'enginyeria, no un detall postvenda.

Utilitzeu els defectes de la canonada per trobar la zona de procés responsable
Quan una canonada s'esgota de les especificacions, els operadors sovint ajusten primer la matriu perquè els seus perns de centratge són visibles. Això pot millorar temporalment una lectura mentre amaga un problema de temperatura, extrusora o aigües avall. Anoteu el defecte al voltant de la circumferència i al llarg de la longitud del tub abans de fer diversos canvis alhora.
| Defecte observat | Comprovacions al capçal | Comprovacions aigües amunt i aigües avall | Compra de lliçó |
|---|---|---|---|
| Un costat constantment més gruixut | Centrat del mandril, dipòsits de la trajectòria del flux, danys, equilibri de l'escalfador i alineació del conjunt | Augment de l'extrusora, alineació del calibrador, distribució del buit, refrigeració i alineació de transport | Requereix un centratge accessible, zones de temperatura i una referència d'alineació |
| La paret canvia al voltant i al llarg de la canonada | Ajust fluix, cicle tèrmic, pressió inestable o flux desigual | Alimentació, sortida de cargols, control de velocitat de línia, estabilitat al buit i a la temperatura de l'aigua | Accepteu una finestra operativa estable, no un conjunt curt de mesures |
| Línies de superfície llargues | Contaminació, dipòsit, rascades o danys a la superfície del llavi | Partícules no foses, filtració, danys al calibrador i marques de manipulació | Definir eines de neteja, pla de filtres, inspecció de superfícies i eines de recanvi |
| Vetlles grogues, marrons o negres | Zones mortes, dipòsits, calor local excessiu i llarg temps de residència | Alimentació contaminada, dipòsits de barrils, desgast dels cargols i pràctica d'apagada | Reviseu la ruta de fusió completa i la rutina de neteja abans de copiar la geometria antiga |
| Alta pressió de capçal | Espai anular restringit, baixa temperatura, bloqueig o camí de flux inadequat | Restricció de pantalla, viscositat del material, demanda de sortida i condició del sensor | Indiqueu el punt de mesura de la pressió i el límit de funcionament a l'especificació |
| Ovalitat del tub | Flux de sortida desigual o posició inicial del tub | Desgast del calibrador, buit, equilibri de refrigeració, suport i alineació de transport | L'ovalitat final pertany a la prova d'acceptació de la línia completa |
| Superfície interna rugosa | Acabat del mandril, dipòsits, temperatura i comportament del flux | Humitat del material, dispersió, degradació i estabilitat de sortida | Incloure criteris de superfície tant interns com externs a l'aprovació de la mostra |
Regla d'un canvi:registreu la línia base, canvieu una variable controlada, espereu que el material viatgi per la línia, marqueu la canonada afectada i torneu a mesurar. L'ajust aleatori de les temperatures, el centrat, el buit i el transport alhora destrueix l'evidència necessària per identificar la causa.
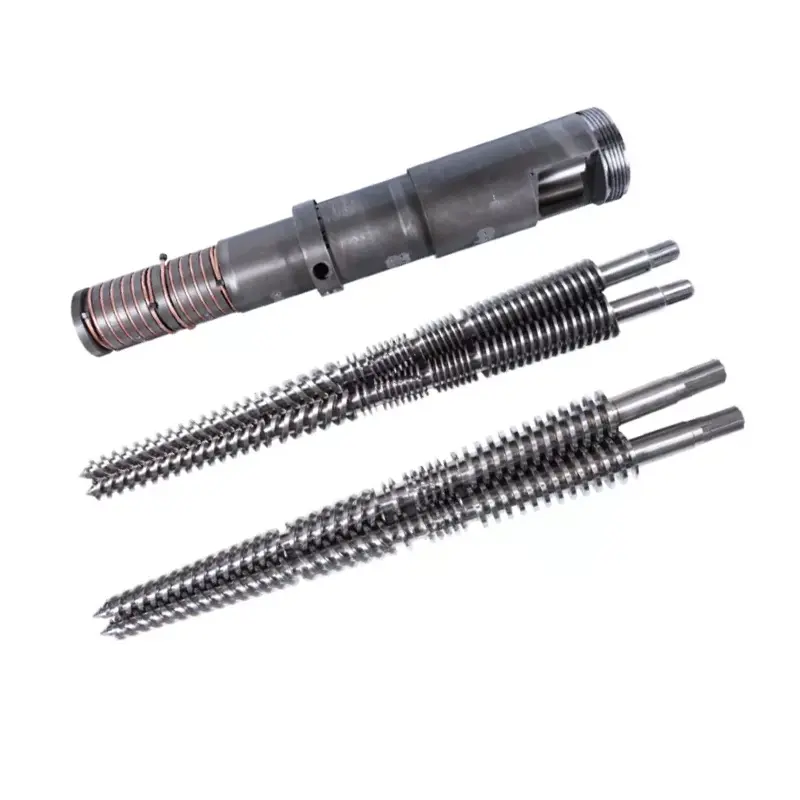
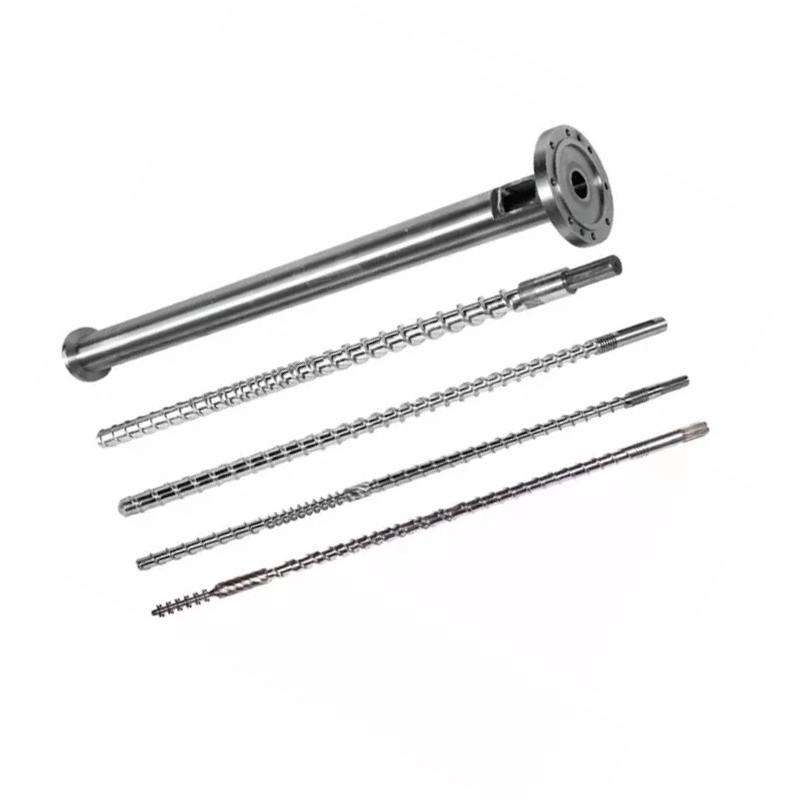
Si la pressió de sortida o de fusió és inestable abans del capçal, també inspeccioneu el cargol i el canó. Subministraments de NanhaiyaCargols individuals de canonada de PVC, Canons de cargol paral·lels de tubs de PVCiTubs de PVC cònics de doble cargol. La matriu no s'ha de redissenyar per compensar una secció de plastificació desgastada o inadequada.

Llista de verificació de la RFQ del capçal de matriu d'extrusió de canonades
Una RFQ completa permet al comprador comparar l'abast d'enginyeria en lloc de comparar un preu base baix amb una cotització inclusiva. Col·loqueu els elements següents en un paquet controlat per revisió.
- Identificar els productes.Enumereu cada OD de la canonada, rang de paret, SDR o programació, construcció de capes, color i aplicació. Marqueu el producte normal i la mida més difícil.
- Anomena l'estàndard.Doneu l'estàndard exacte, part, edició, adopció nacional i dibuix intern. Adjunteu el pla d'inspecció de la canonada acabada.
- Divulgar el material.Proporcioneu la fórmula completa de PVC o el grau exacte de PE, PP o PPR, additius, farciment, pigments, contingut reciclat i fulls de dades del proveïdor.
- Definir tarifa.Proporcioneu la sortida neta comercialitzable i la velocitat de línia per a cada producte crític, a més de la capacitat de refrigeració disponible i el programa de funcionament normal.
- Descriu l'extrusora.Estat simple, doble paral·lel o doble cargol cònic; diàmetre del cargol; potència del motor; pressió i temperatura de fusió normals; disseny de l'adaptador; i els límits actuals del procés.
- Controlar la interfície.Col·loqueu la brida, el registre, el cercle del cargol, la cara de segellat, l'entrada de fosa, l'alçada del centre, el port del sensor i els dibuixos de suport.
- Especifiqueu els detalls elèctrics.Enumereu la tensió i la freqüència de l'escalfador, el tipus de termoparell, l'estàndard del connector, la compatibilitat del controlador, la longitud del cable i els requisits d'àrea perillosa, si escau.
- Mostra la línia aigües avall.Inclou les dimensions del calibrador, el dipòsit de buit, la longitud de refrigeració, la disposició d'esprai o d'immersió, el tipus de transport, la línia central i la distància des de la sortida de la matriu.
- Trieu l'àmbit de canvi.Enumereu conjunts de peces de canvi, escalfadors i sensors de recanvi, segells, elements de subjecció, eines de manipulació, bastidors d'emmagatzematge i el procediment de canvi de mida desitjat.
- Definir documents.Sol·licitar plànols de muntatge i peces, llista de materials, registres de materials i tractaments tèrmics, inspecció dimensional, llista elèctrica, instruccions de funcionament i llista de recanvis.
- Escriu la prova d'acceptació.Anomena la resina, la fórmula, la mida de la canonada, la durada de l'execució, la sortida, la velocitat de la línia, els registres del procés, el mostreig de dimensions i els criteris d'aprovació/falla.
- Aclarir el suport.Acordeu la guia d'instal·lació, la responsabilitat de la posada en marxa, la formació de l'operador, l'assistència remota i el límit entre el rendiment del capçal de matriu i la línia completa.
Advertència de substitució:un dau gastat pot deixar de conservar les seves dimensions originals. Mesureu la interfície de la màquina i una bona canonada retinguda, cerqueu els dibuixos originals i expliqueu per què s'està substituint el capçal antic. La còpia de cada dimensió desgastada pot reproduir el mateix problema de flux o alineació.
La configuració del cargol també ha de coincidir amb el deure del material. Exploreu Nanhaiya'scargols individuals, dos cargols paral·lelsibarrils cònics de doble cargolquan la consulta cobreix la secció completa de plastificació. Per als accessoris i les eines connectades, utilitzeu elgamma de recanvis per extrusió.
Accepteu el cap de la condició de producció que teniu previst vendre
La inspecció dimensional demostra que els components fabricats coincideixen amb el dibuix. No demostra com un compost específic fluirà a través de la línia completa. Un pla d'acceptació sòlid té dues parts: la verificació de components i una sèrie de producció.
| Fase d'acceptació | Què verificar | Registre per guardar |
|---|---|---|
| Revisió de documents | Revisió del dibuix aprovat, llista de materials, matriu de canvi de peces, llista de calefactors i sensors, manuals i abast de recanvi | Registre de documents signats |
| Inspecció de components | Interfícies crítiques, característiques concèntriques, cares de segellat, elements de fixació, ports, material, tractament i estat visible de la superfície de flux | Registres dimensionals i materials o de tractament especificats a la comanda |
| Comprovació de muntatge | Ajust, orientació, instal·lació d'escalfadors, inserció de sensors, moviment de centrat, suport, elevació i accés | Llista de comprovació del muntatge amb fotografies |
| Comprovació d'escalfament | Identificació de zones, resposta del controlador, lectura del sensor, consum de corrent i estabilitat tèrmica | Mapa de zones i lectures estabilitzades |
| Tirada de producció | Material acordat, mida del tub, sortida, velocitat de línia, temperatura, pressió de fusió, càrrega del motor, buit i condicions de refrigeració | Full de procés basat en el temps i mostres conservades |
| Inspecció de canonades | OD, paret en múltiples posicions de rellotge, ovalitat, massa per longitud, superfície interior i exterior, rectitud i proves estàndard requerides | Informe d'inspecció vinculat a la posició de la mostra i el temps de producció |
| Funcionament de rutina | Posada en marxa, correcció del centrat, una parada normal, desmuntatge segur o un canvi de mida pactat | Tancament de l'operador i llista d'elements oberts |
Utilitzeu la formulació normal del comprador quan sigui pràctic. Si cal un material substitutiu, registreu la diferència i limiteu el que demostra la prova. Una prova de PE amb èxit no valida una fórmula de PVC i un producte de baixa velocitat de paret gruixuda no demostra una condició d'alta velocitat de paret prima.
La nostra visió de fàbrica:preferim una tirada estable amb mesures traçables en lloc d'una visualització breu amb el màxim rendiment. La pressió s'ha de regular, les lectures de la paret han de romandre controlables, els escalfadors no han de funcionar de manera anormal i la canonada refrigerada ha de complir la inspecció acordada. Aquest resultat dóna a les dues parts un punt de trasllat útil.


Preguntes freqüents
Quina informació es requereix per citar un capçal de matriu d'extrusió de canonades?
Envieu el grau i la fórmula del polímer, l'estàndard de la canonada, la mida completa i el rang de paret, la sortida objectiu i la velocitat de la línia, el tipus d'extrusora, l'entrada de fosa i el dibuix de la brida, la tensió de l'escalfador, els requisits del sensor, els detalls de calibratge aigües avall, les peces de canvi preferides i un pla d'acceptació. Les fotos i els dibuixos mesurats de la connexió actual també són útils per a projectes de substitució.
Pot un capçal de matriu de canonada executar PVC, PE i PPR?
Un cos exterior compartit pot ser tècnicament possible en un projecte molt definit, però PVC, PE i PPR no creen les mateixes condicions de flux, tèrmica o dimensionament. Primer comparem la formulació completa, la sortida, el rang de mida, els requisits del camí de flux i el mètode de neteja. Les eines separades o un capçal separat poden ser l'opció de producció més segura.
El diàmetre de la matriu de la canonada és igual al diàmetre final de la canonada?
Normalment no. El tub calent canvia després de sortir de la matriu perquè la massa fosa s'infla, s'aboca, entra al calibrador i es refreda. Les dimensions requerides de la matriu i el mandril s'han de dissenyar amb el material, la sortida, la velocitat de la línia, la mida del buit i el sistema de refrigeració, en lloc de copiar-se directament de la mida nominal del tub.
El capçal de la matriu només pot garantir el gruix i l'ovalitat de la paret del tub?
No. El capçal de la matriu estableix la distribució anular de la massa fosa, però el gruix final de la paret i l'ovalitat també depenen de l'estabilitat de la massa fosa, el centratge, l'equilibri de la temperatura, la condició del calibrador, el buit, el refredament, l'alineació de transport i la velocitat de la línia. L'acceptació hauria de provar la línia operativa completa.
Quin material utilitza Nanhaiya per als capçals de matriu d'extrusió?
La pàgina del capçal de l'extrusora general de Nanhaiya enumera 38CrMoAl amb nitruració i duresa superficial de HV950 a HV1000. El capçal de matriu d'extrusió de canonades dedicat es descriu com acer d'aliatge amb superfícies endurides. El material final, el tractament tèrmic i els requisits de superfície mullada s'han de confirmar per a la resina, els additius i el mètode de neteja a l'especificació aprovada.
He de comprar un capçal de matriu amb moltes insercions de mides o diversos caps complets?
Utilitzeu peces de canvi quan l'interval de mida, la sortida i la rutina de neteja permetin que un cos cobreixi el treball sense ajustar excessivament. Els capçals separats poden tenir sentit quan els productes difereixen molt en diàmetre, polímer, sortida, estructura de capa o freqüència de canvi. Compareu el temps total de canvi i el risc de producció, no només el preu de les eines.
Com s'ha d'acceptar un capçal de matriu d'extrusió de canonades?
Comenceu amb el dibuix, el material, el tractament, l'escalfador, el sensor, la brida i les comprovacions de la trajectòria. A continuació, executeu el material de producció acordat a la mida de la canonada, la sortida i la velocitat de la línia especificades. Registre les temperatures, la pressió de fusió, les lectures de la paret al voltant de la circumferència, el diàmetre exterior, l'ovalitat, l'estat de la superfície, la massa per longitud i qualsevol prova requerida per la norma de canonada objectiu.
Què fa que un costat de la paret d'una canonada extruïda sigui més gruixuda?
Les possibles causes inclouen el centratge incorrecte de la matriu o del mandril, el desequilibri de la temperatura circumferencial, el flux de fusió desigual, els dipòsits o danys en el camí del flux, la sortida inestable de l'extrusora, la desalineació del calibrador, el buit o el refredament desiguals i la desalineació del transport. Comproveu la tendència abans d'utilitzar cargols de centratge per ocultar un problema aigües avall.
Contingut tècnic preparat a partir de la informació actual de productes, equips i serveis de Nanhaiya, compatible només amb pàgines oficials de canonades ISO. La geometria final de la matriu, el material, el tractament, les dimensions i els criteris d'acceptació es defineixen a l'especificació del projecte aprovada.